
Para unir chapas finas, avalie o acesso, a direção das cargas e a resistência da chapa a danos localizados. Parafusos atendem a tampas removíveis; rebites cegos permitem instalação por um lado; pontos de solda exigem acesso dos eletrodos; adesivos transferem carga por uma sobreposição preparada. Valide as opções com o conjunto real de materiais antes da produção.
O foco deste guia são conjuntos de chapas de aço, com cuidados para metais diferentes. Não há uma espessura universal que defina chapa «fina» para todos os processos de união. Registre espessura real e grau do material; o número de bitola sozinho é insuficiente. O processo de fabricação de chapas explica a influência do corte e da conformação na montagem.
1. Defina a junta antes de escolher a ferramenta
Registre grau, espessura de cada camada, revestimento, sobreposição, posição em relação à borda e marcas superficiais permitidas. Acrescente direção da carga, vibração, temperatura, umidade, vedação e necessidade de desmontagem. Verifique o acesso de ferramentas, eletrodos, matrizes e apoios com a peça já conformada.
Diferencie a espessura individual da chapa da espessura total a ser fixada. Revestimentos, arruelas e camadas intermediárias autorizadas podem afetar a faixa de espessura fixável e o ajuste. Especifique milímetros ou polegadas decimais e a base de medição. As convenções de gauge dos EUA e as descrições usadas no Reino Unido, na Austrália ou no Canadá não definem uma especificação de união; veja como escolher a espessura da chapa .
2. Selecione processos conforme o acesso e o uso
| Processo | Aplicação inicial adequada | Restrição a resolver |
|---|---|---|
| Parafusos | Tampa removível, conjunto ajustável | Engajamento da rosca, arrancamento da chapa sob a cabeça e acesso à porca ou ao inserto |
| Rebites cegos | Sobreposição permanente com instalação por um lado | Furo, faixa de espessura fixável, espaço posterior e resistência local da chapa |
| Soldagem a ponto por resistência | Sobreposições seriadas de aço acessíveis aos eletrodos | Conjunto de camadas, força dos eletrodos, ciclo de soldagem e marcas |
| Soldagem a arco ou laser | Costura soldada exigida pela geometria ou pelo acabamento | Ajuste, perfuração por fusão, distorção e processo validado |
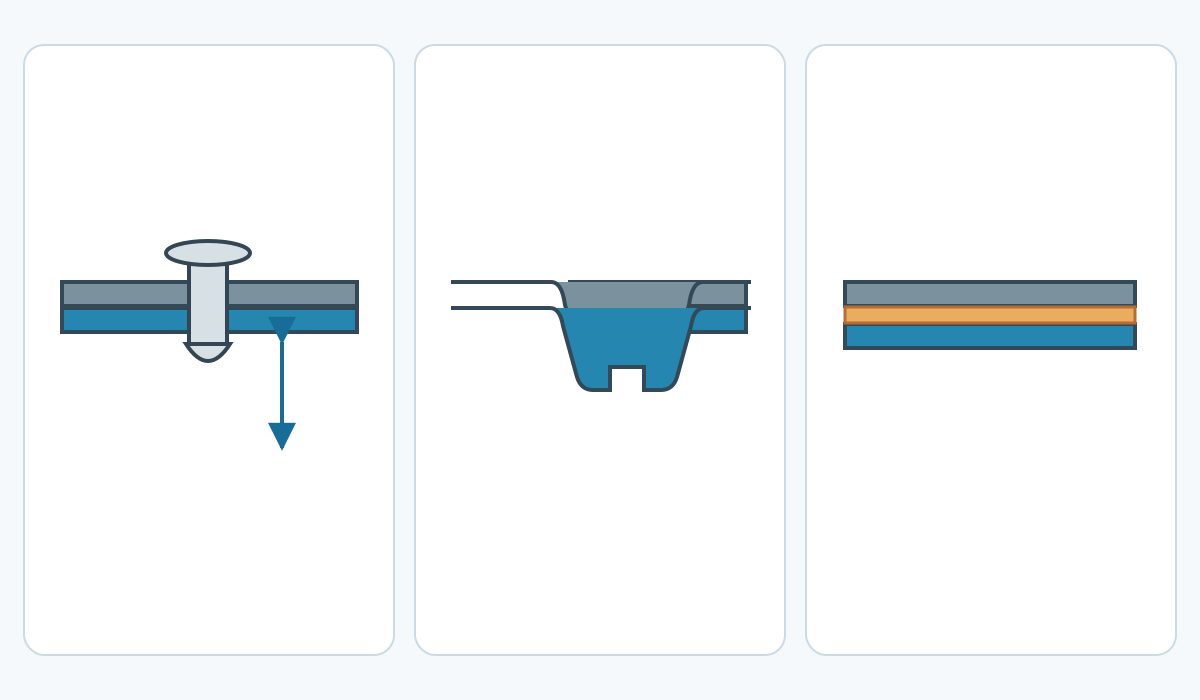
| Clinching ou rebitagem autoperfurante | Sobreposições repetitivas a frio com acesso de punção e matriz | Conformabilidade, ordem das camadas, ferramental e ressalto da junta |
| Adesivo ou junta híbrida | Sobreposição ampla, materiais diferentes ou poucas marcas aparentes | Compatibilidade superficial, descascamento, cura e durabilidade ambiental |
Role a tabela para ver todas as colunas →
Para uma tampa removível, considere parafuso com porca cativa, porca-rebite ou outro elemento roscado projetado para a chapa. Uma rosca aberta diretamente em chapa muito fina pode ter engajamento insuficiente. Verifique instalação do inserto e resistência à extração e ao giro. O parafuso autoatarraxante também exige furo, espessura e faixa de aperto verificados.
O rebite cego é instalado por uma face, mas precisa de espaço atrás da chapa para formar a cabeça de fechamento. Escolha uma referência específica pela faixa de espessura fixável, furo recomendado, material e formato da cabeça. Verifique esmagamento na parede do furo, rasgamento da borda e passagem da cabeça através da chapa. A resistência à tração do rebite no catálogo não determina sozinha a capacidade do painel. Remova rebarbas e cavacos; a furação de chapa inoxidável requer atenção especial à ferramenta e à fixação da peça.
3. Projete considerando as falhas da chapa
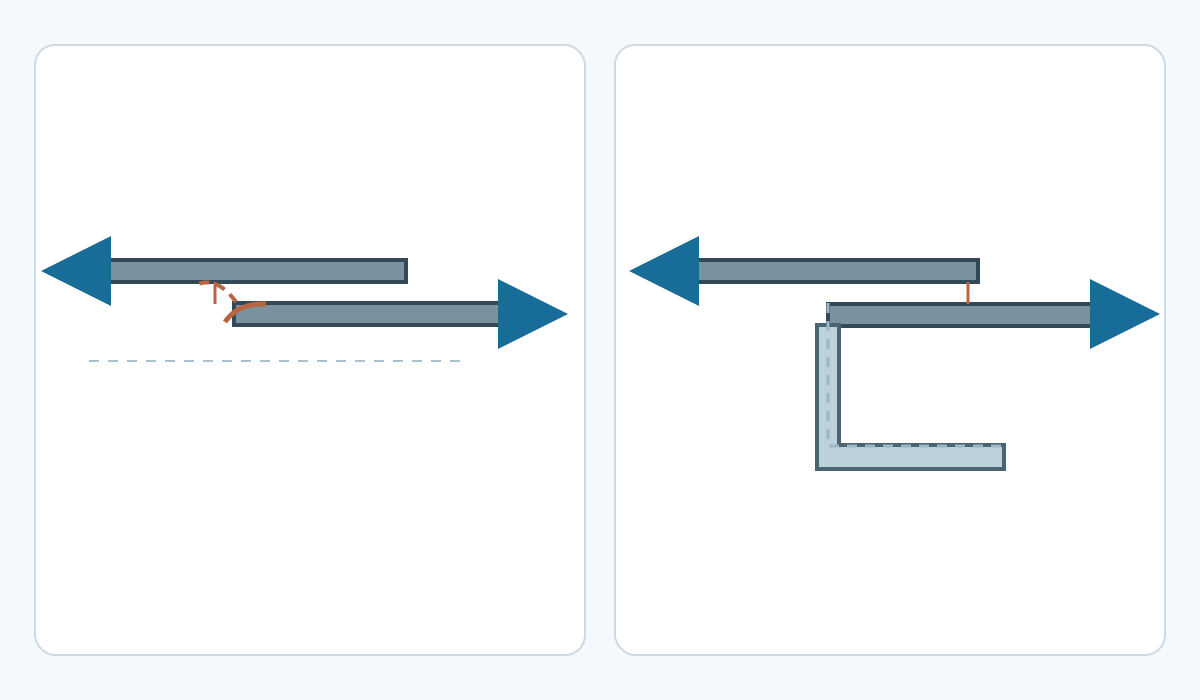
A excentricidade entre as chapas sobrepostas permite que a carga flexione e gire uma junta de sobreposição simples. Essa rotação pode destacar a borda do adesivo ou gerar efeito de alavanca no fixador, mesmo com força aparentemente paralela à chapa. Quando viável, aproxime a junta de uma aba apoiada e limite a flexão das regiões sem suporte.
| Falha observada | O que investigar | Possível ajuste de projeto |
|---|---|---|
| Furo alongado ou borda rasgada | Esmagamento, material entre furo e borda e distribuição da carga | Rever a disposição ou reforçar o caminho da carga |
| Cabeça atravessando a chapa | Flexão local e área de apoio | Validar apoio maior ou reforço posterior |
| Abertura da borda colada | Descascamento, contaminação, separação do revestimento ou cura incompleta | Apoiar a borda e corrigir o processo de colagem |
| Trinca ou distorção perto de um ponto de união | Condição do material, regulagem da ferramenta ou solda e espaçamento | Ajustar o processo e revalidar a geometria montada |
Role a tabela para ver todas as colunas →
Defina passo dos fixadores, distância à borda e distribuição das soldas conforme o método de projeto aplicável, dados do fornecedor e ensaios. Furos adicionais reduzem a seção restante; uma junta mais rígida pode deslocar a deformação para um painel sem apoio. Ao mudar a disposição, reavalie todo o caminho da carga.
4. Controle efeitos térmicos e de conformação
A soldagem a ponto por resistência forma uma junta permanente por fusão sob pressão dos eletrodos. Equipamentos convencionais de eletrodos opostos precisam alcançar as duas faces externas. Grau, espessuras, revestimento e estado dos eletrodos determinam o ciclo validado; uma única corrente não atende a qualquer chapa fina. ISO 14373:2024 aborda aplicações definidas de soldagem a ponto de aço de baixo carbono; confirme o escopo completo antes de aplicá-la.
Em costuras a arco ou laser, controle folga, restrição e aporte térmico pelo procedimento escolhido. O ensaio deve revelar perfuração por fusão, falta de fusão e distorção depois de retirar os grampos. Uma sequência de pontos isolados não produz uma costura estanque. Para preparação e acabamento, consulte soldagem de inoxidável e soldagem de aço galvanizado .
O clinching deforma as próprias chapas para criar um travamento mecânico; a rebitagem autoperfurante introduz e expande um rebite no conjunto. Ambos dependem da combinação de materiais, da ordem das camadas e do ferramental aprovados. Inspecione cortes de ensaio e as dimensões de controle do fornecedor. A conformação a frio ainda pode trincar uma chapa dura, marcar o acabamento ou danificar o revestimento. Costuras dobradas e juntas agrafadas são outras opções quando a borda permite; valide resistência à abertura e vedação separadamente.
5. Valide superfícies, adesivos e proteção anticorrosiva
A carga de uma junta adesiva passa por todas as camadas entre as chapas. Óleo, tinta fraca ou revestimento mal aderido podem formar a interface limitante. Valide a condição superficial real e cumpra as instruções de limpeza, pré-tratamento, mistura, espessura da linha adesiva e cura. Mantenha posição e condições de cura até o produto permitir manuseio. As cargas de validação exigem o estado de cura especificado.
Projete a sobreposição para limitar descascamento e clivagem e verifique carga sustentada, temperatura e umidade. Os dados de cisalhamento por sobreposição do fornecedor correspondem a condições específicas de ensaio. ISO 4587:2003 define um método de ensaio de sobreposição; seus resultados não são valores admissíveis de projeto da junta. Uma união híbrida combina adesivo com fixador, clinching ou solda. Valide toda a sequência, inclusive deslocamento do adesivo e compatibilidade com soldagem; as resistências publicadas não podem ser simplesmente somadas.
Para metais diferentes expostos a um eletrólito, avalie compatibilidade galvânica e isolamento necessário. Proteja bordas furadas, zinco danificado e frestas inacessíveis com um sistema compatível; planeje drenagem e vedação antes de fechar o conjunto. A camada adesiva pode contribuir para o isolamento quando sua continuidade e os demais contatos metálicos estão controlados. Passagens de fixadores e bordas danificadas ainda podem formar caminhos condutores.
6. Valide o protótipo e libere o processo
Use corpos de prova e uma montagem experimental representativos de grau, revestimento, tolerâncias de espessura, furos, sobreposição e preparação superficial da produção. Defina critérios antes dos ensaios: carga e modo de falha, distorção admissível, marcas, vazamento quando relevante e durabilidade no ambiente previsto. Inclua fadiga ou ciclos de abertura quando o serviço exigir. Aparência visual sozinha não confirma fusão interna nem durabilidade da colagem.
Registre fixador e ferramenta aprovados, detalhes de furo ou matriz, controles de aperto ou instalação, procedimento de soldagem, lote e cura do adesivo e reparo anticorrosivo. Estabeleça frequência de inspeção e mudanças que exigem revalidação, como novo revestimento, grau de chapa ou ferramenta. Trabalhos regulados ou críticos para a segurança devem seguir os requisitos de projeto e fabricação aplicáveis.
Controle bordas cortantes, cavacos, pontos de esmagamento, exposição ao adesivo e riscos de trabalho a quente. A soldagem exige controles adequados de fumos, incluindo avaliação dos revestimentos. A orientação da HSE é uma referência britânica; continuam válidos os requisitos locais de segurança ocupacional.