
Um furo limpo em chapa inox depende de uma ferramenta afiada e adequada, uma peça que não possa girar ou levantar e um avanço controlado que mantenha o corte. A saída exige atenção especial: sem apoio, a chapa pode prender na broca, deformar ou apresentar uma rebarba grande.
Comece pelo grau do aço, pela espessura real e pela exigência do furo. Consulte os dados do fabricante da broca e confirme o conjunto em material representativo. Um ajuste usado em outra chapa inox pode não servir para a peça atual.
1. Defina o material e o furo acabado
Registre grau, condição do material, espessura medida, diâmetro, tolerância de posição e acabamento. Se o desenho informa apenas um número de bitola, esclareça a espessura em milímetros ou polegadas. Diferencie um furo de passagem de um furo de ajuste ou de uma preparação para rosqueamento.
Aços austeníticos como 304 e 316 podem sofrer encruamento superficial durante a usinagem. Atrito sem remoção efetiva e tentativas repetidas podem dificultar o corte seguinte. O calor também acelera o desgaste da ferramenta. É importante controlar a remoção de material e a refrigeração em conjunto; encruamento não significa simplesmente aquecimento localizado.
Chapas já conformadas, furos danificados e ligas desconhecidas exigem avaliação própria. Quando a broca parar de avançar, interrompa o trabalho e examine a aresta e a superfície. Em painéis decorativos, planeje também a proteção da face aparente e a remoção dos resíduos do fluido de corte.
2. Escolha uma broca adequada à chapa fina
Considere material da ferramenta, geometria da ponta, diâmetro, comprimento de corte e rigidez da máquina. Uma broca de aço rápido com cobalto, indicada para inox, atende a muitas aplicações de oficina. Escolha o menor comprimento compatível com a operação. A cor dourada de um revestimento, isoladamente, não comprova adequação.
| Furo e condição | Opção de ferramenta | O que confirmar |
|---|---|---|
| Furo circular pequeno | Broca helicoidal para inox | Ponta, diâmetro e apoio na saída |
| Vários diâmetros em chapa fina | Broca escalonada para inox | Espessura máxima e comprimento útil de cada degrau |
| Abertura maior | Serra-copo ou cortador de chapa compatível | Diâmetro, piloto, torque e retirada do recorte |
| Furos precisos repetidos em máquina rígida | Broca de produção e acabamento previsto | Fixação, batimento, refrigeração e tolerância final |
Role a tabela para ver todas as colunas →
A broca escalonada tem uma capacidade de espessura definida pelo seu projeto. Em uma chapa espessa demais, o degrau seguinte pode alargar a entrada antes de o diâmetro desejado atravessar a peça. Brocas de metal duro exigem a montagem especificada pelo fabricante; elas não compensam uma chapa instável ou uma furadeira manual mal controlada.
O pré-furo depende da ferramenta. Algumas pontas autocentrantes permitem entrada direta; outras exigem pré-furo ou operação de centragem. Evite ampliar o furo por uma sequência desnecessária de diâmetros muito próximos. Uma marca profunda de punção pode deformar e encruar a chapa. Considere um gabarito de furação ou outro método de localização apropriado.
3. Fixe e apoie antes de ligar
Apoie a região próxima ao furo para manter a chapa plana e reserve espaço seguro para a saída da broca. Uma placa ou bloco de sacrifício limpo pode sustentar a face inferior. Fixe a chapa e o apoio na mesa ou no dispositivo sem empenar a peça. Confirme que a broca poderá entrar no apoio sem atingir a mesa ou parafusos escondidos.
Nunca segure a chapa com a mão durante a furação. Retire a chave do mandril, posicione as proteções e use proteção ocular adequada. Em furadeiras de bancada, mantenha luvas, roupas soltas, adornos e cabelos longe das partes giratórias. As luvas usadas no transporte de chapas com bordas cortantes devem ser retiradas antes de operar a máquina em rotação. Siga o manual e os procedimentos de segurança do local.
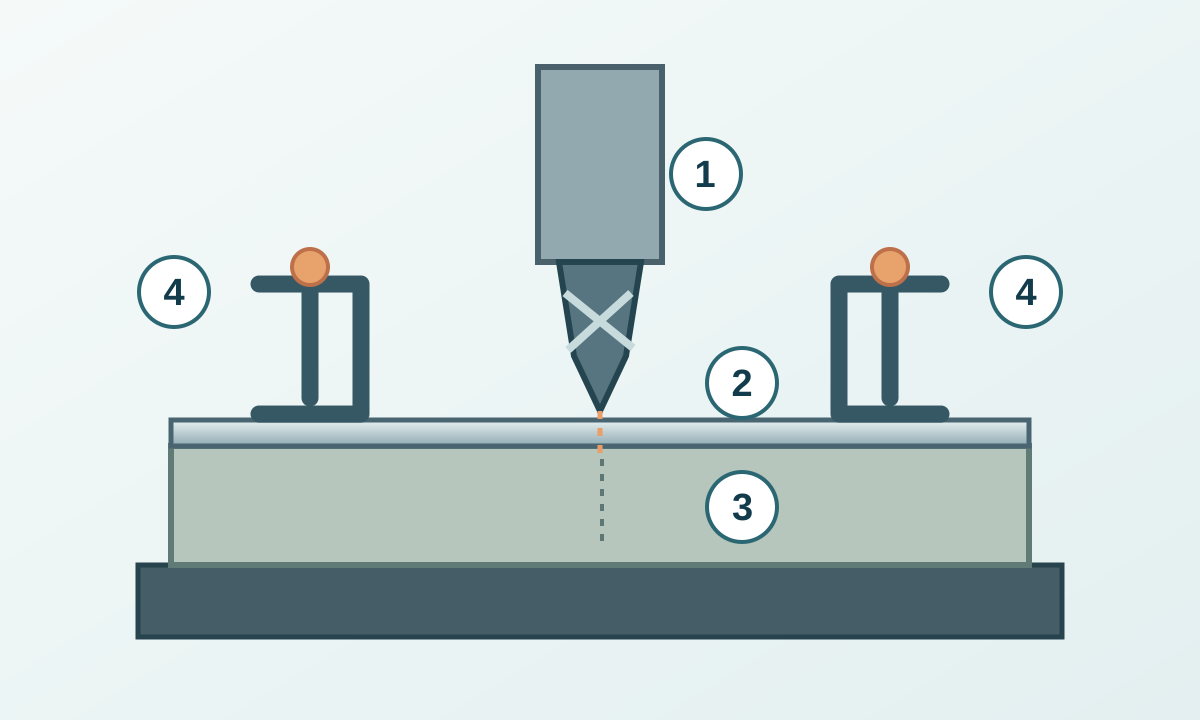
Em painéis instalados, examine o lado oculto para localizar cabos, tubulações ou outros riscos. Se o acesso impedir fixação, apoio e inspeção seguros, remova a peça ou escolha um processo alternativo aprovado.
4. Ajuste velocidade, avanço e lubrificação em conjunto
Use os dados atuais da broca para o grau e a condição do material. A velocidade de corte descreve o movimento no diâmetro de corte; a rotação indica voltas do eixo por minuto. Para a mesma velocidade de corte, diâmetros maiores exigem rotações menores.
Com Vc em m/min e D em mm:
n = 1000 × Vc ÷ (π × D)
Se os dados aplicáveis indicassem 15 m/min para uma broca de 6 mm, a conversão resultaria em aproximadamente 796 rpm. Esses valores hipotéticos explicam o cálculo e não constituem uma receita para toda chapa inox. Para brocas escalonadas e serras-copo, observe a rotação indicada para o diâmetro em uso.
Avanço por volta e avanço por minuto são grandezas diferentes. No avanço automático: mm/min = rpm × mm/volta. Mantenha as unidades consistentes e não multiplique pelo número de arestas um valor que já esteja expresso por volta.
Selecione um fluido compatível com material, ferramenta e máquina. Prepare o fornecimento antes de iniciar; não passe a mão perto do eixo giratório para aplicar fluido. Respeite as instruções de segurança do produto e a limpeza exigida pela aplicação. Se a broca gira sem penetrar, identifique a causa. Aumentar a pressão manual até travar a máquina não controla o avanço.
5. Execute a furação com saída controlada
- Com a máquina parada, confira posição, fixação da broca, dispositivo, apoio e espaço de saída.
- Ajuste a rotação aprovada e prepare a lubrificação. Alinhe a broca ao eixo previsto do furo.
- Inicie conforme a instrução da ferramenta, mantendo corte efetivo sem permanência prolongada em atrito na superfície.
- Observe acúmulo de cavacos, mudança de ruído, aumento de esforço ou movimento da chapa. Pare e corrija qualquer anormalidade.
- Ao atravessar a face inferior, alivie a pressão de avanço de forma controlada para reduzir o agarramento. Mantenha a peça fixa e apoiada, evitando atrito prolongado na borda final.
- Aguarde a parada completa do eixo antes de medir, reposicionar ou limpar cavacos. Use escova ou aspiração adequada, nunca os dedos.
Um furo passante em chapa fina não exige automaticamente o ciclo de avanço e recuo usado em furos profundos. Quando a retirada for necessária, siga a orientação de evacuação de cavacos da ferramenta, mantenha as mãos afastadas e controle a reentrada. Paradas repetidas contra a mesma superfície podem agravar a dificuldade.
Para trocar ferramentas, liberar travamentos ou fazer manutenção, siga o procedimento de isolamento de energia da máquina. O eixo parado, por si só, não permite acessar uma zona de risco.
6. Investigue o sintoma antes de mudar o ajuste
| Sintoma | Verificação com a máquina parada | Próximo passo |
|---|---|---|
| Broca escorrega ou deixa de avançar | Desgaste, ferramenta inadequada, superfície encruada, rotação invertida | Recuperar ou substituir a broca e rever a entrada |
| Furo deslocado ou maior que o previsto | Marcação, batimento, alinhamento e fixação | Corrigir localização e rigidez antes de novo teste |
| Ruído agudo, vibração ou chapa oscilando | Vão sem apoio, balanço da broca, dispositivo frouxo, dados de corte | Melhorar apoio e verificar a faixa de trabalho |
| Rebarba grande ou borda deformada | Contato do apoio, controle de saída e aresta | Restabelecer apoio e ajustar a saída |
| Quebras repetidas ou canais cheios | Evacuação de cavacos, sobrecarga e desalinhamento | Corrigir a causa antes de instalar outra broca |
Role a tabela para ver todas as colunas →
A tabela indica caminhos de investigação, sem atribuir uma causa única a cada sintoma. Ruído ou cor do cavaco, isoladamente, não aprovam o processo. Depois de uma mudança, inspecione um furo de teste antes de continuar o lote.
7. Remova rebarbas, limpe e inspecione as duas faces
Retire a borda cortante com ferramenta de rebarbação adequada ou escareamento controlado. Mantenha a peça fixada e preserve o diâmetro e a espessura remanescente. Um escareado excessivo remove muito material de uma chapa fina; execute um chanfro definido apenas quando solicitado no desenho.
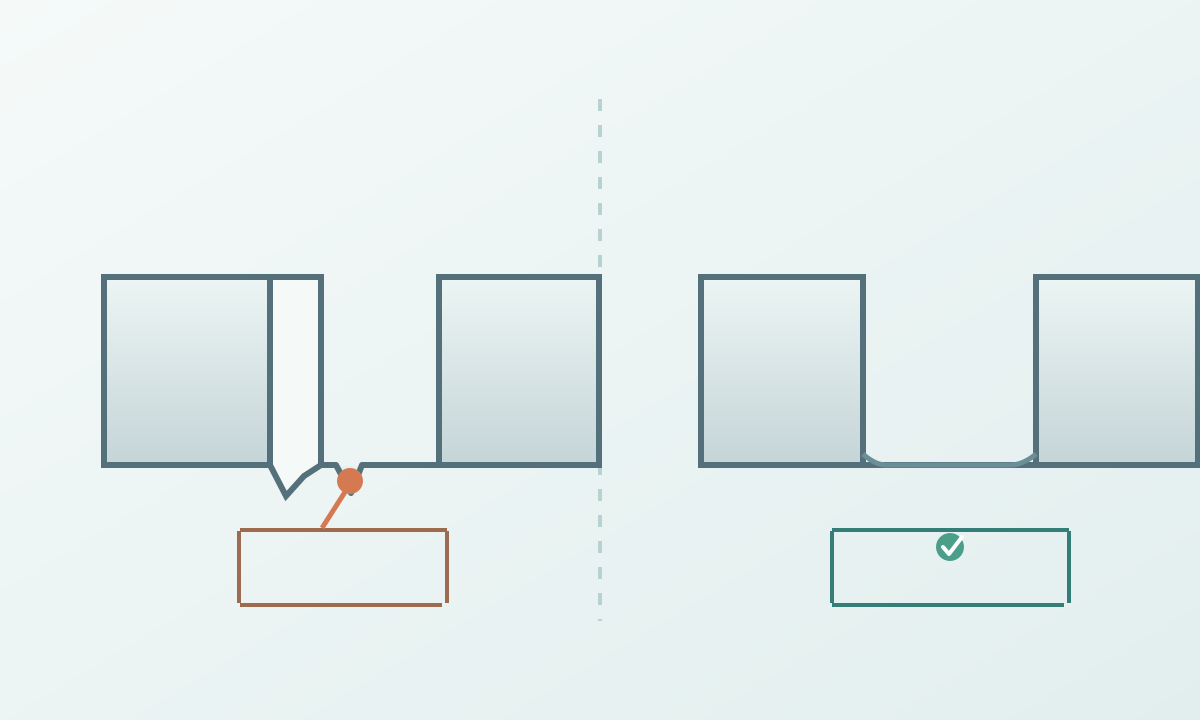
Meça diâmetro e posição com instrumentos adequados. Verifique circularidade quando especificada, rebarbas nas duas faces, deformação e danos no acabamento. Remova cavacos e resíduos por um método compatível com o uso final. Quando o controle de contaminação for importante, use ferramentas limpas reservadas para inox. Registre ferramenta, rotação, avanço, apoio e resultado da inspeção para repetir o trabalho.
Para formatos repetidos, compare com o puncionamento de chapa . Para acabamento junto a um furo aparente, consulte como polir chapa inox . Mudança de ferramenta ou material e crescimento da rebarba exigem uma nova verificação.