
Для чистого отверстия в нержавеющем листе нужны острое подходящее сверло, надёжно закреплённая заготовка и управляемая подача, при которой снимается стружка. Особенно важен выход сверла: без нижней опоры сверло может захватить и деформировать тонкий лист, а на выходе может образоваться крупный заусенец.
Сначала уточните марку, фактическую толщину и требования к отверстию. Возьмите режим из документации изготовителя конкретного инструмента и проверьте его на представительной заготовке. Настройки для одного нержавеющего листа могут оказаться неподходящими для другого.
1. Определите материал и требования к отверстию
Запишите марку и состояние материала, измеренную толщину, диаметр, допуск положения и требования к поверхности. Если на чертеже приведён только номер калибра листа, уточните толщину в миллиметрах или дюймах. Различайте свободное проходное отверстие, посадочное отверстие и заготовку под последующую операцию, например нарезание резьбы.
При обработке аустенитных сталей, включая 304 и 316 , поверхностный слой может упрочняться вследствие наклёпа. Трение без эффективного снятия материала и повторные неудачные попытки затрудняют дальнейшее резание. Нагрев также ускоряет износ инструмента. Поэтому одновременно контролируют резание и охлаждение; наклёп нельзя определять просто как местное повышение температуры.
Отдельно оцените уже сформованный лист, повреждённое отверстие или неизвестную марку. Если сверло перестало продвигаться, остановите работу и осмотрите кромку и поверхность. Для декоративной панели заранее продумайте защиту лицевой стороны и удаление остатков смазочно-охлаждающей жидкости.
2. Выберите инструмент для тонкого листа
Учитывайте материал сверла, геометрию вершины, диаметр, рабочую длину и жёсткость оборудования. Для многих мастерских задач подходит кобальтсодержащее быстрорежущее сверло, прямо рекомендованное для нержавеющей стали. Выбирайте минимальную достаточную длину. Золотистый цвет покрытия сам по себе не подтверждает пригодность.
| Отверстие и условия | Возможный инструмент | Что проверить |
|---|---|---|
| Небольшое круглое отверстие | Спиральное сверло для нержавеющей стали | Геометрию вершины, диаметр и опору на выходе |
| Разные диаметры в тонком листе | Ступенчатое сверло для нержавеющей стали | Допустимую толщину и рабочую длину ступени |
| Крупное отверстие | Подходящая коронка или листовой резец | Диапазон диаметров, направляющее сверло, момент и извлечение вырезанного диска |
| Серия точных отверстий на жёстком станке | Производственное сверло и нужная чистовая операция | Держатель, биение, охлаждение и окончательный допуск |
Прокрутите таблицу, чтобы увидеть все столбцы →
Ограничение толщины у ступенчатого сверла определяется его конструкцией и данными изготовителя. В слишком толстом листе следующая ступень может расширить вход прежде, чем нужный диаметр пройдёт всю толщину. Твердосплавный инструмент требует предусмотренной изготовителем установки; он не устраняет податливость листа или неустойчивость ручной дрели.
Необходимость предварительного отверстия зависит от сверла. Одни самоцентрирующиеся конструкции начинают непосредственно, другим требуется направляющее отверстие или засверливание. Не увеличивайте диаметр множеством близких ступеней без технологической причины. Сильное кернение способно деформировать и локально упрочнить тонкий лист; рассмотрите кондуктор или подходящий способ первоначального позиционирования.
3. Закрепите лист и обеспечьте нижнюю опору
Поддержите область вокруг отверстия так, чтобы лист оставался плоским, а под сверлом был безопасный свободный ход. Чистая сменная подкладная пластина или подходящий брусок может поддерживать выход. Закрепите лист вместе с подкладкой на столе либо в приспособлении, не деформируя деталь. Убедитесь, что сверло войдёт в подкладку, не задев стол или скрытый крепёж.
Не удерживайте лист рукой во время сверления. Выньте ключ из патрона, установите ограждения и используйте подходящую защиту глаз. На сверлильном станке держите перчатки, свободную одежду, украшения и волосы вдали от вращающихся частей. Перчатки, использованные при переноске листа с острыми кромками, нужно снять перед работой на вращающемся оборудовании. Соблюдайте руководство станка и требования обучения на рабочем месте.
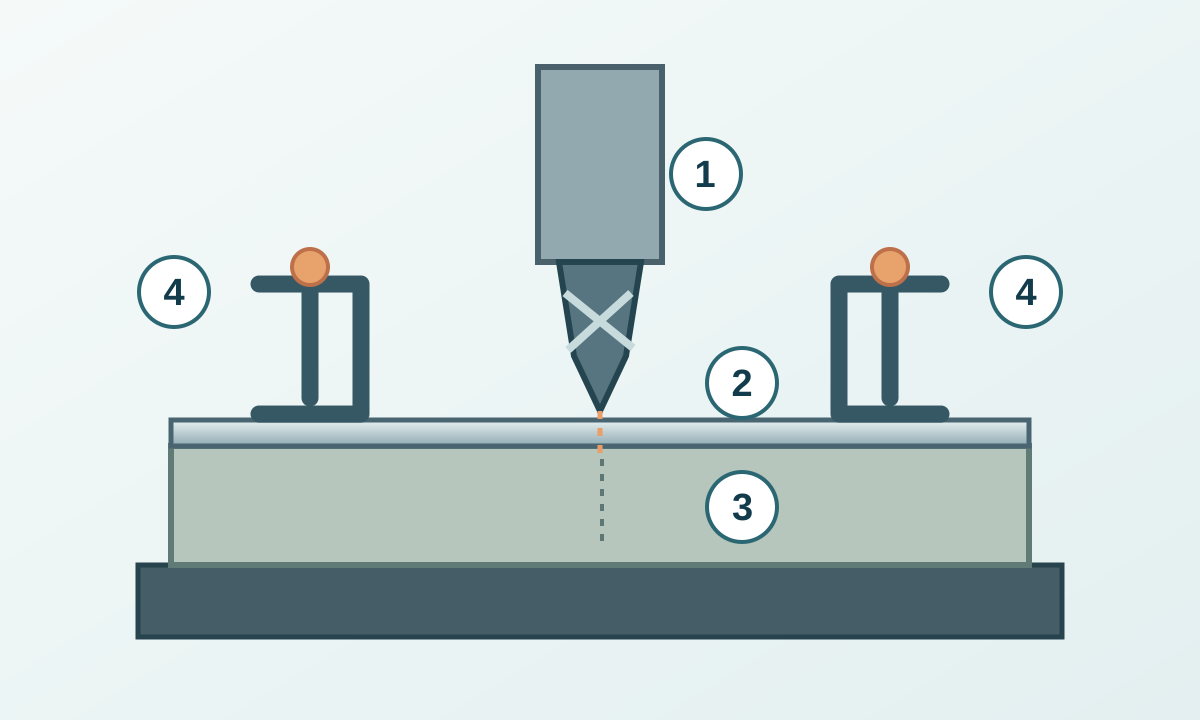
У смонтированных панелей проверьте обратную сторону: там могут находиться провода, трубопроводы и другие опасные объекты. Если доступ не позволяет безопасно закрепить, подпереть и осмотреть деталь, снимите её или выберите согласованный альтернативный процесс.
4. Согласуйте скорость резания, подачу и СОЖ
Используйте актуальные данные для конкретного сверла, марки и состояния материала. Скорость резания характеризует движение на режущем диаметре, а частота вращения — число оборотов шпинделя в минуту. При одной скорости резания большему диаметру соответствует меньшая частота вращения.
При Vc в м/мин и D в мм:
n = 1000 × Vc ÷ (π × D)
Если применимые данные инструмента задавали бы 15 м/мин для сверла диаметром 6 мм, расчёт дал бы около 796 об/мин. Эти условные исходные данные поясняют пересчёт и не служат универсальным режимом для нержавеющего листа. Для ступенчатых свёрл и коронок соблюдайте указания изготовителя для рабочего диаметра.
Подача на оборот отличается от минутной подачи. При механической подаче: мм/мин = об/мин × мм/об. Сохраняйте согласованность единиц; не умножайте дополнительно на число кромок значение, уже заданное на оборот.
Выберите СОЖ, совместимую с материалом, инструментом и станком. Организуйте её подвод до начала работы; не тянитесь рукой мимо вращающегося шпинделя для нанесения жидкости. Учитывайте паспорт безопасности и требования к очистке детали. Если сверло вращается без продвижения, найдите причину. Наращивание ручного усилия до остановки двигателя не обеспечивает управляемую подачу.
5. Выполните отверстие с контролируемым выходом
- На остановленном станке проверьте положение отверстия, крепление сверла, приспособление, подкладку и свободный ход на выходе.
- Задайте подтверждённую частоту вращения и подготовьте СОЖ. Совместите сверло с требуемой осью отверстия.
- Начните способом, предусмотренным для инструмента. Поддерживайте резание без длительного трения по поверхности.
- Следите за скоплением стружки, изменением звука, ростом усилия и перемещением листа. При отклонении остановитесь и устраните причину.
- При выходе через нижнюю поверхность плавно уменьшите нажим, ограничивая захват. Сохраняйте закрепление и опору; не допускайте длительного трения по последней кромке.
- Дождитесь полной остановки шпинделя перед измерением, перемещением детали или удалением стружки. Пользуйтесь щёткой либо подходящим пылесосом, не пальцами.
Сквозное отверстие в тонком листе не требует автоматически цикла с периодическим выводом сверла, применяемого для глубоких отверстий. Если вывод нужен для удаления стружки, следуйте инструкции инструмента, держите руки в стороне и контролируйте повторный вход. Многократные задержки на одной поверхности могут ухудшить условия резания.
Для смены инструмента, устранения заклинивания и обслуживания соблюдайте процедуру изоляции источников энергии для конкретного станка. Остановленного шпинделя недостаточно для безопасного доступа в опасную зону.
6. Сначала установите причину, затем меняйте режим
| Признак | Проверки на остановленном станке | Следующий шаг |
|---|---|---|
| Сверло скользит или не продвигается | Износ, неподходящий инструмент, наклёпанная поверхность, обратное вращение | Восстановить или заменить сверло и пересмотреть начало операции |
| Увод либо увеличенный диаметр | Разметка, биение, соосность и закрепление | Исправить позиционирование и жёсткость до новой пробы |
| Визг, вибрация или колебания листа | Неподдерживаемый пролёт, вылет сверла, ослабление крепления, режим | Улучшить опору и проверить рабочий диапазон инструмента |
| Крупный заусенец или деформированный край | Контакт подкладки, выход и состояние кромки | Восстановить опору и скорректировать выход |
| Частые поломки или забитые канавки | Стружкоотвод, перегрузка и перекос | Устранить причину до установки следующего сверла |
Прокрутите таблицу, чтобы увидеть все столбцы →
Таблица задаёт направления проверки, а не однозначный диагноз. Один признак может иметь несколько причин. Звук или цвет стружки сами по себе не подтверждают пригодность процесса. После изменения режима проверьте пробное отверстие, прежде чем продолжать серию.
7. Снимите заусенцы, очистите и проверьте обе стороны
Удалите острую кромку подходящим инструментом для снятия заусенцев или контролируемым зенкованием. Деталь должна оставаться закреплённой; сохраняйте диаметр отверстия и остаточную толщину листа. Избыточное зенкование снимает слишком много металла с тонкого листа. Размерную фаску выполняйте только по требованию чертежа.
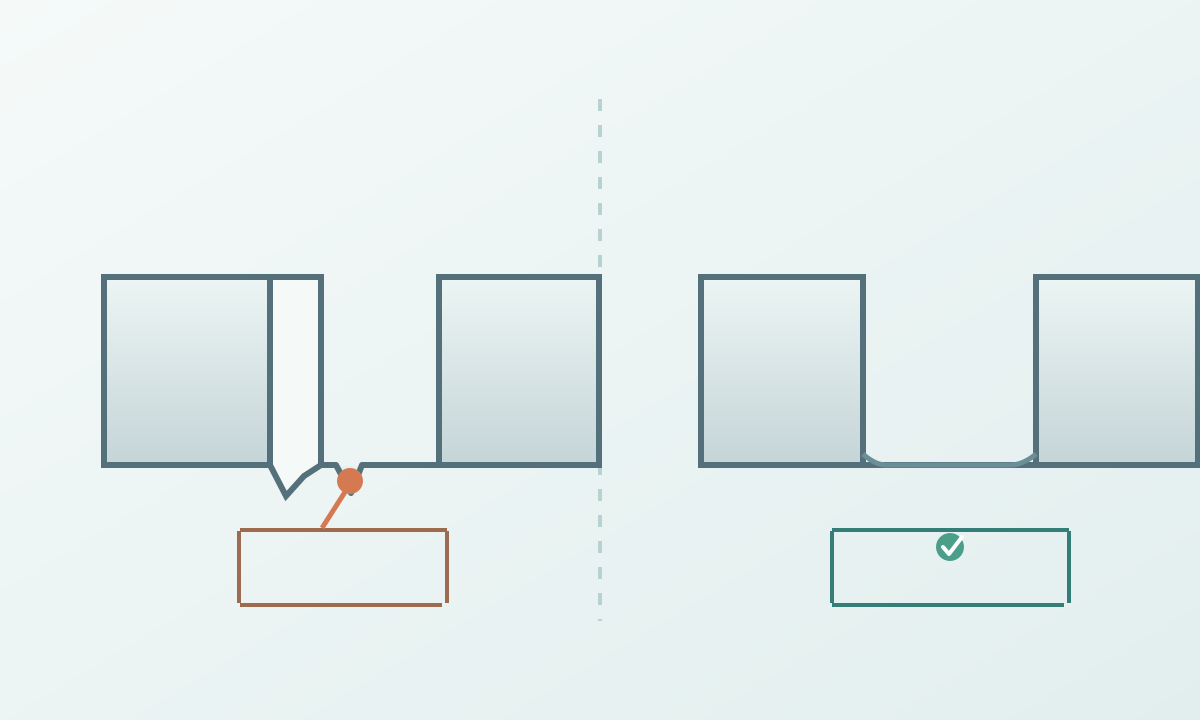
Измерьте диаметр и положение подходящими средствами. При наличии требований проверьте круглость, затем заусенцы с обеих сторон, деформацию и повреждения поверхности. Удалите стружку и остатки жидкости способом, совместимым с назначением детали. Если важен контроль загрязнения, применяйте чистый инструмент, выделенный для нержавеющей стали. Для повторения работы запишите сверло, частоту вращения, подачу, опору и результат контроля.
Для повторяющихся форм сравните процесс с пробивкой листового металла . Обработка видимой поверхности около отверстия рассмотрена в руководстве по полированию нержавеющего листа . Смена инструмента или материала и увеличение заусенца требуют повторной проверки результата.