
Paslanmaz sacda temiz bir delik açmak için keskin ve uygun bir uç, dönmeyen veya kalkmayan bir iş parçası ve kesmeyi sürdüren kontrollü ilerleme gerekir. Özellikle delikten çıkış önemlidir: alttan desteklenmeyen sac uca kapılabilir, şekil değiştirebilir veya büyük çapak bırakabilir.
Önce çelik kalitesini, gerçek kalınlığı ve delik gereksinimini belirleyin. İlgili uç üreticisinin kesme verilerini kullanın ve düzeni temsili malzemede deneyin. Başka bir paslanmaz sacda işe yarayan devir, bu iş için uygun olmayabilir.
1. Malzemeyi ve bitmiş deliği tanımlayın
Çelik kalitesini, malzeme durumunu, ölçülen kalınlığı, delik çapını, konum toleransını ve yüzey beklentisini kaydedin. Resimde yalnızca bir sac numarası varsa kalınlığı milimetre veya inç olarak netleştirin. Deliğin boşluk deliği, geçme deliği veya kılavuz çekme öncesi hazırlık deliği olması farklı gereksinimler doğurur.
304 ve 316 gibi östenitik kalitelerde işleme sırasında yüzeyde pekleşme oluşabilir. Talaş kaldırmadan sürtünme ve tekrarlanan etkisiz girişimler sonraki kesmeyi zorlaştırabilir. Isı da takım aşınmasını hızlandırır. Bu nedenle etkili kesme ile soğutmayı birlikte ele alın; pekleşme yalnızca bölgesel sıcaklık artışı anlamına gelmez.
Önceden şekillendirilmiş sacı, hasarlı deliği veya bilinmeyen alaşımı ayrıca değerlendirin. Uç ilerlemiyorsa işlemi durdurup kesici kenarı ve yüzeyi kontrol edin. Görünür panellerde dış yüzeyin korunmasını ve kesme sıvısı kalıntılarının temizlenmesini de planlayın.
2. İnce saca uygun ucu seçin
Takım malzemesi, uç geometrisi, çap, kesme boyu ve makine rijitliğini birlikte değerlendirin. Paslanmaz için önerilen kobalt alaşımlı HSS uçlar birçok atölye işinde kullanılabilir. İşe yetecek en kısa boyu seçin. Kaplamanın altın rengi olması, tek başına uygunluk göstergesi değildir.
| Delik ve çalışma koşulu | Değerlendirilebilecek takım | Kontrol edilmesi gereken |
|---|---|---|
| Küçük yuvarlak delik | Paslanmaza uygun helisel matkap ucu | Uç geometrisi, çap ve çıkış desteği |
| İnce sacda farklı çaplar | Paslanmaza uygun kademeli matkap | Azami sac kalınlığı ve kullanılabilir kademe boyu |
| Büyük açıklık | Uygun delik testeresi veya sac kesme takımı | Çap aralığı, kılavuzlama, tork ve çıkan parçanın alınması |
| Rijit makinede tekrarlanan hassas delikler | Üretim tipi matkap ve gereken son işlem | Tutucu, salgı, soğutma ve nihai tolerans |
Tüm sütunlar için tabloyu kaydırın →
Kademeli ucun kalınlık sınırını kendi geometrisi ve üretici değeri belirler. Sac fazla kalınsa hedef çap alttan çıkmadan sonraki kademe giriş tarafını büyütebilir. Karbür uçlar da üreticinin belirttiği bağlama ve makine koşullarını gerektirir; esneyen sacı veya dengesiz el matkabını telafi etmez.
Ön delik gereksinimi takıma bağlıdır. Bazı kendinden merkezlemeli uçlar doğrudan başlar; diğerleri ön delik veya punta işlemi ister. Gereksiz yere birbirine yakın çaplarla tekrar tekrar büyütme yapmayın. Kaymayı önlemek için ince saca sert merkez zımbası darbeleri vurmak yerine delme şablonunu veya uygun bir başlangıç yöntemini değerlendirin.
3. Çalıştırmadan önce bağlayın ve destekleyin
Deliğe yakın bölgeyi düz tutan ve ucun altında güvenli boşluk bırakan bir destek düzeni kurun. Temiz bir feda plakası veya uygun altlık çıkışı destekleyebilir. Sacı ve altlığı parçayı çarpıtmadan tablaya ya da fikstüre bağlayın. Ucun altlığa girebileceğini, fakat tablaya veya gizli bağlantı elemanlarına değmeyeceğini kontrol edin.
Sacı delme sırasında elle tutmayın. Mandren anahtarını çıkarın, koruyucuları yerleştirin ve uygun göz koruması kullanın. Sütunlu matkapta eldivenleri, bol giysileri, takıları ve saçları dönen parçalardan uzak tutun. Keskin sac taşırken kullanılan eldivenler, dönen makineyi kullanmadan önce çıkarılmalıdır. Makine kılavuzuna ve işyerindeki güvenlik eğitimine uyun.
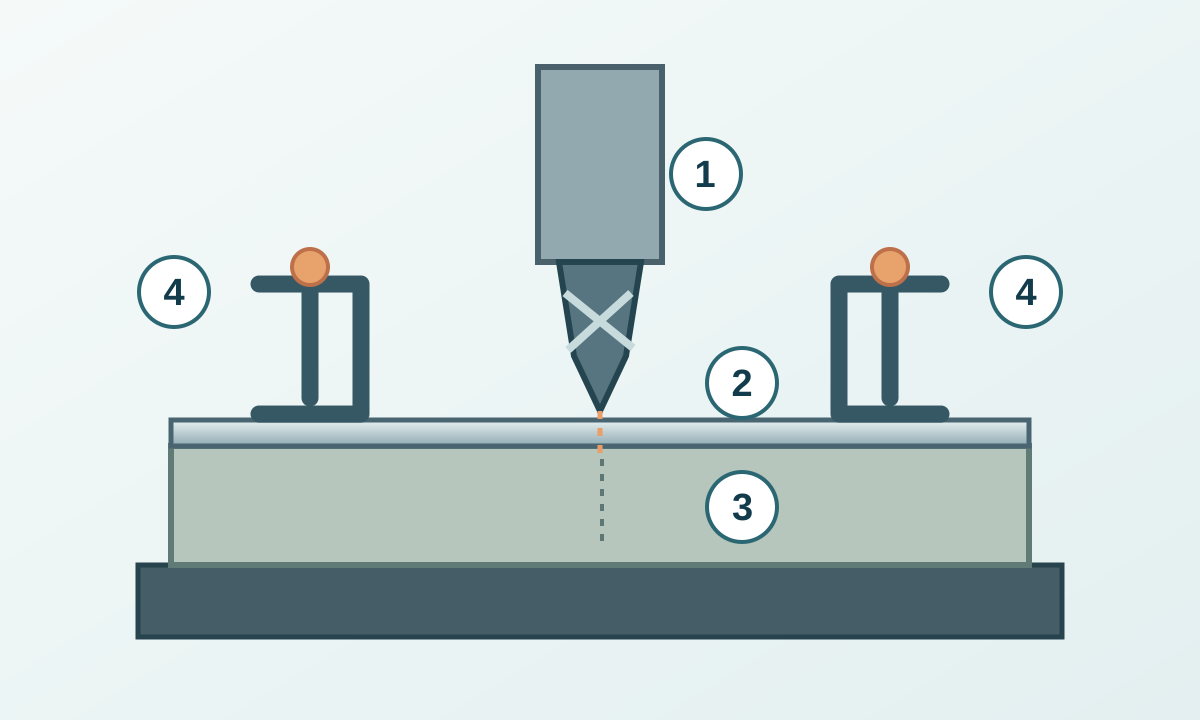
Yerine takılı panellerde arka taraftaki kablo, boru ve diğer tehlikeleri de araştırın. Erişim güvenli bağlama, destek ve kontrole izin vermiyorsa parçayı sökün veya onaylı başka bir işlem seçin.
4. Kesme hızı, ilerleme ve yağlamayı birlikte ayarlayın
Tam olarak kullanılan uç, malzeme kalitesi ve malzeme durumu için güncel verilerden başlayın. Kesme hızı kesme çapındaki çevresel hızı; devir ise iş milinin dakikadaki tur sayısını ifade eder. Aynı kesme hızında çap büyüdükçe devir düşer.
Vc m/dak ve D mm olduğunda:
n = 1000 × Vc ÷ (π × D)
Uygulanabilir takım verisi 6 mm uç için 15 m/dak verseydi sonuç yaklaşık 796 dev/dak olurdu. Bu varsayımsal değerler yalnızca dönüşümü açıklar; her paslanmaz sac için işlem önerisi oluşturmaz. Kademeli uç ve delik testeresinde kullanılan çapa ilişkin üretici talimatlarını izleyin.
Devir başına ilerleme ile dakika başına ilerleme farklıdır. Mekanik ilerlemede mm/dak = dev/dak × mm/dev. Birimleri tutarlı kullanın; zaten devir başına verilmiş ilerlemeyi ayrıca kesici ağız sayısıyla çarpmayın.
Malzeme, takım ve makineyle uyumlu kesme sıvısı seçin. Sıvı beslemesini başlamadan hazırlayın; uygulamak için elinizi dönen iş milinin yanından geçirmeyin. Ürünün güvenlik bilgilerini ve parçanın temizlik gereksinimini dikkate alın. Uç dönüyor ama ilerlemiyorsa nedeni araştırın. Makine durana kadar el kuvvetini artırmak kontrollü bir ilerleme yöntemi değildir.
5. Deliği açın ve çıkışı kontrol edin
- Makine durmuşken konumu, takım bağlantısını, fikstürü, altlığı ve çıkış boşluğunu kontrol edin.
- Onaylanan devri ayarlayıp yağlamayı hazırlayın. Ucu deliğin istenen ekseniyle hizalayın.
- Takımın öngördüğü yöntemle başlayın; yüzeyde uzun süre sürtünmeden kesmeyi sürdürün.
- Talaş birikmesini, ses değişimini, artan kuvveti ve sacın hareketini izleyin. Anormallikte durun ve sorunu giderin.
- Alt yüzden çıkarken kapılmayı sınırlamak için ilerleme basıncını kontrollü azaltın. Sac bağlı ve destekli kalsın; son kenarda uzun süre sürtünmeye izin vermeyin.
- Ölçmeden, parçayı oynatmadan veya talaş temizlemeden önce iş milinin tamamen durmasını bekleyin. Parmak yerine fırça ya da uygun vakum ekipmanı kullanın.
İnce sacdaki boydan boya delik, kendiliğinden derin delik gagalama çevrimi gerektirmez. Geri çekilme gerekiyorsa takımın talaş tahliye talimatını uygulayın, elleri uzak tutun ve yeniden girişi kontrol edin. Aynı yüzeye karşı tekrarlanan beklemeler sorunu ağırlaştırabilir.
Takım değiştirme, sıkışma giderme veya bakım için makineye özel enerji izolasyon prosedürünü uygulayın. İş milinin durmuş olması tehlikeli bölgeye giriş için tek başına yeterli değildir.
6. Ayarı değiştirmeden önce belirtiyi inceleyin
| Belirti | Makine durduğunda kontrol | Yararlı sonraki adım |
|---|---|---|
| Uç kayıyor veya ilerlemiyor | Aşınma, yanlış takım, pekleşmiş yüzey, ters dönüş | Ucu yenileyin veya biletip başlangıç yöntemini değerlendirin |
| Delik kaçıyor veya büyüyor | İşaretleme, salgı, hizalama ve bağlama | Yeni denemeden önce konum kontrolünü ve rijitliği düzeltin |
| İnce ses, titreşim veya sacın çırpınması | Desteksiz açıklık, uç çıkıntısı, gevşek fikstür, kesme verisi | Desteği iyileştirip çalışma aralığını doğrulayın |
| Büyük çıkış çapağı veya bozulmuş delik ağzı | Altlık teması, çıkış kontrolü ve kesici kenar | Desteği ve kenarı düzeltip çıkışı iyileştirin |
| Tekrarlanan kırılma veya dolan kanallar | Talaş tahliyesi, aşırı yük ve eksen kaçıklığı | Yeni uç takmadan önce nedeni giderin |
Tüm sütunlar için tabloyu kaydırın →
Bunlar araştırma başlıklarıdır; tek bir belirti birden fazla nedenden kaynaklanabilir. Ses veya talaş rengi tek başına işlemi onaylamaz. Her değişiklikten sonra seri işe dönmeden önce deneme deliğini kontrol edin.
7. Çapağı alın, temizleyin ve iki yüzü inceleyin
Keskin kenarı uygun çapak alma takımıyla veya kontrollü havşa işlemiyle giderin. Parçayı bağlı tutun; delik çapını ve kalan sac kalınlığını koruyun. İnce sacda büyük havşa fazla malzeme kaldırabilir. Tanımlı bir pahı ancak teknik resim istiyorsa açın.
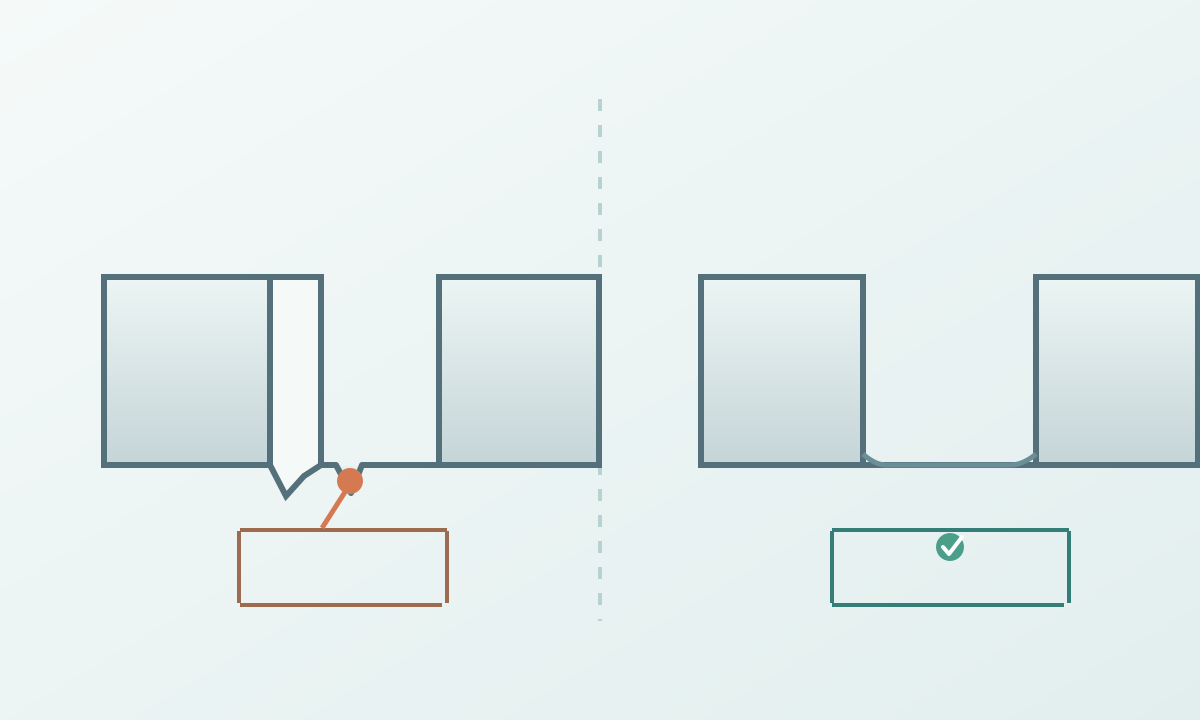
Çapı ve konumu uygun ölçü aletleriyle kontrol edin. İsteniyorsa daireselliği, iki yüzdeki çapakları, şekil bozulmasını ve yüzey hasarını inceleyin. Talaş ve sıvı kalıntılarını parçanın kullanımına uygun yöntemle temizleyin. Kirlenme kontrolü gerekiyorsa paslanmaz için ayrılmış temiz takımlar kullanın. Tekrarlı işler için takım, devir, ilerleme, destek ve kontrol sonucunu kaydedin.
Tekrarlanan geometrilerde sac metal zımbalama seçeneğini karşılaştırın. Görünür delik çevresinin son işlemi için paslanmaz sac parlatma rehberine bakın. Takım veya malzeme değiştiğinde ya da çapak arttığında sonucu yeniden doğrulayın.