
يتطلب الثقب النظيف في صفيحة الستانلس ريشة حادة ومناسبة، وقطعة مثبتة لا تدور ولا ترتفع، وتغذية مضبوطة تسمح بإزالة المعدن. وتحتاج لحظة خروج الريشة إلى عناية خاصة؛ فقد تتعلق الصفيحة غير المدعومة بالريشة أو تتشوه أو تتكون عندها نتوءات كبيرة.
ابدأ بتحديد نوع الفولاذ والسماكة الفعلية ومتطلبات الثقب. استخدم بيانات الشركة المصنّعة للريشة، ثم اختبر الإعداد على مادة مماثلة. وقد تختلف الظروف المناسبة لصفيحتين تحملان الوصف العام نفسه: «فولاذ مقاوم للصدأ».
1. حدّد المادة ومتطلبات الثقب النهائي
سجّل الدرجة وحالة المادة والسماكة المقاسة وقطر الثقب وسماحية موضعه والتشطيب المطلوب. إذا اكتفى الرسم برقم مقياس للسماكة، فوضّح قيمته بالمليمتر أو البوصة. وحدّد ما إذا كان الثقب للمرور بخلوص، أم لتركيب مضبوط، أم لعملية لاحقة مثل قطع لولب داخلي.
قد يحدث تصلد بالتشغيل في الطبقة السطحية للدرجات الأوستنيتية، مثل 304 و316 . ويمكن للاحتكاك دون قطع فعّال والمحاولات المتكررة غير الناجحة أن يجعلا القطع التالي أصعب. كما تزيد الحرارة تآكل الأداة، لذلك يجب الجمع بين إزالة المادة والتبريد المناسب. ولا يصح تعريف التصلد بالتشغيل على أنه مجرد ارتفاع موضعي في الحرارة.
قيّم على حدة الصفيحة التي سبق تشكيلها أو الثقب المتضرر أو السبيكة مجهولة الدرجة. إذا توقفت الريشة عن التقدم، أوقف العملية وافحص الحد القاطع والسطح. أما الألواح الظاهرة، فتحتاج أيضاً إلى خطة لحماية وجهها وتنظيف بقايا سائل القطع.
2. اختر ريشة تناسب الصفيحة الرقيقة
راعِ مادة الأداة وشكل رأسها وقطرها وطول القطع وصلابة تثبيت الماكينة. تصلح ريش الفولاذ عالي السرعة المخلوط بالكوبالت والمخصصة للستانلس لكثير من أعمال الورش. اختر أقصر طول يفي بالغرض. ولون الطلاء الذهبي وحده لا يثبت ملاءمة الريشة.
| الثقب وظروف التشغيل | الأداة التي يمكن تقييمها | ما يلزم التحقق منه |
|---|---|---|
| ثقب دائري صغير | ريشة حلزونية مخصصة للستانلس | شكل الرأس والقطر والدعم عند الخروج |
| أقطار متعددة في صفيحة رقيقة | ريشة متدرجة مناسبة للستانلس | أقصى سماكة والطول الفعّال لكل درجة |
| فتحة أكبر | منشار ثقوب أو قاطع صفائح ملائم | مجال الأقطار والدليل وعزم الدوران وإخراج الجزء المقطوع |
| ثقوب دقيقة متكررة على ماكينة صلبة | ريشة إنتاج وعملية تشطيب مناسبة | الحامل والانحراف الدوراني والتبريد والسماحية النهائية |
مرّر داخل الجدول لرؤية جميع الأعمدة ←
للريشة المتدرجة حد سماكة تحدده هندستها وتصنيفها. في الصفيحة السميكة أكثر من اللازم، قد توسّع الدرجة التالية المدخل قبل اكتمال القطر المطلوب عبر السماكة. وتحتاج ريش الكربيد إلى ظروف التثبيت التي يحددها مصنعها؛ فهي لا تعالج اهتزاز الصفيحة أو عدم ثبات المثقاب اليدوي.
تتوقف الحاجة إلى ثقب تمهيدي على تصميم الأداة. بعض الرؤوس ذاتية التمركز تبدأ مباشرة، وأخرى تتطلب ثقباً تمهيدياً أو عملية تحديد مركز. تجنب تكبير الثقب بسلسلة غير ضرورية من الأقطار المتقاربة. وقد تشوه ضربة سنبة قوية الصفيحة وتزيد تصلدها موضعياً؛ قيّم استخدام قالب توجيه أو أسلوب بدء مناسب.
3. ثبّت الصفيحة وادعمها قبل التشغيل
اجعل الدعم قريباً من الثقب للحفاظ على استواء الصفيحة، واترك مساراً آمناً أسفل الريشة. يمكن للوح أو كتلة دعم تضحية نظيفة أن تسند منطقة الخروج. ثبّت الصفيحة والدعم إلى الطاولة أو التجهيزة دون تشويه القطعة. وتأكد من أن الريشة تستطيع الدخول في الدعم دون إصابة الطاولة أو مسامير مخفية.
لا تمسك الصفيحة بيدك أثناء الحفر. أزل مفتاح ظرف التثبيت، وضع الحواجز الواقية، واستخدم حماية مناسبة للعينين. عند تشغيل المثقاب العمودي، أبعد القفازات والملابس الفضفاضة والحلي والشعر عن الأجزاء الدوارة. انزع القفازات المستخدمة في حمل الصفائح الحادة قبل تشغيل الماكينة الدوارة. واتبع دليل الماكينة وإجراءات التدريب والسلامة في الموقع.
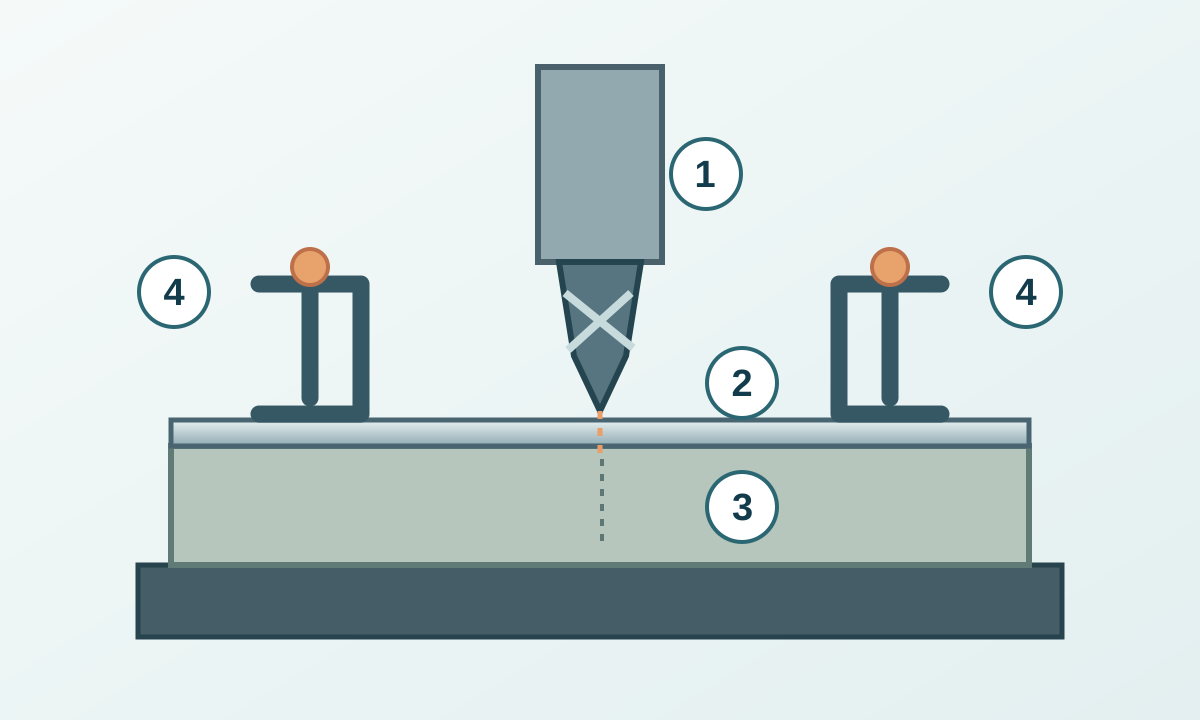
في الألواح المركبة مسبقاً، افحص الجهة المخفية بحثاً عن أسلاك أو أنابيب أو مخاطر أخرى. إذا تعذر التثبيت والدعم والفحص الآمن، فكّ القطعة أو استخدم طريقة بديلة معتمدة.
4. اضبط سرعة القطع والتغذية والتزييت معاً
ابدأ بالبيانات الحالية للريشة المحددة ودرجة المادة وحالتها. تعبّر سرعة القطع عن الحركة عند قطر القطع، بينما تعني سرعة المغزل عدد دوراته في الدقيقة. وعند ثبات سرعة القطع، يتطلب القطر الأكبر عدداً أقل من الدورات.
عندما تكون Vc بوحدة m/min وD بوحدة mm:
إذا كانت بيانات الأداة المناسبة تحدد 15 m/min لريشة قطرها 6 mm، فإن التحويل يعطي نحو 796 دورة/دقيقة. هذه مدخلات افتراضية لشرح الحساب، ولا تمثل إعداداً عاماً لكل صفائح الستانلس. ومع الريش المتدرجة ومناشير الثقوب، اتبع تعليمات السرعة الخاصة بالقطر المستخدم.
تختلف التغذية لكل دورة عن سرعة التغذية في الدقيقة. في التغذية الآلية: mm/min = rpm × mm/rev. حافظ على اتساق الوحدات، ولا تضرب في عدد الحدود القاطعة إذا كانت القيمة معطاة أصلاً لكل دورة.
اختر سائل قطع متوافقاً مع المادة والأداة والماكينة. جهّز إمداده قبل البدء؛ لا تمد يدك قرب المغزل الدوار لإضافته. راعِ تعليمات سلامة المنتج ومتطلبات تنظيف القطعة. إذا دارت الريشة دون تقدم، فابحث عن السبب. زيادة القوة اليدوية حتى تتوقف الماكينة ليست وسيلة لضبط التغذية.
5. احفر مع التحكم في لحظة الخروج
- والماكينة متوقفة، تحقق من الموضع وتثبيت الريشة والتجهيزة والدعم ومسافة الخروج.
- اضبط السرعة المعتمدة وجهّز التزييت. حاذِ الريشة مع محور الثقب المطلوب.
- ابدأ بالطريقة المحددة للأداة، وحافظ على قطع فعّال دون احتكاك طويل عند السطح.
- راقب تراكم الرايش وتغير الصوت وزيادة الجهد أو تحرك الصفيحة. أوقف العملية وعالج أي حالة غير طبيعية.
- عند اختراق الوجه السفلي، خفف ضغط التغذية بصورة مضبوطة للحد من تعلق الريشة وسحبها للقطعة. أبقِ الصفيحة مثبتة ومدعومة، وتجنب الاحتكاك الطويل عند الحافة الأخيرة.
- انتظر التوقف الكامل للمغزل قبل القياس أو تغيير موضع القطعة أو إزالة الرايش. استخدم فرشاة أو جهاز شفط مناسباً، ولا تستخدم الأصابع.
الثقب النافذ في صفيحة رقيقة لا يستلزم تلقائياً دورة الحفر المتقطع المستخدمة في الثقوب العميقة. عندما يلزم سحب الريشة لإخراج الرايش، اتبع تعليمات الأداة وأبقِ اليدين بعيدتين وتحكم في إعادة الدخول. وقد تزيد فترات الانتظار المتكررة على السطح نفسه من صعوبة القطع.
عند تغيير الأداة أو إزالة انحشار أو إجراء صيانة، اتبع إجراء عزل مصادر الطاقة الخاص بالماكينة. توقف المغزل وحده لا يجعل دخول منطقة الخطر آمناً.
6. شخّص العَرَض قبل تغيير الإعدادات
| العَرَض | ما يُفحص بعد إيقاف الماكينة | الخطوة التالية المفيدة |
|---|---|---|
| انزلاق الريشة أو توقف تقدمها | تآكل الحد، أداة غير مناسبة، سطح متصلد، دوران معكوس | استبدل الريشة أو أعد تجهيزها وراجع طريقة البدء |
| انحراف الثقب أو زيادة قطره | العلامة والانحراف الدوراني والمحاذاة والتثبيت | صحح تحديد الموضع وصلابة التجهيزة قبل التجربة |
| صرير أو اهتزاز أو رفرفة الصفيحة | المسافة غير المدعومة وبروز الريشة وتخلخل التثبيت وبيانات القطع | حسّن الدعم وتحقق من مجال التشغيل |
| نتوء خروج كبير أو حافة مشوهة | تلامس الدعم والتحكم في الخروج وحالة الحد | أعد الدعم وافحص الحد وحسّن مرحلة الخروج |
| كسر متكرر أو انسداد مجاري الرايش | إخلاء الرايش والتحميل الزائد واختلال المحاذاة | عالج السبب قبل تركيب ريشة أخرى |
مرّر داخل الجدول لرؤية جميع الأعمدة ←
تساعد هذه النقاط على الفحص، ولا تثبت سبباً واحداً لكل عَرَض. الصوت أو لون الرايش وحده لا يكفي لاعتماد العملية. وبعد أي تعديل، افحص ثقباً تجريبياً قبل متابعة الدفعة.
7. أزل النتوءات ونظّف وافحص الوجهين
أزل الحافة الحادة بأداة مناسبة لإزالة النتوءات أو بعملية تخويش مضبوطة. أبقِ القطعة مثبتة وحافظ على قطر الثقب والسماكة المتبقية. التخويش الكبير يزيل مادة زائدة من الصفيحة الرقيقة؛ نفّذ شطفة محددة فقط إذا طلبها الرسم.
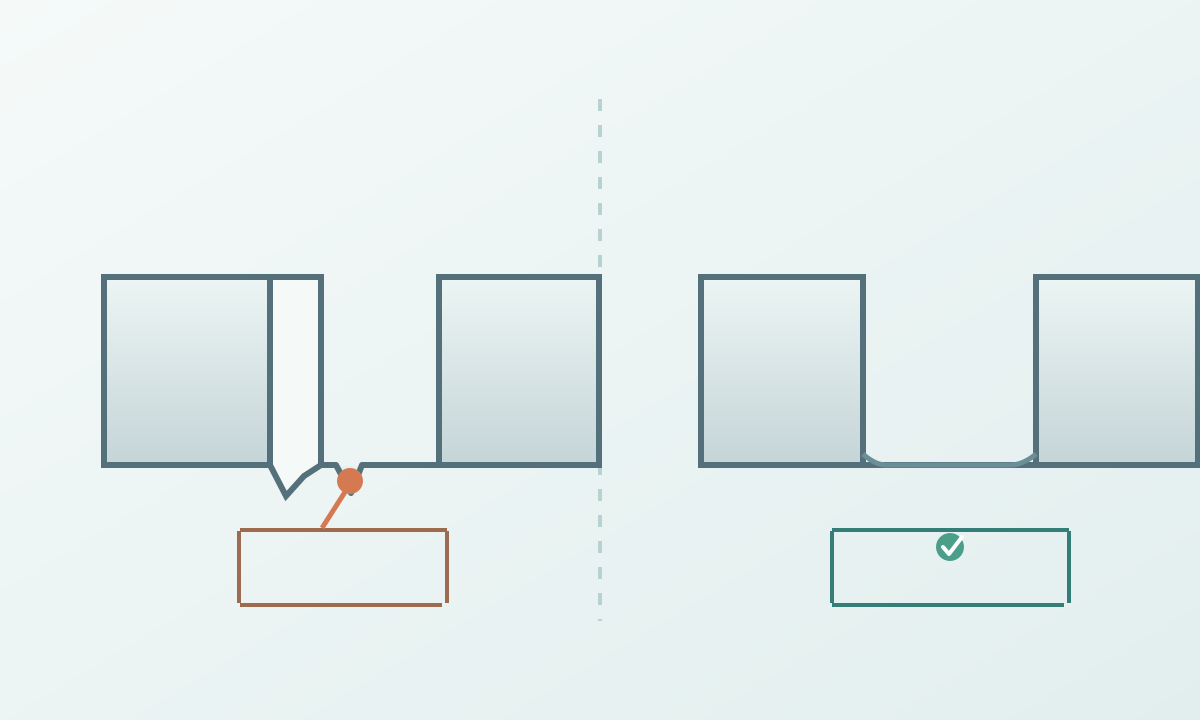
قِس القطر والموضع بأدوات مناسبة، وافحص الاستدارة عند اشتراطها والنتوءات على الوجهين والتشوه وتلف السطح. أزل الرايش وبقايا السائل بطريقة توافق الاستخدام النهائي. وعندما يكون منع التلوث مهماً، استخدم أدوات نظيفة مخصصة للستانلس. سجّل الأداة والسرعة والتغذية والدعم ونتيجة الفحص لتكرار العملية.
للأشكال المتكررة، قارن المتطلبات مع تثقيب الصفائح بالمكبس . ولمعالجة المنطقة حول ثقب ظاهر، راجع تلميع صفائح الستانلس . تغيير الأداة أو المادة أو ازدياد النتوءات يستدعي فحصاً جديداً للنتيجة.