
يفصل التثقيب الصفيحة بين السنبة والقالب. تتأثر جودة الثقب بنوع المادة والسماكة الفعلية والخلوص وحدّة الأداة والمحاذاة ووحدة النزع والتشحيم وحالة المكبس.
ابدأ من الرسم ومادة الإنتاج الفعلية. حدّد الأبعاد والتفاوت واتجاه النتوءات الحادة ومتطلبات السطح والعمليات اللاحقة، ثم اعتمد الإعداد على قطعة أولى ممثلة للإنتاج.
يناسب التثقيب الثقوب المتكررة والأشكال القياسية عند توفر الأدوات الملائمة. في عملية فتح الثقوب يكون الثقب هو المطلوب وتُطرح القطعة المفصولة؛ أما في قطع قطعة على محيطها فتكون القطعة المفصولة هي المنتج، وقد تختلف أسس اختيار الأبعاد والخلوص. يكوّن القضم المحيط بضربات متداخلة ويترك تموجات قد تتطلب تشطيبا. قارن بالليزر أو بمسار آخر إذا تغيرت المحيطات كثيرا أو كانت متطلبات الحافة أدق أو لم تتوفر الأدوات المناسبة.
ماذا تكشف حافة الثقب؟
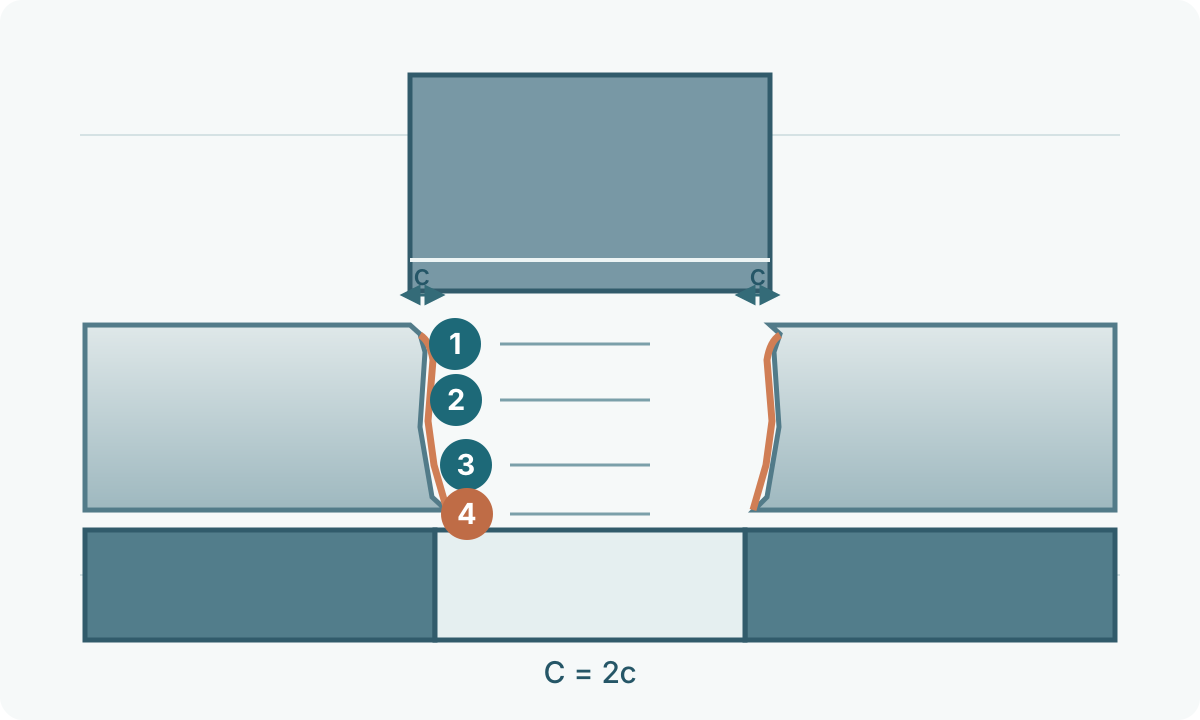
تظهر عادة منطقة استدارة عند الدخول، ومنطقة قطع مصقولة، ومنطقة كسر، ونتوء حاد عند جهة خروج القالب. تتغير نسبها مع المادة والخلوص وتآكل الأداة. يفيد فحص الثقب والقطعة الساقطة معا في تشخيص المحاذاة والكسر.
نعومة جزء من الحافة وحدها لا تثبت صحة الإعداد. افحص التقاء أسطح الكسر وزيادة ارتفاع النتوءات والفروق حول المحيط لتحديد ما إذا كان الخلوص أو التآكل أو المحاذاة يحتاج إلى تصحيح.
ثبّت المادة والسماكة والهندسة
سجّل فئة المادة أو درجتها والسماكة والطلاء ونطاق المقاومة ومتطلبات السطح. قد تحتاج صفائح الفولاذ غير القابل للصدأ والفولاذ منخفض الكربون والفولاذ عالي المقاومة والمعادن اللينة غير الحديدية إلى خلوص وتشحيم وأدوات مختلفة.
يشمل الرسم حجم الثقب وشكله وموضعه واتجاه النتوءات الحادة والمسافة من الحواف وبين الثقوب والقرب من الثنيات أو البروزات. تؤخذ الحدود الدنيا من بيانات نظام الأدوات المستخدم وتُثبت على الجزء الفعلي.
إذا كان الثقب سيخضع لاحقا للتوسيع أو تشكيل شفة، فأدرج العملية في التجربة؛ مطابقة الأبعاد لا تضمن قابلية كافية لتشكيل الحافة. تتطلب درجات الفولاذ عالي المقاومة بيانات خلوص وجودة حافة معتمدة للمادة المحددة.
عرّف خلوص القالب بدقة
يسمح الخلوص بتكوّن الكسر بين السنبة والقالب بصورة مضبوطة. بعض الموردين يعبّرون عنه لكل جانب، بينما يستخدم آخرون الخلوص الكلي.
يعرّف دليل Mate Technical Solutions Guide Rev E الخلوص الكلي ويعرض في الصفحة المطبوعة 3 قيما مختلفة حسب المادة والسماكة وعملية فتح الثقوب أو قطع القطع. أما توصية 20–25% فترد في الصفحة 13 ضمن إرشادات صيانة الأدوات ومعالجة التآكل السريع. هذه إرشادات خاصة بالمورد وسياق الاستخدام. ابدأ بجدول الأدوات الحالي المطابق للنظام والعملية والمادة.
عند تمركز سنبة دائرية، الخلوص الكلي = قطر فتحة القالب − قطر السنبة؛ وخلوص كل جانب يساوي نصفه. مثال حسابي فقط: خلوص كلي بنسبة 20% لصفيحة بسماكة 2.0 mm يساوي 0.40 mm إجمالا و0.20 mm لكل جانب. وتقابل سنبة قطرها 10.00 mm فتحة قالب قطرها الهندسي 10.40 mm. يلزم اعتماد المورد وتجربة فعلية لأبعاد الإنتاج وتفاوت الثقب النهائي.
الخلوص الضيق يرفع قوة التثقيب وقد يسبب قصا ثانويا ويزيد التآكل. الخلوص الكبير يزيد استدارة الدخول وميل منطقة الكسر والنتوءات الحادة. الإعداد العملي يوازن جودة الجزء وعمر الأداة والنزع وحمل المكبس.
احسب القوة بوحدات واضحة
للسنبة ذات الوجه المستوي، التقدير الأساسي لقوة القطع هو F = L × t × τ؛ حيث L محيط القطع المتزامن، وt سماكة الصفيحة، وτ مقاومة قص تقديرية مناسبة للمادة. باستخدام mm للطول والسماكة وN/mm² (MPa) للمقاومة، تكون F بوحدة N؛ اقسم على 1,000 للحصول على kN. في الأدوات متعددة السنبات اجمع جميع الحواف التي تقطع في الوقت نفسه. لا تستبدل مقاومة القص مباشرة بمقاومة الشد، ولا تضرب معامل حمولة المورد في معامل آخر لمقاومة القص.
مثال: L = 100 mm وt = 1.5 mm وτ مفترضة = 300 N/mm² تعطي 45,000 N = 45 kN. المقاومة المفترضة ليست قيمة مواصفة لأي درجة فولاذ. تعادل القوة نحو 4.59 طن قوة متري أو 5.06 طن قوة أمريكي قصير. طن القوة المتري يساوي 9.80665 kN، وطن القوة الأمريكي القصير نحو 8.89644 kN. تحقق من معنى وحدة الطن في تصنيف المكبس.
الحساب وحده لا يجيز التشغيل. تحقق من حدود المكبس والمحطة والأداة، وقوة النزع، والحمل اللامركزي، وهامش التشغيل الذي يطلبه المصنع. يزيد التآكل القوة المطلوبة. قد يقلل الوجه المائل ذروة القوة، لكن Mate تحذر من الاعتماد على هذا الانخفاض لتنفيذ عمل يتجاوز سعة المكبس في الأصل.
استخدم الحافة في التشخيص
| النتيجة | الفحص الأول |
|---|---|
| زيادة النتوءات الحادة | حدّة الأداة والخلوص والمحاذاة وتغير المادة والتآكل |
| منطقة القطع غير متساوية حول المحيط | محاذاة السنبة والقالب والحمل الجانبي وتلف الأداة |
| تشوه الثقب أو ارتفاع الصفيحة | وحدة النزع ودعم الصفيحة والخلوص وتوزيع الثقوب والتحكم بالقطعة الساقطة |
| تآكل سريع | الخلوص والمقاومة والتشحيم والالتصاق والمحاذاة والضربات الجزئية |
مرّر داخل الجدول لرؤية جميع الأعمدة ←
قد يتغير مقاس الثقب مع المادة وتآكل الأداة والارتداد المرن وطريقة القياس. قِس خصائص الرسم بطريقة ثابتة. إذا أثرت النتوءات الحادة في التجميع أو الطلاء أو الإحكام أو السلامة، حدّد ارتفاعا مقبولا أو شرطا واضحا لحالة الحافة.
اضبط الثقوب الصغيرة والأنماط الكثيفة
المقطع الحامل للحمل أصغر في سنبات التثقيب الصغيرة، مما يجعلها أكثر حساسية لعدم المحاذاة والحمل الجانبي وضعف النزع. كما قد ترتفع الصفائح الرقيقة أو تتشوه في الأنماط الكثيفة. استخدم حد المورد الخاص بالمادة والسماكة ونمط الأداة.
القرب من حافة أو خط ثني أو بروز أو ثقب آخر يغيّر الدعم المحلي. تحقّق من ترتيب الضربات والدعم واختيار الأداة على الجزء الفعلي. قد يزيد التثقيب الكثيف والضربات الجزئية الحرارة والحمل الجانبي؛ نجاح ثقب منفرد لا يثبت استقرار النمط بأكمله.
حافظ على الأدوات والمحاذاة
الأداة الحادة والمتمركزة تقلل الحمل غير الضروري. أعد السن ضمن حدود وإجراءات المورد وراقب نمو النتوءات الحادة والتآكل.
قد تلتصق المادة بالسنبة تحت الضغط والحرارة. تتأثر الظاهرة بالمادة والتشحيم وتشطيب الأداة وطلائها والميل الخلفي، ويجب أن تبقى التعديلات ضمن موافقة المورد. بعد اصطدام أو تلف أو تآكل أحادي الجانب، افحص محاذاة المحطة؛ تكبير فتحة القالب وحده قد يترك سبب المشكلة قائما.
قد تعود القطعة الساقطة مع السنبة فتترك علامة في الجزء التالي أو تتلف الأداة. افحص مسار إخراج القطع ونظام الاحتفاظ أو الطرد المعتمد، وعمق دخول السنبة في القالب، والتشحيم، والمغنطة بعد التجليخ. استخدم الحلول المعتمدة لذلك النظام. عند حدوث انسداد أو عودة غير طبيعية للقطع، أوقف المعدة بأمان واتبع إجراء المعالجة المحدد.
اعتمد القطعة الأولى
- تحقق من إصدار الرسم وهوية المادة والسماكة الفعلية وحالة السطح.
- تأكد من أن السنبة والقالب ووحدة النزع والمحطة تشكل مجموعة معتمدة وصالحة للعمل.
- حدّد ما إذا كان الخلوص لكل جانب أم كليا واختر قيمة البدء المعتمدة من المورد.
- تحقق من قدرة المكبس والأداة للمادة والمحيط والعملية باستخدام طريقة المصنع.
- نفّذ قطعة أولى ممثلة بالتشحيم والدعم وتسلسل الإنتاج الفعلي.
- افحص الأبعاد وجهة النتوءات وارتفاعها المحدد وحالة الحافة والتشوه وعلامات السطح.
- غيّر متغيرا مضبوطا واحدا في كل مرة وأعد فحص القطعة الأولى.
- سجّل الأدوات والخلوص ودفعة المادة وإصدار البرنامج ونتيجة القبول.
راقب أثناء الإنتاج تغيّر ارتفاع النتوءات والأبعاد وحالة الأدوات. قد يرتبط التغير التدريجي بالتآكل أو اختلاف المادة؛ أما التغير المفاجئ فيستدعي فحص التلف والمحاذاة والقطع الساقطة وأي تعديل في الإعداد.
أدرج الحماية وحدود المعدات
تشمل المخاطر منطقة الأدوات وحركة الصفيحة وتطاير المواد. في الولايات المتحدة، يتناول OSHA 29 CFR 1910.212 الحماية العامة للآلات. وللمكابس الميكانيكية المشمولة في 1910.217 متطلبات إضافية؛ وتستثني هذه المادة المكابس الهيدروليكية والهوائية. حدّد المتطلبات وفق نوع الآلة والقانون المحلي وتعليمات المصنع.
قبل دخول منطقة خطرة لإزالة انسداد أو تغيير أداة أو إجراء صيانة، اتبع إجراء المنشأة الخاص بالتحكم في مصادر الطاقة الخطرة لهذه الآلة. يتناول OSHA 1910.147 مخاطر التشغيل غير المتوقع والطاقة المخزنة في أعمال الصيانة المشمولة. زر الإيقاف وحده لا يعزل الطاقة. يجب إبقاء الحواجز والتدريب وإجراءات الصيانة المعتمدة فعالة؛ هذا الدليل لا يحل محل تعليمات تشغيل الآلة أو حمايتها.
أبقِ أنظمة التعشيق فعالة والتزم بالحدود المعتمدة. إذا تجاوزت الخاصية المطلوبة قدرة النظام التي جرى التحقق منها، غيّر الأداة أو مسار التشغيل.
راجع كيفية قطع الصفائح المعدنية ودليل قص الصفائح بالمقص وشرح تصنيع الصفائح لربط التثقيب ببقية مراحل التصنيع.