
O puncionamento separa a chapa entre punção e matriz. Material, espessura real, folga, afiação, alinhamento, extrator, lubrificação e condição da prensa aparecem no resultado do furo.
Defina antes da regulagem as dimensões, tolerâncias, lado da rebarba, acabamento visível e operações posteriores. A primeira peça deve reproduzir o material, o apoio e a sequência usados na produção.
O puncionamento é adequado para furos repetidos e formas padronizadas quando há ferramental compatível. Na abertura de furos, o furo é a característica desejada e o retalho é descartado; no recorte de peças, a parte destacada é o produto. Por isso, dimensões e folgas podem seguir critérios distintos. O corte por golpes sobrepostos forma contornos e deixa marcas que podem exigir acabamento. Compare com laser ou outro processo quando os contornos variam muito, a borda exige maior qualidade ou falta ferramental adequado.
O que a borda puncionada mostra
A borda costuma apresentar arredondamento de entrada, zona lisa de corte, zona de fratura e rebarba na saída da matriz. As proporções variam com material, folga e desgaste. Observe também o retalho expulso para avaliar alinhamento e fratura.
Uma área lisa isolada não comprova uma regulagem correta. Compare o encontro das fraturas, o crescimento da rebarba e diferenças ao redor do perímetro para investigar folga, desgaste e alinhamento.
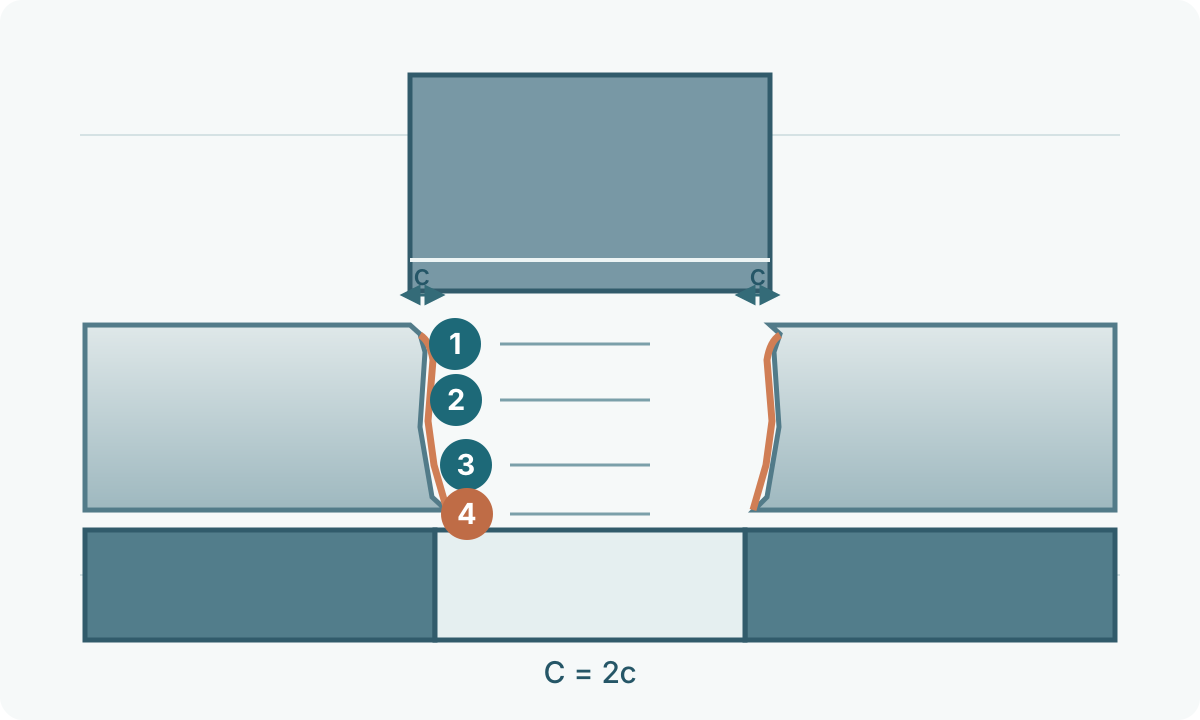
Confirme material, espessura e geometria
Registre família ou grau, espessura, revestimento, faixa de resistência e requisitos cosméticos. Aço inoxidável, aço baixo carbono, chapas de alta resistência e metais macios podem exigir ajustes distintos.
Inclua tamanho e forma do furo, posição, direção da rebarba, distância às bordas, espaçamento entre furos e proximidade de dobras ou relevos. Limites mínimos devem vir dos dados do sistema de ferramental usado.
Se o furo passar por expansão ou flangeamento depois, inclua essa operação no teste: a dimensão correta não garante capacidade de deformação da borda. Graus de alta resistência precisam de dados de folga e qualidade de borda validados para o material específico.
Defina a folga e sua convenção
A folga abre espaço para a fratura controlada entre punção e matriz. Há fornecedores que informam folga por lado e outros que usam folga total.
O Technical Solutions Guide Rev E da Mate define a folga total e apresenta valores por material, espessura e operação de perfuração ou recorte na página impressa 3. A indicação de 20–25% aparece na página 13, nas orientações de manutenção e diagnóstico de desgaste rápido. Esse valor depende do fornecedor e do contexto de uso. A regulagem deve seguir a tabela vigente para o sistema, a operação e o material reais.
Para um punção redondo centrado, folga total = diâmetro da matriz − diâmetro do punção; a folga por lado é a metade. Exemplo apenas de cálculo: 20% de folga total em chapa de 2,0 mm resulta em 0,40 mm no total e 0,20 mm por lado. Um punção de 10,00 mm corresponde geometricamente a uma abertura de matriz de 10,40 mm. As dimensões de produção e a tolerância do furo exigem confirmação do fornecedor e teste prático.
Folga pequena eleva força, pode gerar cisalhamento secundário e acelera desgaste. Folga excessiva aumenta arredondamento, inclinação da fratura e rebarba. O ponto útil equilibra peça, vida de ferramenta, extração e carga da prensa.
Estime a força com unidades definidas
Para punção de face plana, a estimativa básica é F = L × t × τ, sendo L o perímetro cortado simultaneamente, t a espessura e τ uma resistência ao cisalhamento adequada ao material. Com L e t em mm e τ em N/mm² (MPa), F resulta em N; divida por 1.000 para obter kN. Em conjuntos multipunção, some os perímetros que cortam ao mesmo tempo. Não use diretamente a resistência à tração nem combine um coeficiente de tonelagem do fornecedor com outro fator de resistência ao cisalhamento.
Exemplo: L = 100 mm, t = 1,5 mm e τ assumida = 300 N/mm² resultam em 45.000 N = 45 kN. A resistência assumida não especifica nenhum grau de aço. Isso equivale a cerca de 4,59 toneladas-força métricas ou 5,06 toneladas-força curtas dos EUA. Uma tonelada-força métrica vale 9,80665 kN; uma tonelada-força curta dos EUA, aproximadamente 8,89644 kN. Confirme a unidade indicada na prensa.
A estimativa não libera a operação. Confira os limites da prensa, da estação e do ferramental, a força de extração, cargas excêntricas e a margem operacional exigida pelo fabricante. O desgaste eleva a força. Uma face inclinada pode reduzir o pico, mas a Mate desaconselha depender dessa redução para executar um trabalho que excederia a capacidade da prensa.
Use o aspecto da borda no diagnóstico
| Resultado | Verificar primeiro |
|---|---|
| Rebarba crescente | Afiação, folga, alinhamento, material e desgaste |
| Zona lisa desigual | Alinhamento, carga lateral, dano e condição da estação |
| Furo deformado ou chapa levantada | Extrator, apoio, folga, distribuição dos furos e controle do retalho |
| Desgaste rápido | Folga, resistência, lubrificação, aderência, alinhamento e golpes parciais |
Role a tabela para ver todas as colunas →
O diâmetro do furo pode variar com material, desgaste, recuperação elástica e método de medição. Inspecione as características do desenho com um método constante. Se a rebarba afeta montagem, revestimento, vedação ou segurança, defina a altura ou condição de borda aceitável.
Controle furos pequenos e padrões densos
Punções pequenos têm menor seção resistente e são mais sensíveis a desalinhamento, carga lateral e extração deficiente. Chapas finas podem levantar ou ondular em padrões densos. Consulte o limite do fabricante para material, espessura e estilo de ferramenta.
Furos próximos a bordas, linhas de dobra, relevos ou outros furos alteram o apoio local. Valide sequência, apoio e escolha da ferramenta na geometria real. Golpes parciais e perfuração densa podem aumentar calor e esforço lateral; um furo isolado satisfatório não valida todo o padrão.
Preserve ferramental e alinhamento
Ferramentas afiadas e centradas reduzem carga desnecessária. Planeje reafiação dentro dos limites do fabricante e acompanhe rebarba, superfície e desgaste.
A aderência ocorre quando o material se prende ao punção sob pressão e calor. Material, lubrificação, acabamento, revestimento e conicidade de alívio podem influenciá-la; mudanças precisam estar aprovadas pelo fornecedor. Após colisão, dano ou desgaste unilateral, confira o alinhamento da estação, pois ampliar a matriz pode manter a causa do defeito.
Um retalho que retorna preso ao punção pode marcar a peça seguinte ou danificar a ferramenta. Verifique a saída dos retalhos, o sistema aprovado de retenção ou expulsão, a penetração na matriz, a lubrificação e o magnetismo após a retífica. Aplique somente as soluções recomendadas para esse ferramental. Em caso de travamento ou retorno anormal do retalho, faça uma parada segura e siga o procedimento previsto.
Qualifique a primeira peça
- Confirme revisão do desenho, identidade do material, espessura real e estado superficial.
- Verifique se punção, matriz, extrator e estação formam o conjunto aprovado e estão em boas condições.
- Confirme a convenção de folga e selecione o valor inicial aprovado pelo fornecedor.
- Verifique a capacidade da prensa e do ferramental para material, perímetro e operação pelo método do fabricante.
- Produza uma primeira peça representativa com lubrificação, apoio e sequência de produção.
- Inspecione dimensões, direção e altura especificada da rebarba, borda, deformação e marcas superficiais.
- Altere uma variável controlada por vez e repita a inspeção da primeira peça.
- Registre ferramental, folga, lote do material, revisão do programa e resultado aprovado.
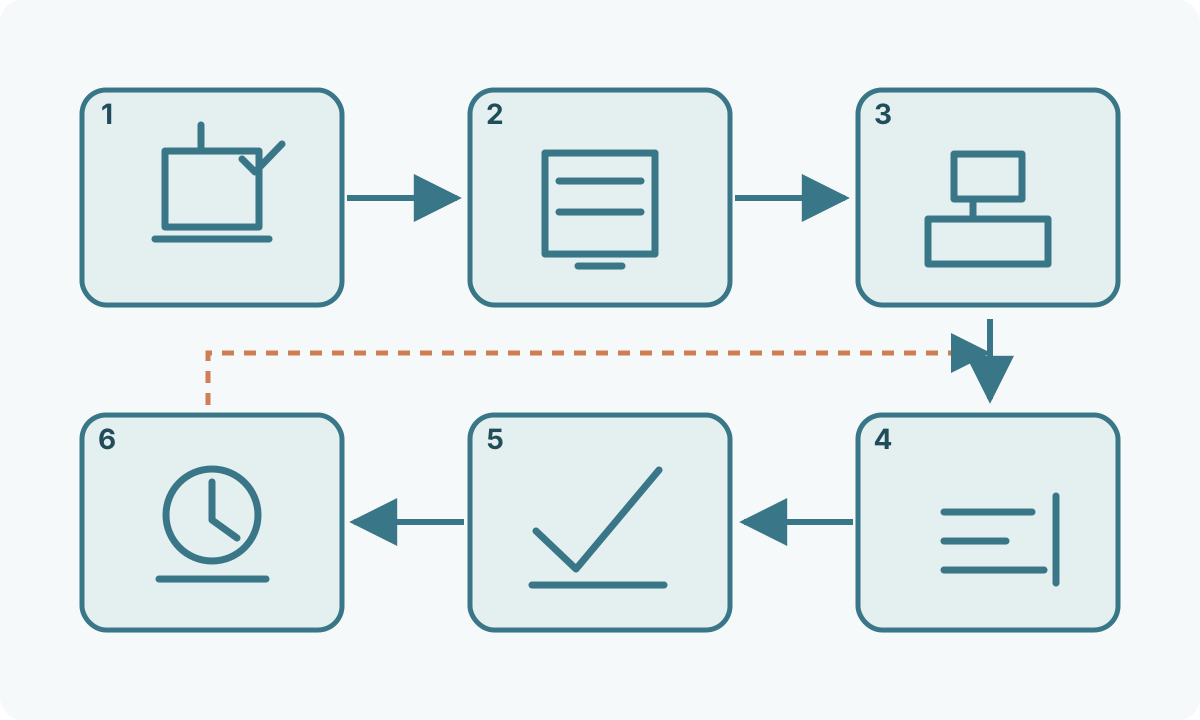
Na produção, acompanhe rebarba, dimensões e condição das ferramentas. Mudanças graduais podem indicar desgaste ou variação de material; mudanças abruptas exigem verificar danos, alinhamento, retalhos e alterações na regulagem.
Inclua segurança e limites da máquina
A zona das ferramentas, a chapa em movimento e o material projetado oferecem riscos. Nos Estados Unidos, OSHA 29 CFR 1910.212 estabelece requisitos gerais de proteção de máquinas. Prensas mecânicas abrangidas por 1910.217 têm requisitos adicionais; essa seção exclui prensas hidráulicas e pneumáticas. Aplique os requisitos compatíveis com a máquina, a legislação local e as instruções do fabricante.
Antes de acessar uma área perigosa para desobstrução, troca de ferramenta ou manutenção, siga o procedimento de controle de energias da empresa para aquela máquina. OSHA 1910.147 trata da partida inesperada e da energia armazenada em atividades de manutenção abrangidas pela norma. O botão de parada sozinho não isola energia. Mantenha proteções, treinamento e procedimentos aprovados; este guia não substitui as instruções de operação ou proteção da máquina.
Mantenha intertravamentos e limites aprovados. Se a geometria ultrapassar a capacidade validada, escolha outro ferramental ou processo.
Veja Como cortar chapa metálica , o guia de cisalhamento e fabricação de chapa metálica para conectar o puncionamento às demais etapas.