
При пробивке лист разделяется между пуансоном и матрицей. На результат влияют материал, фактическая толщина, зазор, острота режущих кромок, соосность, съемник, смазка и состояние пресса.
До наладки задайте размеры и допуски, сторону заусенца, требования к поверхности и последующие операции. Первую деталь проверяйте на производственном материале и с рабочей последовательностью ударов.
Пробивка удобна для повторяющихся отверстий и стандартных форм при наличии подходящей оснастки. При пробивке нужен сам проем, а удаленный фрагмент идет в отход; при вырубке продуктом служит отделенная заготовка. Размеры инструмента и зазоры для этих операций могут различаться. Высечка перекрывающимися ударами формирует контур с фестонами, которым может потребоваться доработка. Сравните процесс с лазерной резкой и другими способами, если контуры часто меняются, требования к кромке выше или подходящего инструмента нет.
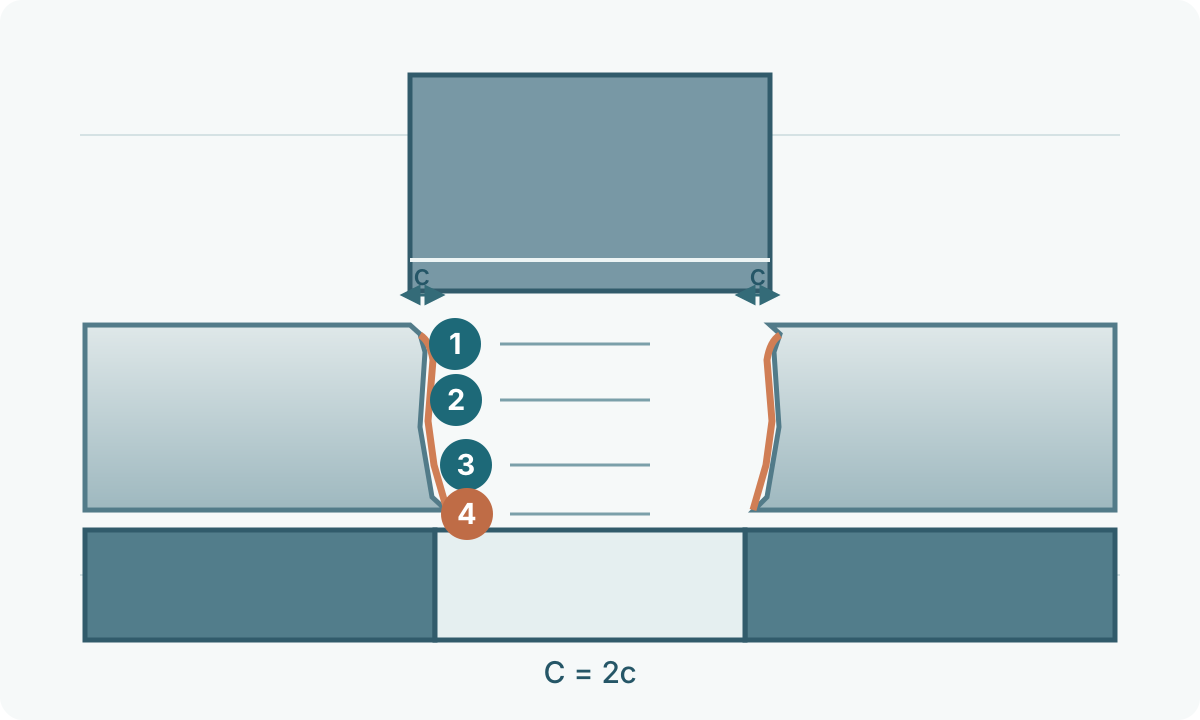
Что показывает пробитая кромка
Типичная кромка содержит завал со стороны входа, блестящий поясок среза, зону излома и заусенец со стороны матрицы. Их соотношение меняется с материалом, зазором и износом. Для диагностики полезно осматривать отверстие вместе с вырубленным отходом.
Гладкий участок сам по себе не подтверждает правильность наладки. Сравните стыковку поверхностей излома, рост заусенца и односторонние различия по периметру: это помогает разделить влияние зазора, износа и несоосности.
Зафиксируйте материал, толщину и геометрию
Укажите марку или семейство материала, толщину, покрытие, диапазон прочности и требования к лицевой поверхности. Нержавеющая, низкоуглеродистая и высокопрочная сталь, а также мягкие цветные металлы могут требовать разных зазоров, смазки и оснастки.
Проверьте размер и форму отверстий, положение, направление заусенца, расстояние до края и соседних отверстий, близость гибов и формованных элементов. Минимальные размеры берите из документации конкретной системы инструмента.
Если затем предстоит растяжение кромки или отбортовка отверстия, включите эту операцию в испытание: правильный размер еще не гарантирует достаточной формуемости кромки. Для высокопрочных марок нужны проверенные именно для них данные по зазору и качеству кромки.
Согласуйте определение зазора
Зазор дает материалу пространство для управляемого разрушения между пуансоном и матрицей. В документации встречаются значения на сторону и суммарный зазор, поэтому единицы и способ задания нужно проверить до применения числа.
В Technical Solutions Guide Rev E компания Mate определяет суммарный зазор и на печатной странице 3 дает разные значения по материалу, толщине и операции пробивки или вырубки. Рекомендация 20–25% приведена на странице 13 в рекомендациях по обслуживанию и диагностике быстрого износа инструмента. Она относится к конкретному поставщику и контексту применения. Исходную настройку выбирайте по актуальной таблице для системы инструмента, операции и материала.
Для соосного круглого пуансона суммарный зазор = диаметр матрицы − диаметр пуансона; зазор на сторону равен половине. Только как пример расчета: 20% суммарного зазора для листа 2,0 мм — это 0,40 мм в сумме и 0,20 мм на сторону. Пуансону 10,00 мм геометрически соответствует отверстие матрицы 10,40 мм. Производственные размеры и допуск готового отверстия требуют согласования с поставщиком и пробной обработки.
Слишком малый зазор повышает усилие, может вызывать вторичный срез и ускорять износ. Большой зазор увеличивает завал, наклон зоны излома и заусенец. Рабочее значение должно обеспечивать качество детали, ресурс инструмента, нормальный съем и допустимую нагрузку пресса.
Оценивайте усилие с учетом единиц
Для пуансона с плоским торцом базовая оценка усилия резания: F = L × t × τ, где L — одновременно прорезаемый периметр, t — толщина, τ — подходящая для материала оценка сопротивления срезу. При L и t в мм и τ в Н/мм² (МПа) получаем F в Н; для кН делим на 1 000. В многопуансонной оснастке суммируйте все одновременно работающие кромки. Не подставляйте напрямую временное сопротивление растяжению и не умножайте коэффициент тоннажа поставщика еще раз на сопротивление срезу.
Пример: L = 100 мм, t = 1,5 мм и условное τ = 300 Н/мм² дают 45 000 Н = 45 кН. Условная прочность не является нормой для какой-либо марки стали. Это примерно 4,59 метрической тонны-силы или 5,06 американской короткой тонны-силы. Метрическая тонна-сила равна 9,80665 кН; американская короткая тонна-сила — примерно 8,89644 кН. Проверьте, какая единица указана в паспорте пресса.
Эта оценка не разрешает запуск. Проверьте ограничения пресса, станции и инструмента, усилие съема, внецентренную нагрузку и рабочий запас по указаниям изготовителя. Износ увеличивает усилие. Наклонный торец может снизить пик нагрузки, однако Mate не рекомендует за счет этого выполнять работу, которая иначе превышала бы возможности пресса.
Диагностируйте кромку системно
| Наблюдение | Проверить сначала |
|---|---|
| Заусенец растет | Остроту, зазор, соосность, материал и износ |
| Пояс среза неравномерен | Соосность, боковую нагрузку, повреждение и состояние станции |
| Отверстие искажено или лист поднимается | Съемник, опору тонкого листа, зазор, расположение и удаление отхода |
| Инструмент быстро изнашивается | Зазор, прочность, смазку, налипание, соосность и частичные удары |
Прокрутите таблицу, чтобы увидеть все столбцы →
Размер отверстия меняется под влиянием материала, износа, упругого восстановления и метода измерения. Контролируйте признаки по чертежу единым методом. Если заусенец влияет на сборку, покрытие, герметичность или безопасность, задайте допустимую высоту либо состояние кромки.
Управляйте малыми отверстиями и плотной перфорацией
У малых пуансонов меньше несущее сечение, поэтому они чувствительнее к несоосности, боковой нагрузке и плохому съему. Тонкий лист при плотной перфорации может подниматься и коробиться. Ограничения по размеру берите у изготовителя инструмента для конкретного материала и толщины.
Отверстия рядом с кромкой, линией гиба, рельефом или другими отверстиями меняют местную опору листа. Проверяйте последовательность, поддержку и выбор инструмента на реальной детали. Плотная перфорация и частичные удары могут повысить нагрев и боковые нагрузки; успешная пробивка одиночного отверстия не подтверждает стабильность всего рисунка.
Следите за инструментом и соосностью
Острый, центрированный инструмент снижает лишнюю нагрузку. Переточку выполняйте в пределах допуска изготовителя и отслеживайте заусенец и характер износа.
Налипание возникает при контакте материала с пуансоном под давлением и при нагреве. Влияют материал, смазка, качество поверхности, покрытие и обратная конусность пуансона; изменения согласовывайте с поставщиком. После столкновения, повреждения или одностороннего износа проверьте соосность станции. Одно увеличение отверстия матрицы может оставить первопричину неисправности.
Отход, поднявшийся вместе с пуансоном, способен оставить след на следующей детали или повредить инструмент. Проверьте отвод отходов, одобренную систему удержания или выталкивания, заход пуансона в матрицу, смазку и остаточную намагниченность после шлифования. Применяйте решения поставщика для конкретной оснастки. При застревании или ненормальном подъеме отхода безопасно остановите оборудование и действуйте по установленной процедуре.
Проверьте и утвердите первую деталь
- Проверьте редакцию чертежа, идентификацию материала, фактическую толщину и поверхность.
- Убедитесь, что пуансон, матрица, съемник и станция составляют утвержденный исправный комплект.
- Уточните, как задан зазор, и выберите согласованное с поставщиком исходное значение.
- Проверьте возможности пресса и инструмента для материала, периметра и операции по методике изготовителя.
- Изготовьте представительную первую деталь с рабочими смазкой, опорой и последовательностью.
- Проверьте размеры, направление и заданную высоту заусенца, кромку, коробление и следы на поверхности.
- Меняйте один управляемый параметр за раз и повторяйте проверку первой детали.
- Запишите утвержденные инструмент, зазор, партию материала, редакцию программы и результат контроля.
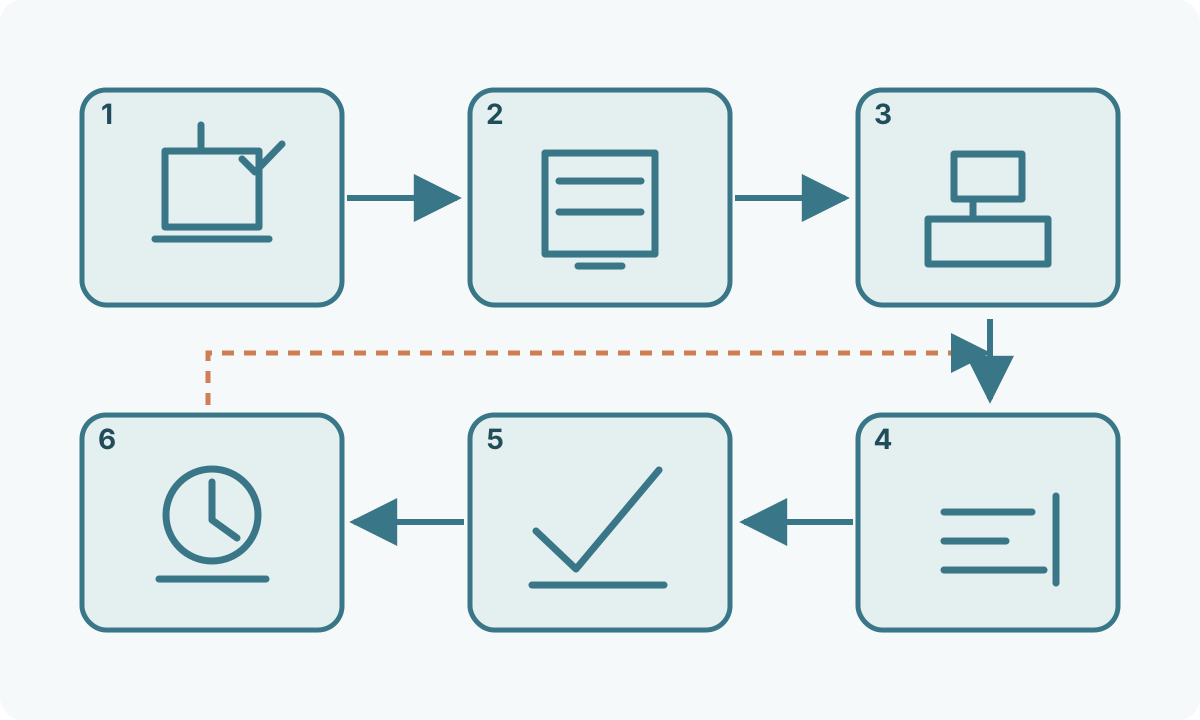
В серии отслеживайте заусенец, размеры и состояние инструмента. Постепенное изменение может указывать на износ или колебания свойств материала; резкое требует проверки повреждений, соосности, отвода отходов и изменений наладки.
Учитывайте защиту и пределы оборудования
Опасность создают зона инструмента, движущийся лист и вылетающий материал. В США OSHA 29 CFR 1910.212 устанавливает общие требования к ограждению машин. На механические прессы в области действия 1910.217 распространяются дополнительные требования; этот раздел исключает гидравлические и пневматические прессы. Выбирайте применимые требования по типу машины, местным нормам и инструкции изготовителя.
Перед доступом в опасную зону для устранения застревания, смены инструмента или обслуживания выполняйте принятую на предприятии процедуру контроля опасной энергии для этой машины. OSHA 1910.147 охватывает неожиданный пуск и запасенную энергию при соответствующих работах по обслуживанию. Одна кнопка остановки не обеспечивает изоляцию энергии. Ограждения, обучение и утвержденные процедуры обслуживания должны оставаться действенными; эта статья не заменяет инструкцию по эксплуатации или защите пресса.
Сохраняйте блокировки и соблюдайте утвержденные пределы. Если требуемый элемент выходит за подтвержденные возможности системы, выберите другую оснастку или технологию.
См. Как резать листовой металл , руководство по гильотинной резке и обзор изготовления деталей из листового металла .