
Гильотинная резка позволяет получать прямолинейные листовые заготовки без зоны термического влияния. Сначала подтвердите допустимость фактического материала, толщины и ширины реза для выбранных ножниц, затем проверьте зазор ножей, угол наклона, прижим и опоры на представительной первой детали. Результат должен одновременно отвечать чертежу, требованиям к кромке и последующим операциям.
Это руководство посвящено выбору и настройке гильотинных ножниц. Для первоначального сравнения с другими способами используйте руководство Как резать листовой металл .
Как формируется кромка при резке
Нож сначала деформирует металл, затем происходит разделение по толщине. На типичной кромке видны завал со стороны входа, сравнительно гладкая блестящая зона среза, зона разрушения и выходной заусенец. Их соотношение зависит от материала, толщины, состояния ножей и настройки; универсального допустимого соотношения нет.
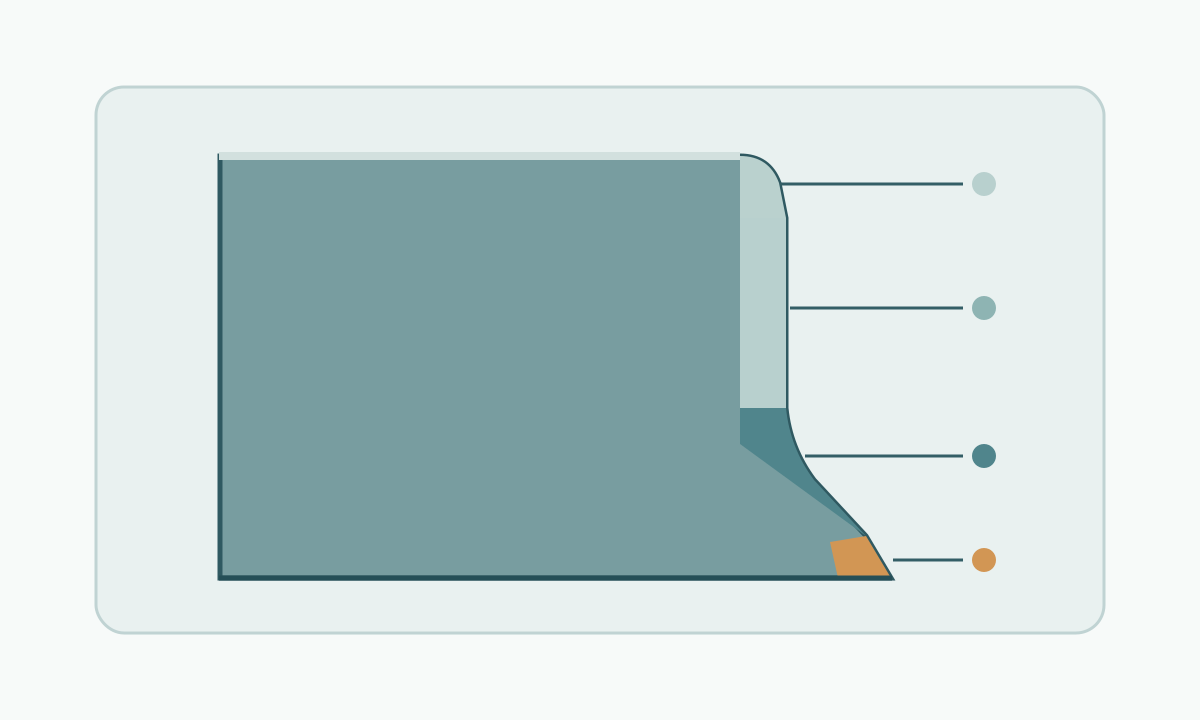
Зафиксируйте требования к кромке в документации на работу: допустимый заусенец или утверждённый образец, деформацию, размерный допуск и поверхность, на которой нельзя оставлять следы. Визуально гладкая кромка сама по себе не подтверждает пригодность к последующей формовке.
Сначала проверьте материал и толщину
Сопоставьте марку, состояние поставки, фактическую толщину и длину реза с таблицей возможностей станка. Проверьте расчётную прочность материала, допустимую ширину и требования к ножам. Нельзя непосредственно переносить предельную толщину для малоуглеродистой стали на нержавеющую, более прочную сталь или алюминий.
В данных LVD HGS указана эталонная сталь прочностью 450 Н/мм². Это заявленная основа характеристик данных машин, а не общий предел для любых ножниц. Руководство CINCINNATI по возможностям ножниц также связывает допустимую резку со свойствами материала и углом наклона ножа; его таблицы действуют в условиях, указанных этим изготовителем.
Если марка, толщина или прочность выходят за пределы утверждённой таблицы, до резки получите рекомендации изготовителя. Уменьшение длины реза или изменение настройки управления не разрешает автоматически превышать паспортные возможности.
Устанавливайте зазор по документации станка
Зазор ножей — расстояние между режущими кромками. Неподходящий зазор, изношенные или повреждённые ножи могут давать неприемлемую кромку. Поэтому большой заусенец служит поводом проверить настройку, но не доказывает необходимость одного конкретного изменения. Объяснение процесса от SSI рассматривает влияние зазора и затупления применительно к горячекатаной стали.
Начинайте с таблицы материала и толщины для станка либо с утверждённой программы. Подтвердите введённый материал и измеренную толщину, осмотрите ножи в рамках разрешённой процедуры и проверьте первый рез. Не применяйте фиксированный процент толщины ко всем материалам и машинам. Проверять зазор и регулировать ножи должен обученный персонал с соблюдением требуемой процедуры изоляции источников энергии.
Согласуйте угол ножа прижим и опоры
Продольный угол наклона ножа обеспечивает последовательное продвижение реза по ширине листа. Он меняет характер резки и может влиять на скручивание или изгиб полосы. Диапазон регулировки и допустимые возможности при выбранном угле зависят от станка. Информация LVD MVS иллюстрирует регулировку угла и зазора; её настройки нельзя считать предписанием для другого оборудования.
Прижимы удерживают лист, а задний упор задаёт размерную базу по длине. Они не исправляют неперпендикулярную базовую кромку или недостаточную поддержку. Проверьте утверждённое расположение прижимов, базу для выставления прямого угла, положение заднего упора и поддержку как исходного листа, так и отделяемой детали. Узкие полосы и большие тонкие листы особенно чувствительны к деформации и способу перемещения.
Содержите контактные поверхности в чистоте и учитывайте требования к отделке. Не подкладывайте под прижимы случайные прокладки и не тянитесь за нож, чтобы поддержать обрезок. Используйте предусмотренные для станка средства перемещения и утверждённую процедуру.
Учитывайте материал и состояние поверхности
Более прочные стали и многие нержавеющие марки могут требовать иных ограничений и ножей, чем эталонная малоуглеродистая сталь. Марка и состояние важны: названия группы материала недостаточно для выбора настройки. Для алюминия на кромку также влияют сплав, состояние упрочнения и пластичность.
У оцинкованного, окрашенного, полированного или защищённого плёнкой листа проверяйте царапины, следы прижима и повреждения покрытия. Определите лицевую сторону и необходимость обработки открытой кромки с учётом покрытия и применения изделия. Нельзя обещать сохранение исходной защиты от коррозии на любом срезе.
Руководство European Aluminium по резке рассматривает связь состояния кромки и последующей формовки в алюминиевых деталях. Примеры вырубки и обрезки в нём не являются универсальными настройками зазора для гильотинной резки стали.
Проверьте представительную первую деталь
Используйте производственный материал, характерные длину реза, ширину полосы и схему опор. Проверьте:
- Конечные размеры и прямоугольность по чертежу
- Высоту и равномерность заусенца в нескольких местах вдоль реза
- Завал кромки, вид поверхности разрушения и местные надрывы
- Скручивание, изгиб и другие деформации кромки или заготовки
- Царапины, следы прижимов, повреждения покрытия и отделяющиеся частицы кромки
- Пригодность кромки к заданной гибке, сварке, нанесению покрытия или работе в открытом виде
Применяйте согласованный метод контроля и критерии приёмки. Одной проверки ширины первой детали недостаточно. Если необходимы удаление заусенцев или доводка кромки, определите способ и после обработки повторно проверьте соответствующие размеры и состояние кромки.
Установите причину перед изменением настройки
| Наблюдаемый признак | Что проверить перед разрешённой регулировкой |
|---|---|
| Большой заусенец или грубая поверхность разрушения по всему резу | Правильность ввода материала и толщины, зазор, остроту и повреждения ножей |
| Качество кромки меняется от одного конца к другому | Равномерность зазора, местный износ, выравнивание и опоры |
| Узкая полоса скручивается или изгибается | Утверждённый угол ножа, геометрию полосы, поддержку и состояние исходного листа |
| Ширина или прямоугольность нестабильны | Базу заднего упора, кромку для выставления угла, работу прижимов и перемещение листа |
| Появляются царапины или следы на покрытии | Мусор, контактные поверхности, перемещение и утверждённую схему контакта прижимов |
Прокрутите таблицу, чтобы увидеть все столбцы →
Это направления диагностики, а не однозначное соответствие между признаком и неисправностью. Остановите работу при признаках повреждения станка или опасного состояния. Уполномоченный персонал должен провести проверку, менять настройки только в рамках утверждённой процедуры и осмотреть новую пробную деталь до возобновления партии.
Планируйте производство по готовой заготовке
Гильотинная резка подходит для прямолинейной обрезки и повторяющихся прямоугольных деталей. Подтвердите последовательность резов, базовые кромки, припуски раскроя, безопасное удаление обрезков и возможность поддерживать последние резы. Внутренние отверстия и криволинейные контуры требуют подходящей дополнительной операции; общее сравнение приведено в руководстве Как резать листовой металл .
Сравнивайте выпуск годных деталей, а не только число ходов. Загрузка, установка по упору, сортировка, удаление заусенцев и брак могут определять реальную производительность. Для повторных работ сохраняйте утверждённую настройку и представительный протокол контроля; установите проверки после смены материала, обслуживания ножей или изменения настройки.
Сохраняйте эффективность защиты и изоляции энергии
Работать на ножницах и настраивать их должен только обученный и допущенный персонал. Поддерживайте работоспособность ограждений и защитных устройств, оставайтесь вне опасных зон резки и прижима, применяйте утверждённые способы перемещения листа. Острые кромки и падающие обрезки опасны и после завершения хода.
При работах с ножами, обслуживании и устранении заклинивания, требующем доступа в опасную зону, выполняйте процедуру изоляции источников энергии изготовителя и предприятия. Одно аварийное отключение не подтверждает безопасную изоляцию. Общее руководство OSHA по защите машин прямо включает ножницы и рассматривает блокировку и маркировку источников энергии. Это руководство США; установка должна соответствовать местным требованиям охраны труда.
Записывайте настройки и критерии приёмки
Храните вместе с документацией на работу:
- Марку и состояние материала, фактическую толщину, длину реза и требования к поверхности
- Идентификацию станка, применимую таблицу возможностей и утверждённую спецификацию ножей
- Утверждённую программу или ссылку на настройку зазора, угла, прижимов, заднего упора и опор
- Размеры чертежа и критерии прямоугольности, заусенца и деформации
- Необходимое удаление заусенцев, обработку кромки и последующий приёмочный контроль
- Результаты первой детали, периодичность контроля и основания для повторного подтверждения процесса
Принимайте партию только после выполнения готовой заготовкой согласованных требований. Фиксируйте нерешённые проблемы кромки для дальнейшего расследования, чтобы не переносить непроверенную настройку на следующую работу.