
ينتج قص الصفائح بالمقص قطعاً ذات حواف مستقيمة من دون منطقة متأثرة حرارياً. اختر آلة تتحمل المادة والسماكة وعرض القطع الفعلي، ثم تحقّق من خلوص الشفرتين وزاوية القص وضواغط التثبيت والدعامات باستخدام قطعة أولى ممثلة للإنتاج. يجب أن تلبي النتيجة متطلبات الرسم وجودة الحافة والعمليات اللاحقة معاً.
يتناول هذا الدليل مقصات الصفائح من نوع المقصلة وإعدادها. للمفاضلة الأولية بين القص بالمقص وطرق القطع الأخرى، راجع كيفية قطع الصفائح المعدنية .
كيف تتشكل الحافة المقصوصة
تشوّه الشفرة المادة أولاً، ثم يحدث الانفصال عبر السماكة. تتكون الحافة النموذجية من تدوّر عند المدخل، وشريط قص أملس نسبياً، ومنطقة كسر، وزائدة حادة عند المخرج. تتغير نسب هذه المناطق مع المادة والسماكة وحالة الشفرات والإعداد؛ ولا توجد نسبة قبول موحدة تصلح لكل المنتجات.
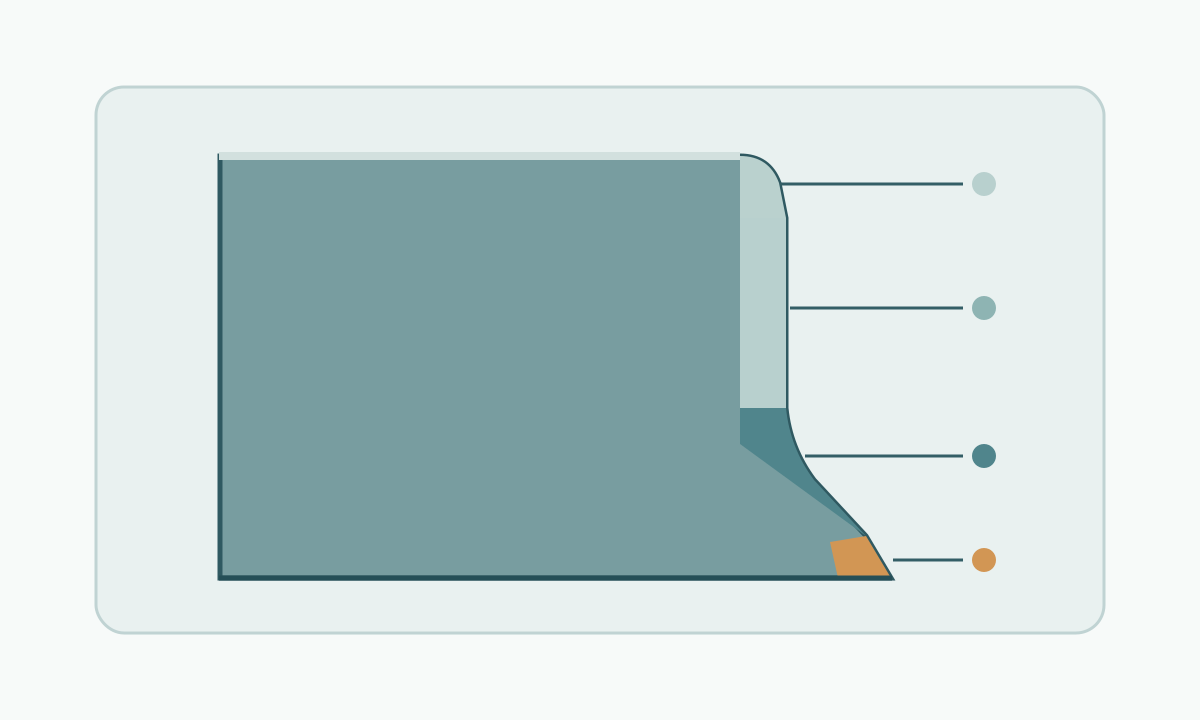
دوّن الحافة المطلوبة في سجل العمل: حد الزوائد الحادة أو العينة المعتمدة، والتشوه المسموح، وتفاوت الأبعاد، والوجه الذي يجب أن يبقى بلا علامات. المظهر الأملس وحده لا يثبت ملاءمة الحافة للتشكيل اللاحق.
التحقق أولاً من المادة والسماكة
تحقق من درجة المادة وحالتها والسماكة الفعلية وطول القطع بالرجوع إلى جدول قدرة الآلة. راجع مقاومة المادة المرجعية والعرض المسموح ومواصفة الشفرات. لا تطبق سماكة مقننة للفولاذ الطري مباشرة على الفولاذ المقاوم للصدأ أو الأعلى مقاومة أو الألومنيوم.
تحدد بيانات LVD HGS فولاذاً مرجعياً بمقاومة 450 N/mm². هذا أساس التصنيف المعلن لتلك الآلات، وليس حداً عاماً لكل المقصات. ويربط دليل قدرة مقصات CINCINNATI القدرة أيضاً بخصائص المادة وزاوية القص؛ وتسري جداوله ضمن الشروط التي يحددها ذلك المصنع.
إذا خرجت الدرجة أو السماكة أو المقاومة عن نطاق الجدول المعتمد، فاطلب توجيه المصنع بشأن التطبيق قبل القص. لا يجيز تقصير مسافة القطع أو تغيير إعداد التحكم تلقائياً تجاوز القدرة المقننة.
ضبط الخلوص وفق وثائق الآلة
خلوص الشفرتين هو المسافة بين حدي القطع. قد ينتج عن الخلوص غير المناسب أو الشفرات المتآكلة أو المتضررة حافة غير مقبولة. لذلك تستدعي الزوائد الحادة الكبيرة مراجعة الإعداد، لكنها لا تثبت ضرورة إجراء تعديل واحد بعينه. يشرح مرجع SSI عن القص آثار الخلوص وحدود القطع الكليلة في سياق الفولاذ المدرفل على الساخن.
ابدأ بجدول المادة والسماكة الخاص بالآلة أو ببرنامج التحكم المعتمد. تحقق من المادة المدخلة والسماكة المقاسة، وافحص حالة الشفرات بالطريقة المصرح بها، ثم راجع أول قطع. لا تطبق نسبة ثابتة من السماكة على كل مادة أو آلة. يجب أن يجري فحص الخلوص وتعديل الشفرات أفراد مدربون يتبعون إجراءات عزل الطاقة المطلوبة.
تنسيق زاوية القص والتثبيت والدعم
زاوية القص هي ميل الشفرة على امتدادها، وهو ما يجعل القطع يتقدم تدريجياً عبر الصفيحة. تغيّر هذه الزاوية حركة القص وقد تؤثر في التواء الشرائح أو تقوسها. يتوقف مجال الضبط والقدرة عند زاوية معينة على الآلة. تعرض معلومات LVD MVS مثالاً لضبط الزاوية والخلوص؛ ولا تشكل إعداداتها تعليمات عامة للمعدات الأخرى.
تمنع ضواغط التثبيت حركة الصفيحة، بينما يحدد المحدد الخلفي مرجع الطول. ولا يعالج أي منهما حافة مرجعية غير قائمة أو دعماً غير كافٍ. تحقق من ترتيب الضواغط المعتمد ومرجع التعامد وموضع المحدد الخلفي ودعم كل من الصفيحة الداخلة والقطعة المنفصلة. تحتاج الشرائح الضيقة والصفائح الكبيرة الرقيقة إلى عناية خاصة بالتشوه والمناولة.
حافظ على نظافة أسطح التلامس وملاءمتها للتشطيب. لا تضف حشوات مرتجلة تحت الضواغط، ولا تمد يدك خلف الشفرة لإسناد قصاصة. استخدم وسائل المناولة والإجراءات المعتمدة للآلة.
مراعاة حالة المادة والسطح
قد تحتاج أنواع الفولاذ الأعلى مقاومة وكثير من درجات الفولاذ المقاوم للصدأ إلى حدود قدرة وشفرات تختلف عن الفولاذ الطري المرجعي. الدرجة والحالة مهمتان؛ واسم عائلة المادة وحده لا يكفي لاختيار الإعداد. وفي الألومنيوم تؤثر أيضاً السبيكة وحالة المعالجة والمطيلية في الحافة.
تتطلب الصفائح المجلفنة والمطلية مسبقاً والمصقولة والمحمية بغشاء فحص الخدوش وآثار الضغط وتلف الطلاء. حدد الوجه الظاهر، وما إذا كان نظام الطلاء أو الاستخدام النهائي يستلزم معالجة الحافة المكشوفة. لا تفترض أن كل حافة مقصوصة تحتفظ بالحماية الأصلية من التآكل.
يناقش دليل القطع الصادر عن European Aluminium علاقة حالة الحافة بالتشكيل اللاحق في تطبيقات الألومنيوم. أمثلة التفريغ بالقوالب وتشذيب الحواف فيه لا تمثل إعدادات خلوص عامة لقص الفولاذ بالمقصلة.
فحص قطعة أولى ممثلة للإنتاج
استخدم مادة الإنتاج مع طول قطع وعرض شريحة وترتيب دعم ممثلين للعمل الفعلي. افحص:
- الأبعاد النهائية وتعامد الحواف مقارنة بالرسم
- ارتفاع الزوائد الحادة وانتظامها في عدة مواضع على طول القطع
- تدوّر المدخل ومظهر الكسر والتمزق الموضعي
- الالتواء والتقوس وأي تشوه آخر في الحافة أو القطعة
- الخدوش وآثار الضغط وتلف الطلاء والشظايا المفككة عند الحافة
- ملاءمة الحافة للثني أو اللحام أو الطلاء أو الاستخدام المكشوف المحدد
طبّق طريقة الفحص وحدود القبول المتفق عليها. اجتياز فحص العرض وحده لا يكفي لقبول القطعة الأولى. إذا لزمت إزالة الزوائد أو تشطيب الحافة، فحدد الطريقة وأعد فحص الأبعاد المعنية وحالة الحافة بعد العملية.
تشخيص الأعراض قبل تغيير الإعدادات
| العرض الملاحظ | ما يجب فحصه قبل التعديل المعتمد |
|---|---|
| زوائد حادة كبيرة أو كسر خشن على امتداد القطع | صحة المادة والسماكة المدخلتين والخلوص وحدة الشفرات وأي تلف فيها |
| تتغير جودة الحافة من طرف إلى آخر | انتظام الخلوص والتآكل الموضعي للشفرات والمحاذاة والدعم |
| التواء الشريحة الضيقة أو تقوسها | زاوية القص المعتمدة وشكل الشريحة والدعم وحالة الصفيحة الداخلة |
| تفاوت العرض أو تعامد الحواف | مرجع المحدد الخلفي وحافة التعامد وفعالية ضواغط التثبيت وحركة الصفيحة |
| ظهور خدوش أو علامات على الطلاء | البقايا وأسطح التلامس والمناولة وترتيب تلامس الضواغط المعتمد |
مرّر داخل الجدول لرؤية جميع الأعمدة ←
هذه مؤشرات للتحقيق وليست قواعد تربط كل عرض بعطل واحد. أوقف العملية إذا أشارت النتيجة إلى تلف الآلة أو حالة غير آمنة. يجب أن يتولى أفراد مخولون التحقيق، وألا يغيروا الإعدادات إلا ضمن الإجراء المعتمد، مع فحص قطعة تجريبية جديدة قبل استئناف الدفعة.
تخطيط الإنتاج وفق القطعة النهائية
يناسب القص بالمقص التشذيب المستقيم وإنتاج القطع المستطيلة المتكررة. تحقق من تسلسل القطع والحواف المرجعية وسماحات توزيع القطع والمناولة الآمنة للقصاصات وإمكان دعم القطع الأخيرة. تحتاج الثقوب الداخلية والمسارات المنحنية إلى عملية إضافية مناسبة؛ وترد المقارنة العامة في كيفية قطع الصفائح المعدنية .
قارن كمية الإنتاج الصالح للاستخدام، لا عدد الأشواط وحده. قد تحدد أعمال التحميل والتموضع والفرز وإزالة الزوائد والقطع المرفوضة الإنتاجية الفعلية. في الأعمال المتكررة، احتفظ بالإعداد المعتمد وسجل فحص ممثل، وحدد الفحوص بعد تغيير المادة أو صيانة الشفرات أو تعديل الإعداد.
الحفاظ على فعالية الحواجز وعزل الطاقة
يجب أن يقتصر تشغيل المقص أو إعداده على أفراد مدربين ومخولين. أبقِ الحواجز وأجهزة الحماية فعالة، وابتعد عن مناطق خطر القطع وضواغط التثبيت، واستخدم وسائل مناولة الصفائح المعتمدة. تظل الحواف الحادة والقصاصات الساقطة خطراً بعد انتهاء شوط القطع.
اتبع إجراءات عزل الطاقة الخاصة بالمصنع وموقع العمل عند العمل على الشفرات أو الصيانة أو إزالة انحشار يتطلب دخول منطقة خطرة. إيقاف الطوارئ وحده لا يثبت العزل الآمن. تشمل إرشادات OSHA العامة لحماية الآلات المقصات صراحة وتتناول القفل ووضع بطاقات التحذير. هذه إرشادات أمريكية؛ ويجب أن يفي التركيب بمتطلبات مكان العمل السارية محلياً.
تسجيل الإعداد ومتطلبات القبول
احتفظ ضمن سجل العمل بما يلي:
- درجة المادة وحالتها والسماكة الفعلية وطول القطع ومتطلبات السطح
- تعريف الآلة وجدول القدرة المنطبق ومواصفة الشفرات المعتمدة
- البرنامج أو مرجع الإعداد المعتمد للخلوص والزاوية والضواغط والمحدد الخلفي والدعامات
- أبعاد الرسم ومعايير قبول التعامد والزوائد الحادة والتشوه
- إزالة الزوائد ومعالجة الحافة وفحوص القبول اللاحقة المطلوبة
- نتائج القطعة الأولى وتكرار الفحص والظروف التي تستدعي إعادة التحقق
لا تعتمد الدفعة إلا بعد استيفاء القطعة النهائية للمتطلبات المتفق عليها. سجّل مشكلات جودة الحافة التي لم تُحل للتحقيق فيها، بدلاً من نقل إعداد غير متحقق منه إلى العمل التالي.