
板料剪切可获得直线坯料,不会形成热影响区。选机时,应按实际材料、厚度和剪切宽度核对额定能力,再用有代表性的首件验证刀片间隙、剪切角、压料和支撑设置。合格的坯料需要同时满足图样、切边质量及后续工序的要求。
本文讨论闸式剪板机的选用与设置。初步比较剪切和其他切割工艺时,可参考薄板切割方法指南 。
认识剪切边缘的形成
刀片先使材料发生变形,随后材料沿厚度方向分离。典型切边包括入口处的塌角、较平滑的光亮带、断裂带和出口毛刺。各区域所占比例随材料、厚度、刀片状态和设置变化,没有适用于所有产品的合格比例。
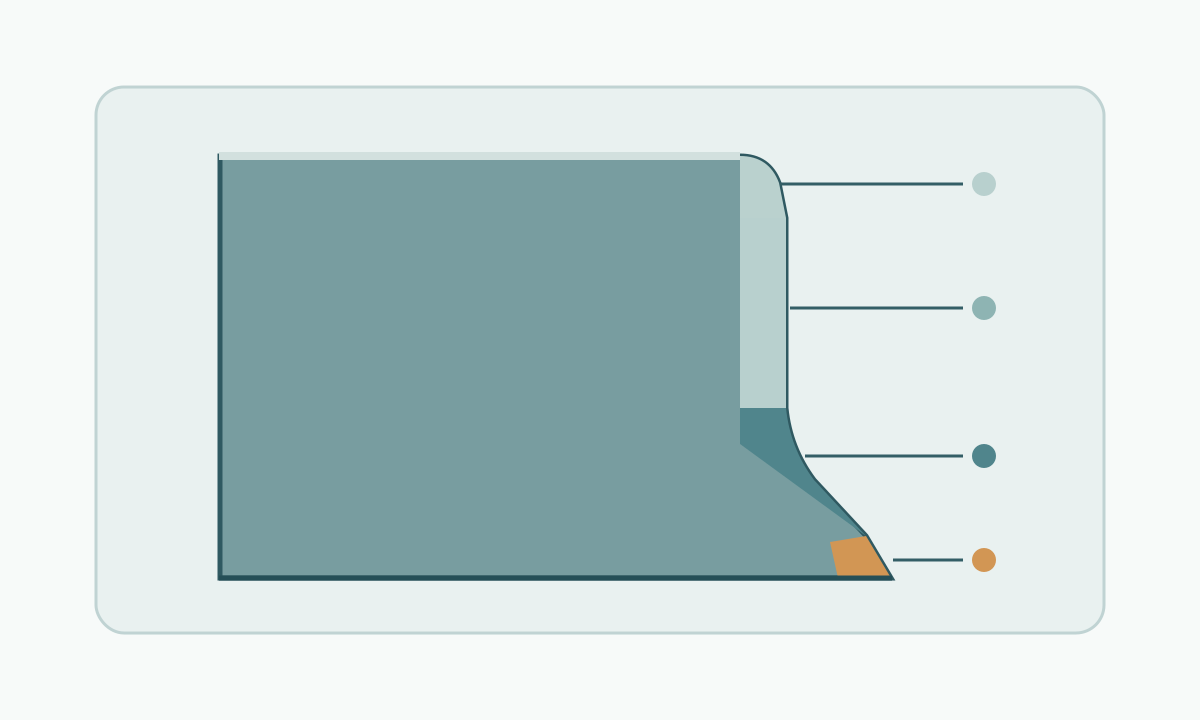
在作业记录中明确切边要求,包括毛刺限值或认可样件、允许变形、尺寸公差,以及需要保护的表面。仅凭切边看起来平滑,无法确认其适合后续成形。
先核对材料与实际厚度
根据设备能力表核实牌号、材料状态、实测厚度和剪切长度,同时检查能力表采用的强度基准、允许宽度及刀片规格。普通低碳钢的额定厚度不能直接用于不锈钢、高强钢或铝板。
LVD HGS 技术资料 以强度为 450 N/mm² 的钢材作为能力标注基准。这一数值适用于该系列设备的说明,并非所有剪板机的通用限制。CINCINNATI 剪切能力手册 同样将能力与材料性能、剪切角联系起来,其图表仅适用于制造商规定的条件。
当牌号、厚度或强度超出已批准能力表的范围时,应先向设备制造商确认适用性。缩短剪切长度或更换控制设置,并不自动意味着可以超过额定能力。
按设备资料设置刀片间隙
刀片间隙指两切削刃之间的间隔。间隙不合适、刀片磨损或损坏,都可能导致切边不合格。因此,毛刺过大提示需要检查设置,不能据此直接认定应做某一种调整。SSI 关于剪切的说明 在热轧钢语境下解释了间隙和钝刃的影响。
以设备的材料与厚度对照表或认可的控制程序为起点。核实输入的材料和实测厚度,按授权程序检查刀片状态,并检验首刀结果。不要对所有材料和设备套用固定的厚度百分比。间隙检查和刀片调整应由受过培训的人员按规定的能量隔离程序进行。
协调剪切角 压料与支撑
剪切角是刀片沿剪切长度方向的倾角,使剪切过程逐步横贯板料。它会改变剪切过程,并可能影响窄条的扭曲或弓形变形。可调范围以及特定角度下的设备能力取决于机型。LVD MVS 资料 展示了可调剪切角和间隙的应用,其设置不能直接用于其他设备。
压料装置限制板料移动,后挡料提供长度定位基准。两者都无法补偿不方正的基准边或不充分的支撑。应核对认可的压料布置、方正定位基准、后挡料位置,以及进料板和分离件的支撑。窄条与大幅面薄板尤其需要关注变形和搬运。
接触表面应保持清洁,并与板面要求相适应。不要在压料装置下随意加垫,也不要伸手到刀片后方托住余料。使用设备认可的搬运辅助装置和操作程序。
考虑材料状态与表面要求
高强钢及许多不锈钢牌号所需的能力限制和刀片,可能不同于基准低碳钢。牌号和材料状态都很重要,仅凭材料类别无法选定设置。对于铝板,还应考虑合金牌号、状态和延性对切边的影响。
镀锌、彩涂、抛光及带保护膜的板料,需要检查划伤、压痕和涂层损坏。明确哪一面属于外观面,以及涂层体系或最终用途是否要求处理裸露切边。不能保证所有切边都能保持原有防腐性能。
欧洲铝业协会切割手册 讨论了铝材应用中切边状态与后续成形的关系。其冲裁、修边实例不能作为钢板闸式剪切的通用间隙参数。
检验有代表性的首件
使用实际生产材料,并使剪切长度、条料宽度和支撑方式具有代表性。检查以下项目:
- 成品尺寸和方正度是否符合图样
- 沿切边多个位置的毛刺高度及一致性
- 塌角、断裂面形貌和局部撕裂
- 扭曲、弓形及其他切边或坯料变形
- 划伤、压痕、涂层损坏和松散的边缘碎屑
- 切边是否适合规定的折弯、焊接、涂装或外露使用
采用约定的检验方法和验收限值。首件只通过宽度检验还不够。需要去毛刺或切边修整时,应明确处理方法,并在处理后复查相关尺寸及边缘状态。
先诊断现象再调整设置
| 观察到的现象 | 进行认可调整前的检查项目 |
|---|---|
| 整条切边毛刺较大或断裂面粗糙 | 材料和厚度输入是否正确、刀片间隙、锋利程度及损坏情况 |
| 切边质量从一端到另一端发生变化 | 间隙均匀性、局部刀片磨损、对中及支撑 |
| 窄条扭曲或呈弓形 | 认可的剪切角、条料几何形状、支撑和来料状态 |
| 宽度或方正度不稳定 | 后挡料基准、定位边、压料有效性及板料移动 |
| 出现划伤或涂层压痕 | 碎屑、接触表面、搬运及认可的压料接触布置 |
在表格内横向滚动可查看所有列 →
表中项目用于确定排查方向,不能作为现象与故障一一对应的判断规则。如果结果提示设备损坏或存在不安全状态,应停止作业。由授权人员排查,仅在认可程序范围内修改设置,并在恢复批量生产前检验新的试件。
按成品坯料要求安排生产
剪切适合直线修边和重复生产矩形坯料。应确认剪切顺序、基准边、排样余量、余料安全处理,以及最后几刀时的支撑条件。内孔和曲线轮廓需要适当的附加工艺;完整的方法比较见薄板切割方法指南 。
比较产能时,应关注合格产出。上料、定位、分拣、去毛刺和废品都可能决定实际效率。重复订单应保留认可的设置和代表性检验记录,并明确换料、刀片维护或设置变化后需要进行的复检。
保持防护与能量隔离有效
只有受过培训并获得授权的人员才应操作或设置剪板机。保持防护罩和保护装置有效,身体远离刀口和压料危险区,并采用认可的板料搬运方式。剪切行程结束后,锐边和掉落余料仍然构成危险。
换刀、维护,以及清除卡料时需要进入危险区域的作业,应遵循制造商和现场规定的能量隔离程序。单独按下急停按钮不等于已安全隔离。OSHA 通用机械防护指南 明确包括剪切设备,并涉及上锁挂牌。该资料适用于美国语境;具体设备应满足所在地适用的工作场所要求。
记录设置与验收要求
作业记录应包含:
- 材料牌号和状态、实测厚度、剪切长度及表面要求
- 设备标识、适用能力表和认可的刀片规格
- 间隙、剪切角、压料、后挡料及支撑的认可程序或设置依据
- 图样尺寸、方正度、毛刺及变形验收标准
- 所需去毛刺、切边处理和后续工序验收检查
- 首件结果、检验频率及重新确认工艺的触发条件
只有成品坯料满足约定要求后,才能放行该批次。对尚未解决的切边问题,应记录并继续排查,避免把未经验证的设置带入下一项作业。