
O cisalhamento produz peças de chapa com cortes retos sem formar uma zona termicamente afetada. Escolha uma máquina com capacidade para o material, a espessura e a largura de corte reais; depois, valide a folga entre facas, o ângulo de corte, os prendedores e os apoios em uma primeira peça representativa. O resultado deve atender simultaneamente ao desenho, à qualidade da borda e às necessidades das operações seguintes.
Este guia trata de guilhotinas para chapas e de sua preparação. Para a escolha inicial entre cisalhamento e outros processos, consulte Como cortar chapa metálica .
Como se forma a borda cisalhada
A faca primeiro deforma o material; em seguida, a separação avança pela espessura. Uma borda típica apresenta arredondamento na entrada, uma faixa relativamente lisa ou brunida, uma região de fratura e rebarba na saída. As proporções variam com material, espessura, condição das facas e regulagem; não existe uma proporção de faixas universalmente aceitável.
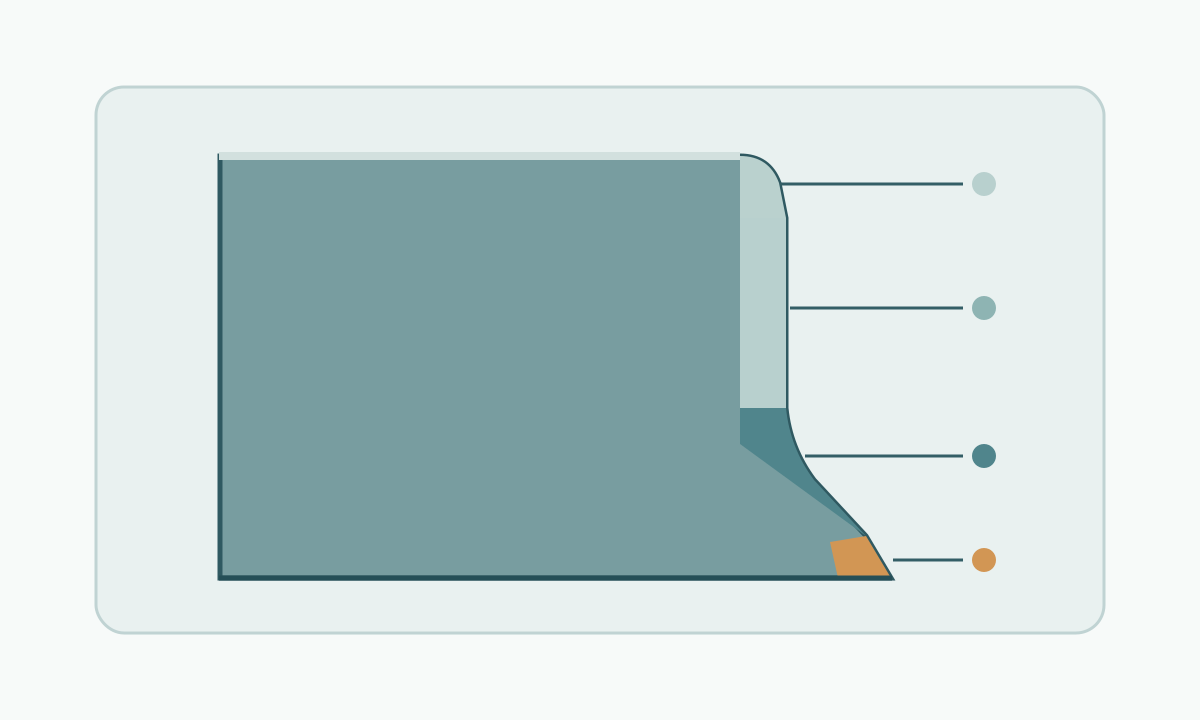
Descreva a borda exigida na ordem de produção: limite de rebarba ou amostra aprovada, deformação admissível, tolerância dimensional e face que deve permanecer sem marcas. Uma borda visualmente lisa, por si só, não comprova aptidão para a conformação posterior.
Verificar primeiro material e espessura
Confira grau, condição, espessura real e comprimento de corte na tabela de capacidade da máquina. Verifique a resistência de referência, a largura admissível e a especificação das facas. Não transfira diretamente uma capacidade de espessura para aço baixo carbono ao aço inoxidável, ao aço de maior resistência ou ao alumínio.
Os dados da LVD HGS indicam um aço de referência com resistência de 450 N/mm². Essa é a base declarada para aquelas máquinas, não um limite para qualquer guilhotina. O manual de capacidade da CINCINNATI também relaciona capacidade, propriedades do material e ângulo de corte; suas tabelas se aplicam às condições especificadas por esse fabricante.
Se grau, espessura ou resistência estiverem fora da tabela aprovada, obtenha orientação do fabricante antes de cortar. Um corte mais curto ou outra configuração do comando não autoriza automaticamente ultrapassar a capacidade nominal.
Regular a folga pela documentação da máquina
A folga é a distância entre os gumes. Tanto uma folga inadequada quanto facas desgastadas ou danificadas podem produzir uma borda inaceitável. Rebarba excessiva exige investigação da preparação, mas não comprova a necessidade de um ajuste específico. A explicação da SSI sobre cisalhamento descreve os efeitos da folga e de gumes sem corte no contexto do aço laminado a quente.
Comece pela tabela de material e espessura da máquina ou pelo programa aprovado. Confirme o material informado e a espessura medida, inspecione as facas pelo procedimento autorizado e verifique o primeiro corte. Não aplique uma porcentagem fixa da espessura a todos os materiais ou equipamentos. A verificação da folga e a regulagem das facas cabem a pessoal treinado, seguindo o procedimento exigido de isolamento de energias.
Coordenar ângulo prendedores e apoios
O ângulo longitudinal da faca faz o corte avançar progressivamente pela chapa. Ele modifica a ação de corte e pode influenciar a torção ou o arqueamento de tiras. A faixa disponível e a capacidade em determinado ângulo dependem da máquina. As informações da LVD MVS ilustram ângulo e folga ajustáveis; suas regulagens não são uma prescrição para outros equipamentos.
Os prendedores imobilizam a chapa; o encosto traseiro estabelece a referência de comprimento. Nenhum deles corrige uma borda de referência fora de esquadro ou um apoio insuficiente. Verifique a disposição aprovada dos prendedores, a referência de esquadro, a posição do encosto e o apoio da chapa de entrada e da peça separada. Tiras estreitas e chapas grandes e finas exigem atenção especial à deformação e ao manuseio.
Mantenha as superfícies de contato limpas e compatíveis com o acabamento. Não improvise calços sob os prendedores nem alcance a região atrás da faca para sustentar um retalho. Utilize os dispositivos de movimentação e o procedimento aprovados para a máquina.
Considerar a condição do material e da superfície
Aços de maior resistência e muitos graus inoxidáveis podem exigir limites de capacidade e facas diferentes daqueles do aço baixo carbono de referência. Grau e condição importam; o nome da família do material não basta para selecionar a regulagem. No alumínio, liga, têmpera e ductilidade também afetam a borda.
Chapas galvanizadas, pré-pintadas, polidas ou protegidas por filme exigem verificação de riscos, marcas de pressão e danos ao revestimento. Defina a face aparente e se o sistema de revestimento ou a aplicação exige tratar a borda exposta. Não prometa que todo corte cisalhado preserva a proteção contra corrosão.
O manual de corte da European Aluminium aborda a relação entre a condição da borda e a conformação posterior em aplicações de alumínio. Seus exemplos de recorte em matriz e aparamento não são regulagens universais de folga para guilhotinas que cortam aço.
Inspecionar uma primeira peça representativa
Use o material de produção e um comprimento de corte, largura de tira e arranjo de apoio representativos. Verifique:
- Dimensões finais e esquadro conforme o desenho
- Altura e uniformidade da rebarba em vários pontos do corte
- Arredondamento, aspecto da fratura e rasgamentos localizados
- Torção, arqueamento e outras deformações da borda ou da peça
- Riscos, marcas de pressão, danos no revestimento e fragmentos soltos da borda
- Adequação da borda à dobra, soldagem, revestimento ou uso exposto especificado
Aplique o método de inspeção e os limites de aceitação acordados. Não basta aprovar apenas a largura da primeira peça. Quando for necessário rebarbar ou acabar a borda, defina o método e confira novamente as dimensões e a condição da borda pertinentes após essa operação.
Diagnosticar antes de alterar regulagens
| Sintoma observado | Verificações antes de um ajuste aprovado |
|---|---|
| Rebarba alta ou fratura áspera em todo o corte | Material e espessura informados, folga, afiação e danos nas facas |
| A qualidade da borda muda de uma extremidade à outra | Uniformidade da folga, desgaste localizado, alinhamento e apoio |
| A tira estreita torce ou arqueia | Ângulo aprovado, geometria da tira, apoio e condição da chapa recebida |
| Largura ou esquadro variam | Referência do encosto traseiro, borda de esquadro, eficiência dos prendedores e movimento da chapa |
| Surgem riscos ou marcas no revestimento | Resíduos, superfícies de contato, manuseio e disposição aprovada dos contatos dos prendedores |
Role a tabela para ver todas as colunas →
São indicações para investigação, não relações únicas entre sintoma e falha. Interrompa o processo se o resultado sugerir dano à máquina ou condição insegura. O pessoal autorizado deve investigar, alterar regulagens apenas dentro do procedimento aprovado e inspecionar uma nova peça de teste antes de retomar o lote.
Planejar a produção pela peça acabada
O cisalhamento atende bem a aparas retas e peças retangulares repetitivas. Confirme sequência de cortes, bordas de referência, margens do plano de corte, retirada segura dos retalhos e apoio nos últimos cortes. Furos internos e contornos curvos exigem um processo adicional adequado; a comparação geral está em Como cortar chapa metálica .
Compare a produção aproveitável, além da quantidade de golpes. Carregamento, posicionamento, separação, rebarbação e peças rejeitadas podem determinar a produtividade. Em trabalhos repetidos, conserve a preparação aprovada e um registro representativo da inspeção; estabeleça verificações após troca de material, manutenção das facas ou alteração da regulagem.
Manter proteções e isolamento eficazes
Somente pessoal treinado e autorizado deve operar ou preparar a guilhotina. Mantenha proteções e dispositivos de segurança eficazes, permaneça fora das zonas perigosas de corte e prensagem e use o manuseio aprovado. Bordas afiadas e retalhos em queda continuam perigosos após o golpe de corte.
Para serviços nas facas, manutenção e remoção de material preso que exijam acesso perigoso, siga o procedimento de isolamento de energias do fabricante e do estabelecimento. A parada de emergência, sozinha, não garante isolamento seguro. A orientação geral de proteção de máquinas da OSHA inclui expressamente guilhotinas e trata de bloqueio e etiquetagem. É uma referência dos Estados Unidos; a instalação deve cumprir os requisitos de segurança do trabalho aplicáveis localmente.
Registrar preparação e critérios de aceitação
Mantenha junto à ordem de produção:
- Grau e condição do material, espessura real, comprimento de corte e requisitos superficiais
- Identificação da máquina, tabela de capacidade aplicável e especificação aprovada das facas
- Programa ou referência aprovada para folga, ângulo, prendedores, encosto e apoio
- Dimensões do desenho e critérios de esquadro, rebarba e deformação
- Rebarbação, tratamento da borda e verificações posteriores exigidos
- Resultados da primeira peça, frequência de inspeção e situações que exigem revalidação
Libere o lote somente quando a peça acabada atender aos requisitos acordados. Registre problemas de borda ainda sem solução para investigação, evitando levar uma regulagem não verificada ao trabalho seguinte.