
Para obtener un agujero limpio en chapa inoxidable hacen falta una herramienta afilada y adecuada, una pieza que no pueda girar ni levantarse y un avance controlado que produzca corte. La salida merece especial atención: una chapa sin apoyo puede engancharse, deformarse o quedar con una rebaba importante.
Identifique el grado, el espesor y la exigencia del agujero antes de elegir parámetros. Consulte los datos del fabricante de la broca y haga una prueba en material representativo. Dos chapas llamadas simplemente «inoxidable» pueden exigir condiciones distintas.
1. Defina el material y el agujero terminado
Anote grado, estado del material, espesor medido, diámetro, tolerancia de posición y acabado. Si el plano solo indica un calibre, aclare su equivalencia en milímetros o pulgadas. Distinga un agujero de paso de uno para ajuste o de un taladro previo al roscado.
Los inoxidables austeníticos, como 304 y 316 , pueden endurecerse superficialmente durante el mecanizado. El rozamiento sin arranque eficaz y los intentos repetidos pueden dificultar el siguiente corte. Además, el calor acelera el desgaste de la herramienta. Conviene controlar a la vez la acción de corte y la refrigeración; el endurecimiento por deformación no se define simplemente por un aumento local de temperatura.
Evalúe por separado una chapa ya conformada, un agujero dañado o una aleación desconocida. Si la broca deja de avanzar, detenga el trabajo y revise el filo y la superficie. En paneles decorativos, prevea la protección de la cara vista y la limpieza del fluido de corte.
2. Elija una broca apropiada para chapa fina
Considere material de la herramienta, geometría de punta, diámetro, longitud de corte y rigidez de la máquina. Una broca de acero rápido aleado con cobalto, expresamente indicada para inoxidable, sirve en muchos trabajos de taller. Use la longitud mínima necesaria. El color dorado de un recubrimiento, por sí solo, no demuestra que la broca sea adecuada.
| Agujero y condiciones | Alternativa de herramienta | Comprobación necesaria |
|---|---|---|
| Agujero circular pequeño | Broca helicoidal para inoxidable | Punta, diámetro y apoyo a la salida |
| Varios diámetros en chapa fina | Broca escalonada para inoxidable | Espesor máximo y longitud útil del escalón |
| Abertura de mayor diámetro | Sierra de corona o cortador de chapa compatible | Diámetro, piloto, par y extracción del recorte |
| Agujeros precisos repetidos en máquina rígida | Broca de producción y acabado previsto | Portaherramientas, descentramiento, refrigeración y tolerancia final |
Deslice la tabla para ver todas las columnas →
Una broca escalonada tiene un límite propio de espesor. Si la chapa es demasiado gruesa, el escalón siguiente puede agrandar la entrada antes de que el diámetro deseado atraviese la pieza. Las brocas de metal duro requieren el montaje que indique su fabricante; no compensan una chapa flexible o un taladro de mano inestable.
El taladro piloto depende del diseño de la herramienta. Algunas puntas autocentrantes entran directamente; otras necesitan piloto o punteado. Evite ampliar el agujero mediante una sucesión innecesaria de diámetros muy próximos. Un golpe fuerte de granete puede deformar y endurecer localmente la chapa. Valore una plantilla de taladrado o un método de centrado apropiado.
3. Sujete y apoye la chapa antes de arrancar
El apoyo debe mantener plana la zona del agujero y dejar espacio seguro para la salida de la broca. Una placa o un bloque de sacrificio limpio puede respaldar el corte. Sujete la chapa y el apoyo a la mesa o al útil, sin deformar la pieza. Compruebe que la broca podrá penetrar en el material de sacrificio sin alcanzar la mesa ni tornillos ocultos.
No sostenga la chapa con la mano. Retire la llave del portabrocas, coloque las protecciones y utilice protección ocular adecuada. En un taladro de columna, mantenga alejados de los elementos giratorios los guantes, la ropa suelta, las joyas y el cabello. Quite los guantes empleados para transportar chapa cortante antes de manejar la máquina en rotación. Siga su manual y la formación de seguridad correspondiente.
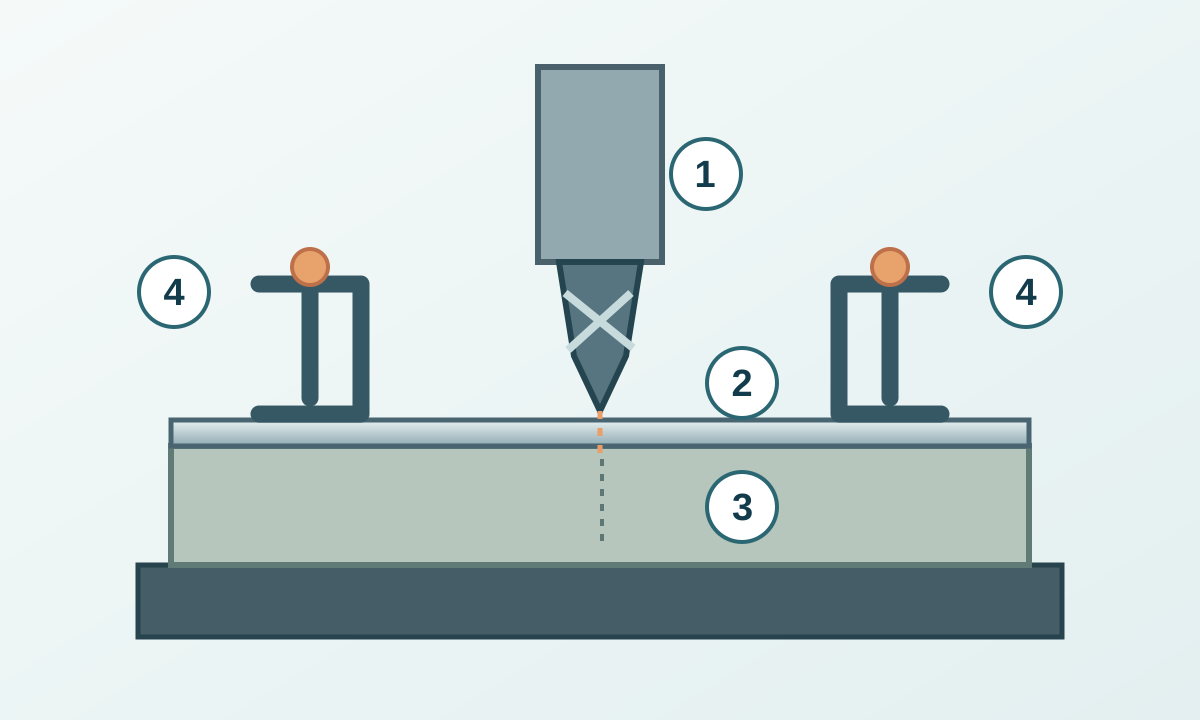
En paneles instalados, revise también el lado oculto: puede haber cables, tuberías u otros peligros. Si no es posible sujetar, apoyar e inspeccionar con seguridad, retire la pieza o adopte un procedimiento alternativo aprobado.
4. Combine velocidad, avance y lubricación
Parta de los datos vigentes de la broca para el grado y estado del material. La velocidad de corte corresponde al movimiento en el diámetro de corte; las rpm indican vueltas del husillo por minuto. A igual velocidad de corte, un diámetro mayor exige menos rpm.
Con Vc en m/min y D en mm:
n = 1000 × Vc ÷ (π × D)
Si la documentación aplicable indicara 15 m/min para una broca de 6 mm, el cálculo daría unas 796 rpm. Son datos supuestos para explicar la conversión, no una recomendación general para cualquier chapa inoxidable. En brocas escalonadas y sierras de corona, respete las indicaciones asociadas al diámetro de trabajo.
El avance por vuelta es distinto del avance por minuto. Con avance automático: mm/min = rpm × mm/vuelta. Mantenga las unidades coherentes y no multiplique por el número de labios un valor que ya esté indicado por vuelta.
Use un fluido compatible con pieza, herramienta y máquina. Prepare su suministro antes de arrancar; no pase la mano junto al husillo giratorio para aplicarlo. Atienda a la ficha de seguridad y a la limpieza posterior requerida. Si la broca gira sin penetrar, investigue la causa. Aumentar la fuerza manual hasta bloquear la máquina no proporciona un avance controlado.
5. Taladre con una salida controlada
- Con la máquina parada, compruebe ubicación, fijación de la broca, sujeción, respaldo y recorrido de salida.
- Ajuste la velocidad aprobada y prepare la lubricación. Alinee la broca con el eje previsto.
- Inicie el agujero según las instrucciones de la herramienta y mantenga el corte sin rozamientos prolongados sobre la superficie.
- Vigile acumulación de viruta, cambios de sonido, aumento del esfuerzo o movimiento de la chapa. Detenga y corrija cualquier anomalía.
- Al atravesar la última parte, reduzca la presión de avance de forma controlada para limitar el enganche. Mantenga la pieza sujeta y respaldada, sin dejar la broca rozando mucho tiempo sobre el borde final.
- Espere a que el husillo se detenga por completo antes de medir, mover la pieza o retirar virutas. Use un cepillo o un aspirador adecuado, nunca los dedos.
Un agujero pasante en chapa fina no necesita automáticamente un ciclo de picoteo propio del taladrado profundo. Cuando sea necesario retirar la broca, siga las instrucciones de evacuación de viruta, mantenga las manos alejadas y controle la reentrada. Las pausas repetidas contra la misma superficie pueden agravar el problema.
Para cambiar herramientas, liberar atascos o realizar mantenimiento, siga el procedimiento de aislamiento de la máquina. Un husillo parado no basta para entrar en una zona peligrosa.
6. Diagnostique antes de cambiar parámetros
| Síntoma | Qué revisar con la máquina parada | Próximo paso útil |
|---|---|---|
| La broca patina o deja de avanzar | Desgaste, herramienta incorrecta, superficie endurecida, giro invertido | Sustituir o recuperar la broca y revisar el inicio |
| Agujero desviado o sobredimensionado | Marcado, descentramiento, alineación y sujeción | Corregir posicionamiento y rigidez antes de probar |
| Chirrido, vibración o aleteo de la chapa | Zona sin apoyo, voladizo de broca, útil flojo, datos de corte | Mejorar el apoyo y verificar el rango de trabajo |
| Rebaba grande o labio deformado | Contacto con el respaldo, salida y estado del filo | Restablecer apoyo y ajustar la salida |
| Roturas repetidas o canales obstruidos | Evacuación, sobrecarga y desalineación | Corregir la causa antes de montar otra broca |
Deslice la tabla para ver todas las columnas →
La tabla orienta la revisión; un síntoma puede tener varias causas. El sonido o el color de la viruta no bastan para aprobar el proceso. Tras una modificación, inspeccione un agujero de prueba antes de seguir con el lote.
7. Desbarbe, limpie e inspeccione ambas caras
Quite el borde cortante con una herramienta de desbarbado o un avellanado controlado. Mantenga la pieza sujeta y preserve el diámetro y el espesor restante. Un avellanado excesivo elimina demasiado material en chapa fina; haga un chaflán definido solo si lo exige el plano.
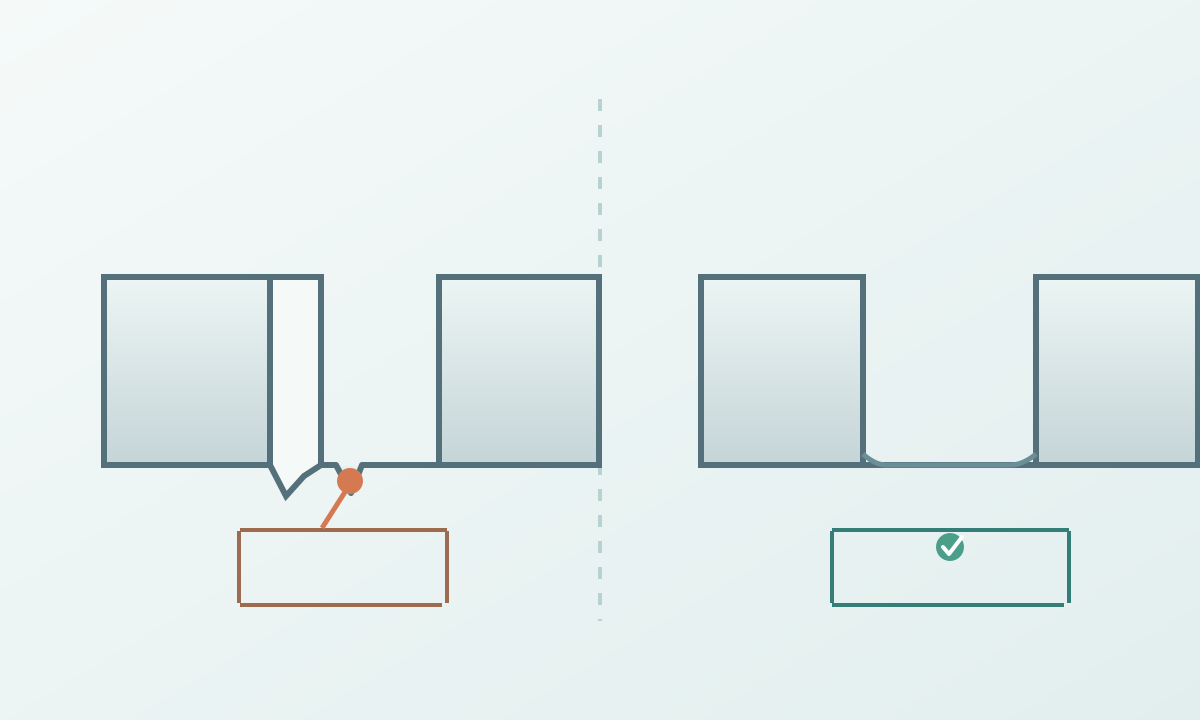
Mida diámetro y posición con instrumentos adecuados. Revise circularidad cuando se especifique, rebabas en ambas caras, deformación y daños superficiales. Elimine virutas y residuos mediante un procedimiento compatible con el servicio final. Cuando deba evitarse la contaminación, utilice herramientas limpias reservadas para inoxidable. Registre herramienta, velocidad, avance, apoyo y resultado de inspección para repetir el trabajo.
Para geometrías repetidas, compare con el punzonado de chapa . El acabado alrededor de un agujero visible se trata en cómo pulir chapa inoxidable . Un cambio de herramienta o material, o una rebaba creciente, obliga a comprobar de nuevo el resultado.