
Плазменная резка применяется для раскроя проводящих металлов. Рабочая толщина и качество кромки зависят от конкретной системы, материала, расходных деталей, газа, скорости и положения резака.
Исходной точкой служит актуальная таблица режимов производителя для используемого оборудования, материала и толщины.
Проверьте соответствие таблицы конкретному резаку и комплекту расходных деталей. Указанная для другой системы максимальная толщина не является режимом производства для вашего оборудования.
Толщина: начинайте с таблицы режимов
Разделяйте область действия стандарта, паспортную возможность машины и требуемое качество детали. ISO 9013:2017 охватывает плазменную резку толщиной 0,5–150 мм в опубликованной области применения. Фактическую способность оборудования определяет его документация.
Руководство оборудования указывает рекомендуемые режимы и, если предусмотрено, максимальную или разделительную способность. Если чертёж задаёт класс качества, укажите также стандарт или критерий приёмки.
Переменные качества реза
Состояние расходников, перпендикулярность резака, расстояние до листа, ток и газ, скорость и состояние поверхности действуют совместно. Перед корректировкой проверьте весь базовый набор параметров по таблице.
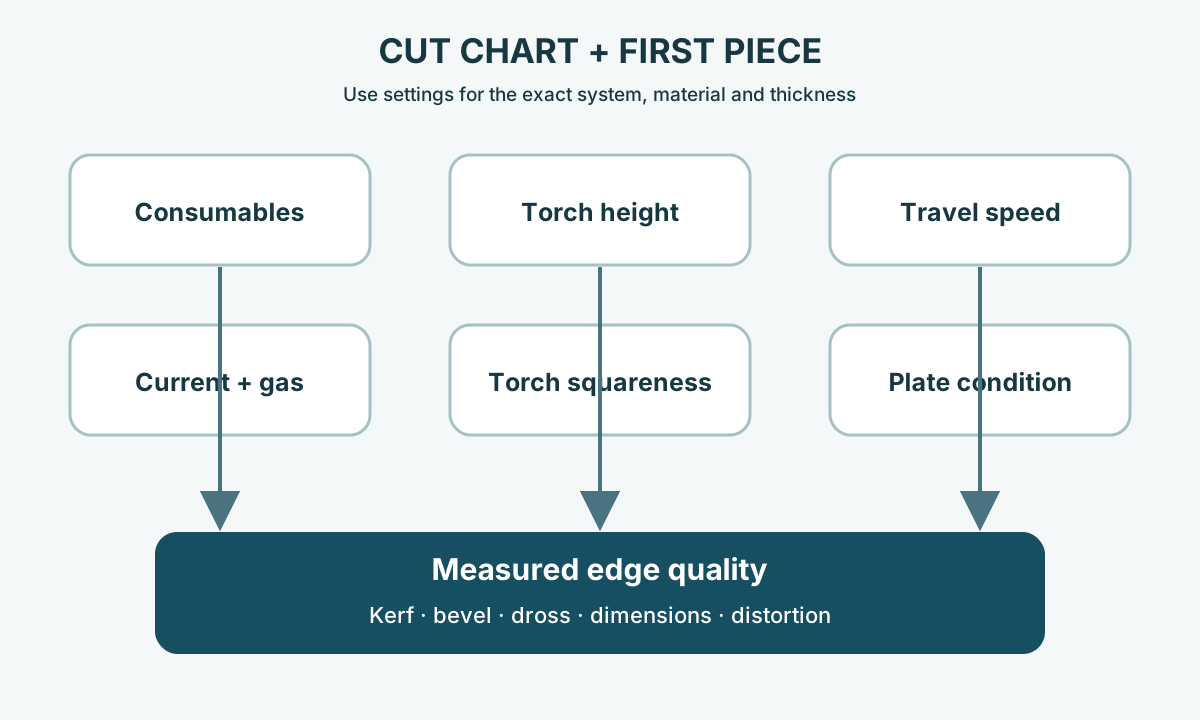
Меняйте одну разрешённую переменную за один цикл проверки, чтобы связь между корректировкой и результатом оставалась понятной.
Скорость и грат
Грат образуется из металла, повторно затвердевшего у нижней кромки. Hypertherm различает признаки, связанные со слишком низкой и слишком высокой скоростью.
При слишком низкой скорости тепловложение на единицу длины увеличивается и может образоваться крупный, сравнительно легко удаляемый грат. При чрезмерной скорости дуга отстаёт, а у нижней кромки может оставаться узкий твёрдый грат. Высота резака, ток, газ, состояние расходников и поверхность листа также влияют на результат. Вернитесь к базовым значениям таблицы режимов и корректируйте параметры последовательно.
Скос, ширина реза и высота резака
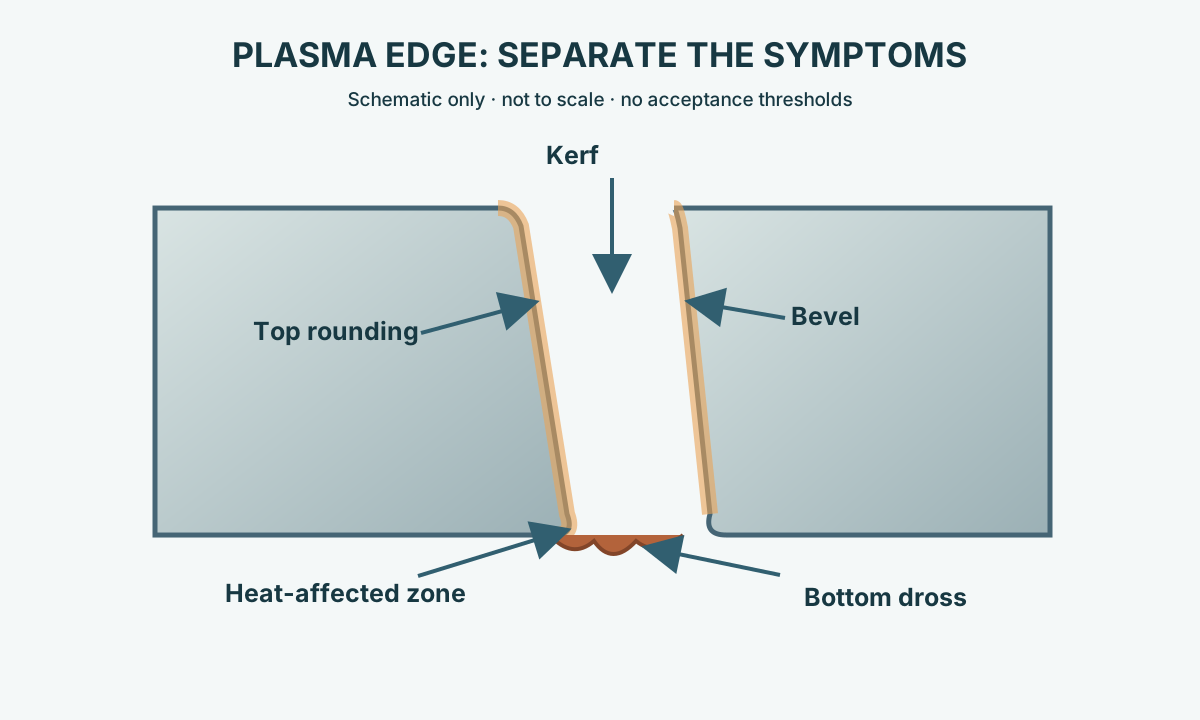
У плазменной струи есть собственная геометрия, поэтому кромка может иметь угол. При чрезмерном скосе проверьте высоту, скорость, ток, сопло и перпендикулярность резака. В механизированной системе высота поддерживается по параметрам производителя; компенсацию ширины реза подтверждают измерением первой детали.
Ошибка высоты может менять верхнее скругление, форму реза, скос и срок службы расходных деталей. Используйте значения таблицы для конкретной системы и расходных деталей; универсальные значения напряжения или расстояния до листа не заменяют эти настройки. Ширина реза также зависит от процесса, тока, скорости, материала и расходных деталей.
Тепловое влияние и деформация
Плазменная резка является термическим процессом. Размер и свойства зоны термического влияния зависят от материала, толщины, режима, газа, скорости, последовательности и оборудования. Универсальная ширина ЗТВ для всех задач отсутствует.
Соседние резы и плотное размещение деталей могут накапливать тепло. Тонкие и длинные детали способны деформироваться при перераспределении остаточных напряжений. Используйте проверенные режимы, устойчивую опору и последовательность, ограничивающую локальный нагрев.
Снижение скорости перемещения также может усиливать местное накопление тепла. Если для детали критичны твёрдость кромки, свариваемость, усталостные характеристики или последующее формование, подтвердите пригодность режима на представительном материале и укажите необходимую подготовку кромки. После охлаждения детали до предусмотренного условиями контроля состояния проверьте плоскостность, изгиб, местное приподнимание и изменение размеров.
Поверхность, покрытия и безопасность
Углеродистая и нержавеющая сталь, а также алюминий требуют соответствующих газов, расходных деталей и режимов.
Для процесса нужны электропроводная заготовка и надёжный путь возврата рабочего тока. До начала производства определите фактический материал и систему покрытия. Окалина, краска, цинковое покрытие, масло и другие загрязнения могут влиять на стабильность процесса, кромку и состав дыма.
Термическая резка сопровождается дымом, газами, ультрафиолетовым излучением, горячими частицами и шумом; также существует опасность поражения электрическим током. Вентиляцию и средства защиты выбирают по материалу и условиям рабочего места. Упомянутые требования OSHA относятся к США; в других странах применяются местные нормы и руководство оборудования.
Проверка первой детали
Перед запуском серии выполните пробную деталь из производственного материала с рабочими расходниками и режимами. Проверьте размеры, отверстия, скос, компенсацию ширины реза, грат, верхнее скругление, шероховатость, плоскостность и пригодность кромки для последующих операций.
Используйте фактическую производственную толщину и запланированные параметры движения станка. Дополнительно проверьте диаметры и положение отверстий и других элементов, качество кромки на сохраняемой стороне реза, точность углов и мелких элементов, удаляемость грата и равномерность линий отставания. Осмотрите зону прожига и повреждения возле окончательного контура; подтвердите пригодность кромки для последующей сварки, окраски, механической обработки или формования.
| Признак | Что проверить |
|---|---|
| Толстый легко снимаемый нижний грат | Скорость, высоту, ток/сопло и тепловложение по таблице |
| Твёрдый грат со следами отставания | Скорость, полноту прореза, ток/сопло и высоту |
| Избыточный скос или верхнее скругление | Высоту, износ сопла, ток, скорость и перпендикулярность |
| Скос меняется по контуру | Положение резака, направление, расходники и движение станка |
| Тонкая деталь выгибается | Накопление тепла, раскладку, опору, последовательность и остаточные напряжения |
Прокрутите таблицу, чтобы увидеть все столбцы →
Практическая последовательность настройки
- Подтвердите чертёж, марку, толщину, покрытие и требования к кромке и допускам.
- Выберите систему с подходящей рекомендуемой способностью резки и прожига.
- Используйте таблицу для конкретного резака, расходников, газа и тока.
- Проверьте расходники, положение резака, рабочее соединение, подачу газа и движение.
- Задайте предусмотренные таблицей высоту и задержку прожига, высоту резки или целевое напряжение дуги, а также скорость перемещения.
- Изготовьте первую деталь и измерьте размеры, скос, грат, компенсацию и деформацию.
- При необходимости корректируйте по одному разрешённому параметру и повторяйте проверку.
- Запишите утверждённый режим, расходники, результаты контроля и условия повторной квалификации.
Для выбора между процессами см. Как резать листовой металл . Для сравнения с лазером см. Лазерная резка стального листа .