
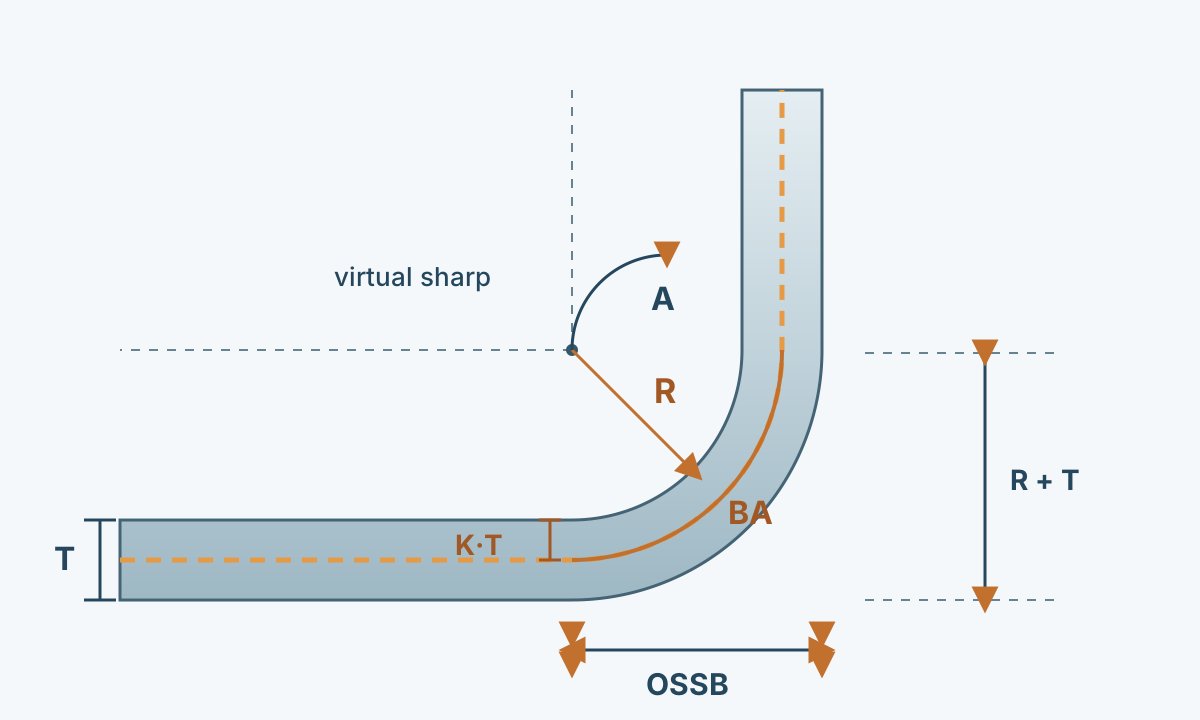
钣金展开尺寸要稳定,首先需要统一折弯几何和尺寸基准。折弯展开长度(BA)、折弯扣除(BD)、外侧退让量(OSSB)和 K 因子分别描述不同的几何关系。只要角度定义、半径或尺寸基准混用,展开长度就会出现系统性误差。
K 因子更适合作为经过验证的生产参数。先用公式建立初始值,再用真实材料、模具和设备折弯试片,通过实测结果校准 CAD 或折弯表。
1. 计算前先统一各个参数
| 符号 | 含义 | 使用要点 |
|---|---|---|
| T | 板材厚度 | 按实际厚度或项目规定的厚度基准计算。 |
| R | 成品内弯半径 | 除非工艺验证证明两者一致,否则不要直接用冲头圆角代替。 |
| A | 材料实际转过的折弯角 | 本文规定平板为 0°,直角折弯时 A = 90°。 |
| K | 中性层位置比 t/T | 表示中性层在板厚方向上的相对位置。 |
| BA | 中性层圆弧展开长度 | 与两侧切线段长度相加得到展开长度。 |
| OSSB | 外侧虚交点退让量 | 连接外尺寸与折弯区域的几何关系。 |
| BD | 折弯扣除 | 从两侧外尺寸之和中扣除。 |
在表格内横向滚动可查看所有列 →
2. 先确定角度定义
本文公式中的 A 表示板材从平直状态实际转过的角度。平板对应 0°,折成直角时 A = 90°。部分图纸和 CAD 软件显示的是开口角或夹角,代入公式前需要完成转换。
锐角和钝角折弯尤其容易在这里出错。即使 K 因子完全正确,只要角度定义用错,展开尺寸仍会偏离。折弯表、工艺卡和程序中应明确记录角度定义,保证设计、编程和检验使用同一基准。
3. 用 K 因子计算 BA
SOLIDWORKS 将 K 定义为内表面到中性层的距离与板厚之比。A 使用弧度时:
BA = A × (R + K × T)
A 使用角度时:
BA = π × (R + K × T) × A / 180
其中 R + K × T 是线性展开模型采用的中性层半径。Autodesk Inventor 的线性 K-factor 展开方法采用同样的基本关系。
生产中使用的 K 值会受到材料牌号和状态、板厚、成品半径、轧制方向、模具、成形方式以及测量方法影响。把一个项目的 K 值直接复制到另一套工艺,往往会把误差带入整个批次。
4. 外尺寸采用 BD 更方便
BA 更适合与折弯切线处的直线段配合。图纸给出两侧外尺寸并延伸到虚交点时,BD 的表达更直接。SOLIDWORKS 给出的两种展开关系可以写成:
Lflat = L1 + L2 + BA —— L1、L2 为切线段
Lflat = O1 + O2 - BD —— O1、O2 为外侧虚交点尺寸
在本文角度定义下,简单折弯的外侧退让量为:
OSSB = (R + T) × tan(A / 2)
相应的折弯扣除为:
BD = 2 × OSSB - BA
计算记录中要写清尺寸属于切线尺寸还是外侧虚交点尺寸,避免把两种长度放进同一公式。
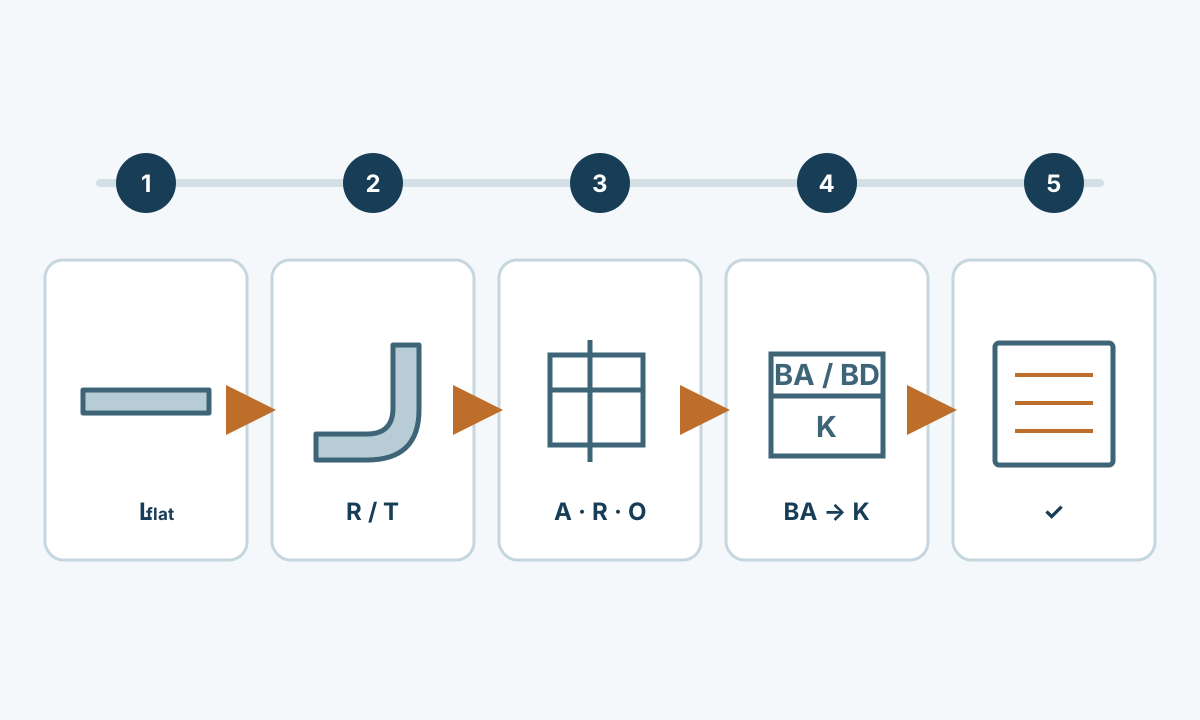
5. 用真实试片校准 K 因子
试片应来自计划生产的材料规格,并覆盖相同的厚度范围和轧制方向。使用目标折弯方式、冲头、V 槽和计划内弯半径成形。回弹完成后测量成品角度、内弯半径和两侧尺寸。
根据原始毛坯长度和成品外尺寸可以得到该工况下的有效 BD,再换算出 BA。A 使用弧度时,K 可反算为:
K = (BA / A - R) / T
建议用多件试片观察正常波动,并把最终值与材料、厚度、半径或模具、角度范围、设备/工艺和版本号一起保存。工艺条件发生明显变化时,应重新验证相关数据。
6. 一个 90° 计算例子
设 T = 1.5 mm、R = 1.5 mm、K = 0.40、A = 90°。
中性层半径为 1.5 + 0.40 × 1.5 = 2.1 mm,因此:
BA = π/2 × 2.1 = 3.299 mm
外侧退让量:
OSSB = (1.5 + 1.5) × tan(45°) = 3.000 mm
折弯扣除:
BD = 2 × 3.000 - 3.299 = 2.701 mm
若两个外侧虚交点尺寸分别为 40 mm 和 60 mm:
Lflat = 40 + 60 - 2.701 = 97.299 mm
这个结果适合作为几何初值。需要控制量产尺寸时,应根据实际试折结果校准 K 或直接建立实测折弯表。
7. 把验证结果做成折弯表
实用的折弯表应拆分真正影响展开长度的变量,例如材料及状态、厚度范围、成形方法、V 槽宽度、冲头或实际内弯半径、折弯角度、必要时的轧制方向,以及验证后的 K 或 BD。
为了减少表格行数而把很宽的板厚和半径范围合并为一个 K 值,会降低预测能力。CAD 或控制器支持实测折弯表时,可以直接保存经验证的数据。
折弯表还需要版本管理。更换模具、材料来源或折弯方式后,先验证受影响的区间,再决定原补偿值能否继续使用。
8. 展开图交接前检查
发布展开图前,逐项确认材料和板厚基准、成品内弯半径、折弯角定义、尺寸体系、模具与工艺、必要时的轧制方向,以及折弯数据版本。所有公式保持统一单位。
常见问题集中在几个环节:沿用其他工况的 K 因子、把开口角直接当作折弯角、混用外尺寸和切线尺寸、修改生产半径后没有重新生成展开图。