
Um desenvolvimento plano confiável começa com geometria e cotagem bem definidas. Bend allowance (BA), bend deduction (BD), outside setback (OSSB) e fator K representam relações diferentes. Quando ângulo, raio ou referência dimensional são misturados, o erro aparece diretamente no comprimento desenvolvido.
O fator K funciona melhor como parâmetro calibrado do processo. A equação fornece a estimativa inicial; uma amostra dobrada com chapa, prensa e ferramentas reais fornece o valor que deve alimentar CAD ou a tabela de dobras.
1. Defina as grandezas antes do cálculo
| Símbolo | Significado | Aplicação |
|---|---|---|
| T | Espessura da chapa | Use a espessura real ou a base especificada no projeto. |
| R | Raio interno final | Mantenha separado do raio do punção salvo validação do processo. |
| A | Ângulo percorrido pelo material | Neste texto, plano = 0° e dobra de canto reto usa A = 90°. |
| K | Relação t/T da linha neutra | Localiza a linha neutra através da espessura. |
| BA | Comprimento do arco na linha neutra | Soma-se aos trechos retos medidos até a tangência. |
| OSSB | Recuo externo até o vértice virtual | Relaciona dimensões externas à região da dobra. |
| BD | Dedução de dobra | Subtrai-se da soma das dimensões externas. |
Role a tabela para ver todas as colunas →
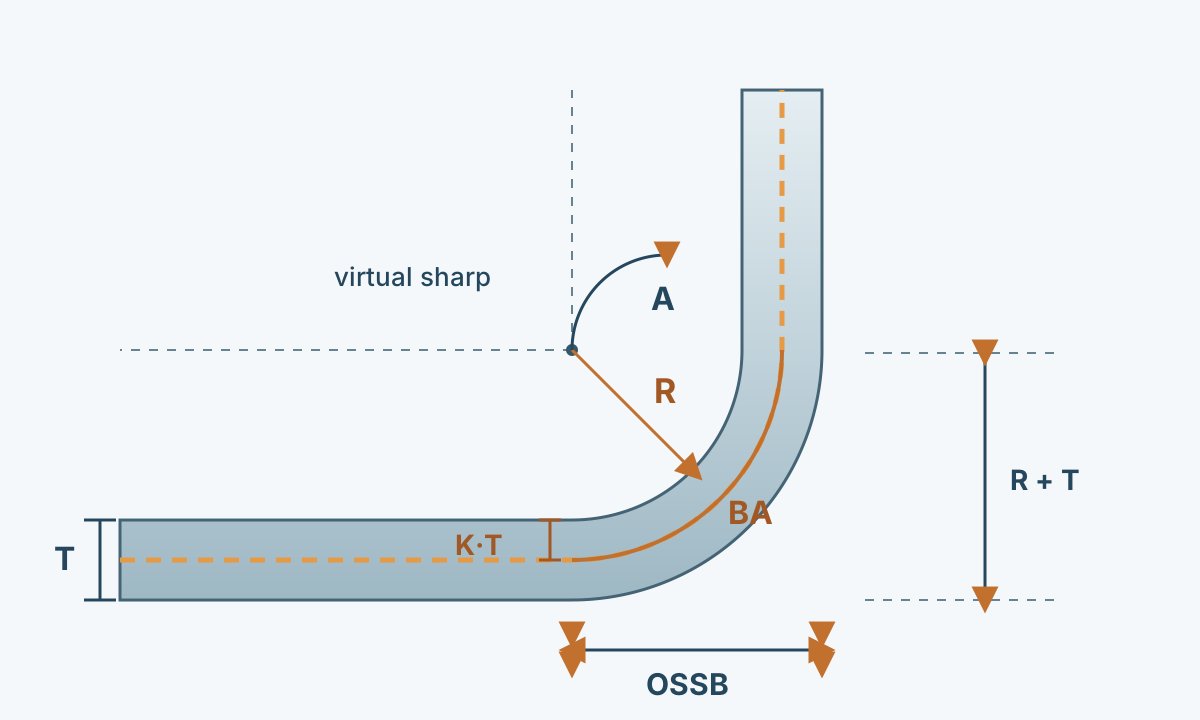
2. Fixe a convenção do ângulo
Nas fórmulas a seguir, A é o ângulo efetivamente percorrido pela chapa. A condição plana vale 0° e uma dobra em canto reto usa A = 90°. Alguns desenhos e sistemas CAD mostram o ângulo aberto ou incluído; converta essa indicação antes do cálculo.
Essa definição deve constar na tabela de dobras e na documentação de processo. Em ângulos agudos ou obtusos, uma interpretação diferente pode gerar erro significativo mesmo com um K bem calibrado.
3. Calcule BA com o fator K
SOLIDWORKS define K como a distância da face interna à linha neutra dividida pela espessura. Com A em radianos:
BA = A × (R + K × T)
Com A em graus:
BA = π × (R + K × T) × A / 180
R + K × T é o raio da linha neutra no modelo linear. O método linear de desdobramento do Autodesk Inventor utiliza a mesma forma.
O K efetivo varia com material e condição, espessura, raio, direção de laminação, ferramentas, método de conformação e critério de medição. Registre o contexto em que cada valor foi obtido.
4. Use BD com dimensões externas
BA combina naturalmente com comprimentos até os pontos de tangência. BD é prático para abas cotadas externamente até o vértice virtual:
Lflat = L1 + L2 + BA
Lflat = O1 + O2 - BD
Para uma dobra simples com a convenção acima:
OSSB = (R + T) × tan(A / 2)
BD = 2 × OSSB - BA
Identifique o sistema de cotas no cálculo. Dimensão de tangência e dimensão externa ao vértice virtual não podem ser trocadas sem conversão.
5. Calibre K com uma dobra real
Prepare a amostra com a mesma especificação de material, faixa de espessura e orientação planejadas. Use o processo, punção, abertura V e raio alvo de produção. Depois da recuperação elástica, meça ângulo, raio interno e abas.
A partir do comprimento original e das dimensões finais, determine a BD efetiva e derive BA. Com A em radianos:
K = (BA / A - R) / T
Repita o teste para observar a variação normal. Armazene o resultado com material, espessura, ferramenta/raio, faixa angular, máquina/processo e revisão. Mudanças relevantes exigem nova confirmação.
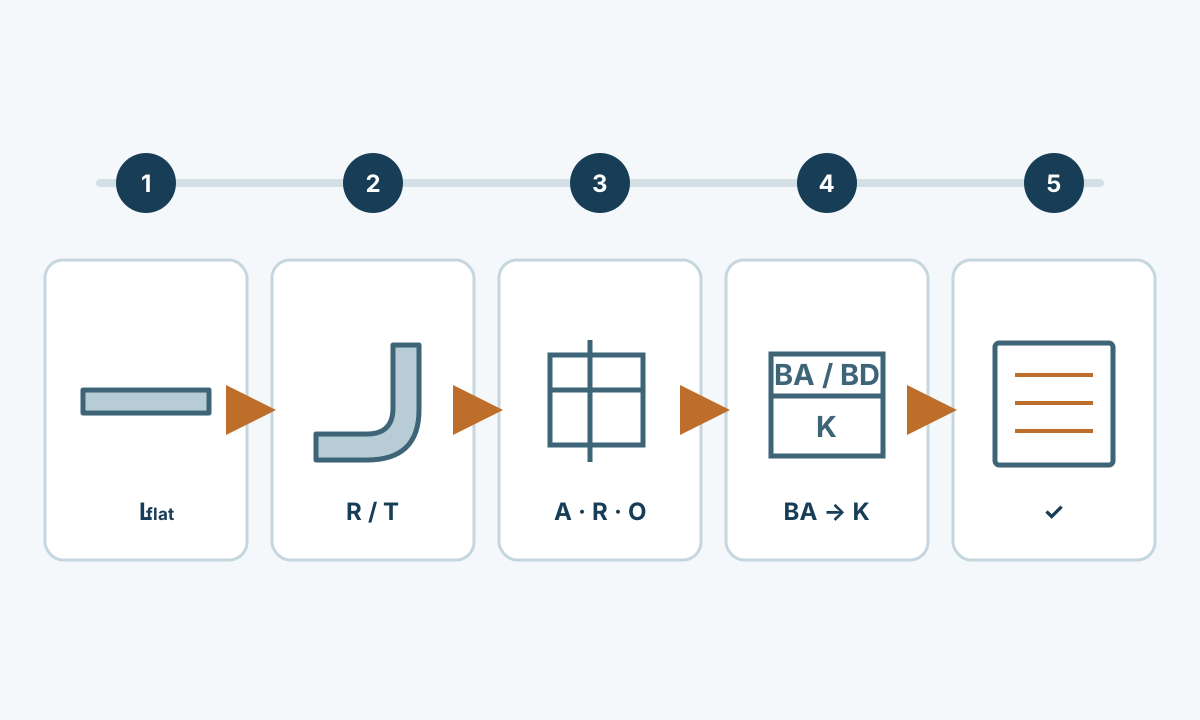
6. Exemplo de dobra a 90°
Considere T = 1,5 mm, R = 1,5 mm, K = 0,40 e A = 90°.
Raio da linha neutra: 1,5 + 0,40 × 1,5 = 2,1 mm.
BA = π/2 × 2,1 = 3,299 mm
OSSB = (1,5 + 1,5) × tan(45°) = 3,000 mm
BD = 2 × 3,000 - 3,299 = 2,701 mm
Para dimensões externas de 40 mm e 60 mm:
Lflat = 40 + 60 - 2,701 = 97,299 mm
Trate o valor como ponto de partida geométrico. Para controlar produção, compare com a peça real e ajuste os dados de desdobramento.
7. Monte tabelas de dobra para produção
As chaves úteis incluem material/condição, faixa de espessura, processo, abertura V, punção ou raio obtido, ângulo, direção de laminação quando relevante e K ou BD verificados.
Um K único em grande faixa de espessuras e raios reduz a capacidade de prever o comprimento. Quando o software aceita tabelas medidas, valores experimentais podem representar melhor o processo.
Use controle de revisão. Troca de ferramenta, origem de material ou método de dobra deve acionar a validação da região afetada.
8. Revise o desenvolvimento antes da liberação
Confirme material, espessura, raio final, convenção angular, sistema de cotas, ferramenta/processo, orientação quando necessária e revisão da tabela. Mantenha uma única unidade durante cada cálculo.
Falhas recorrentes incluem reutilizar K de outra condição, interpretar ângulo aberto como ângulo de dobra, misturar cotas externas e tangenciais e alterar o raio sem recalcular o plano.
Veja como escolher o raio de dobra e como dobrar chapa metálica para completar o processo.