
O raio de dobra deve partir do material real, espessura, orientação e processo. Um valor copiado de outra peça pode gerar trinca, uma geometria excessivamente aberta ou incompatibilidade com o punção e a matriz disponíveis.
Defina primeiro o raio interno final. Depois selecione o processo e o ferramental capazes de reproduzi-lo. Fichas técnicas podem usar expressões como raio mínimo, raio interno garantido e raio de punção recomendado; mantenha cada parâmetro no contexto indicado pelo produtor.
Sequência de seleção
| Fator | Efeito | Verificação |
|---|---|---|
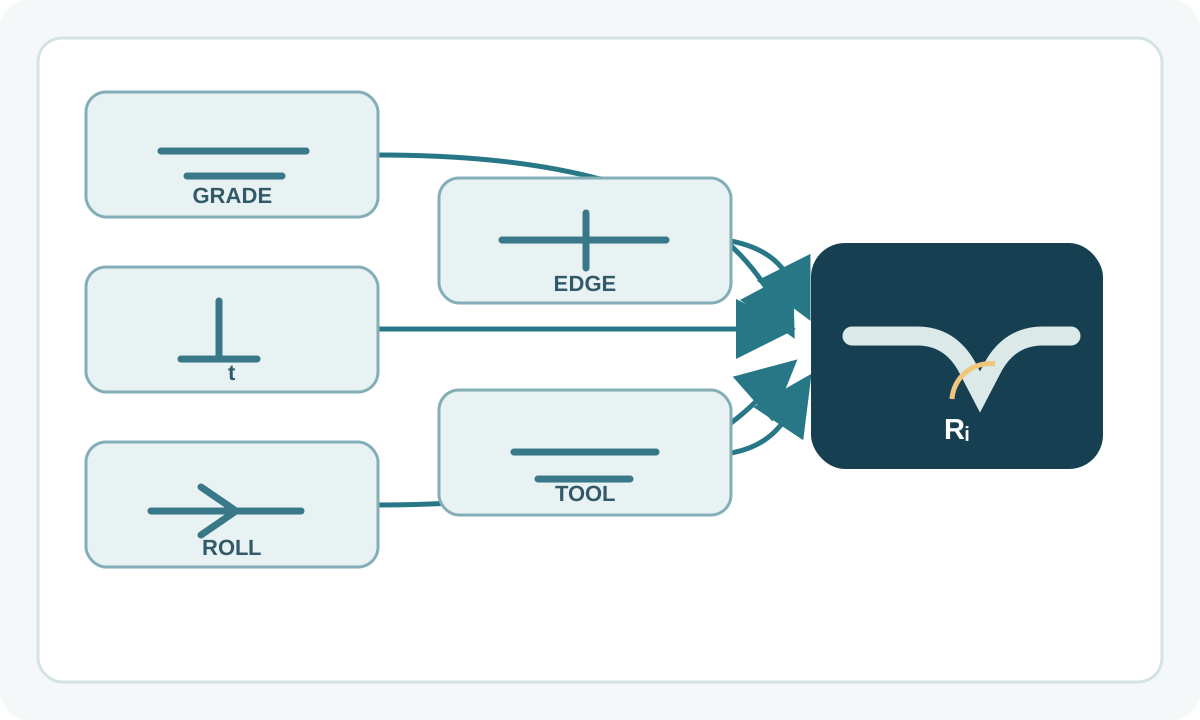
| Grau e condição | Resistência e ductilidade afetam trinca e retorno elástico | Grau, condição e dados de dobramento do produtor |
| Espessura | Raio menor em relação à espessura eleva a deformação externa | Espessura real ou faixa especificada |
| Direção de laminação | Chapas laminadas podem apresentar anisotropia | Linha de dobra em relação à laminação |
| Borda cortada | Rebarba, microtrinca e efeitos térmicos reduzem ductilidade local | Qualidade da borda junto à dobra |
| Processo e ferramenta | Contato, abertura V e punção alteram geometria e força | Raio do punção, V, capacidade e método |
Role a tabela para ver todas as colunas →
Material, condição e espessura
Não existe uma única relação raio/espessura adequada a todos os metais. Aço baixo carbono, aço de alta resistência, inox e ligas tratadas podem ter comportamentos distintos na mesma espessura nominal.
Use o grau e a condição exatos e consulte a recomendação do produtor. Um raio interno mínimo garantido deve ser aplicado dentro das condições publicadas. Um raio recomendado de punção continua sendo um parâmetro de ferramenta.
Raio final e raio do punção
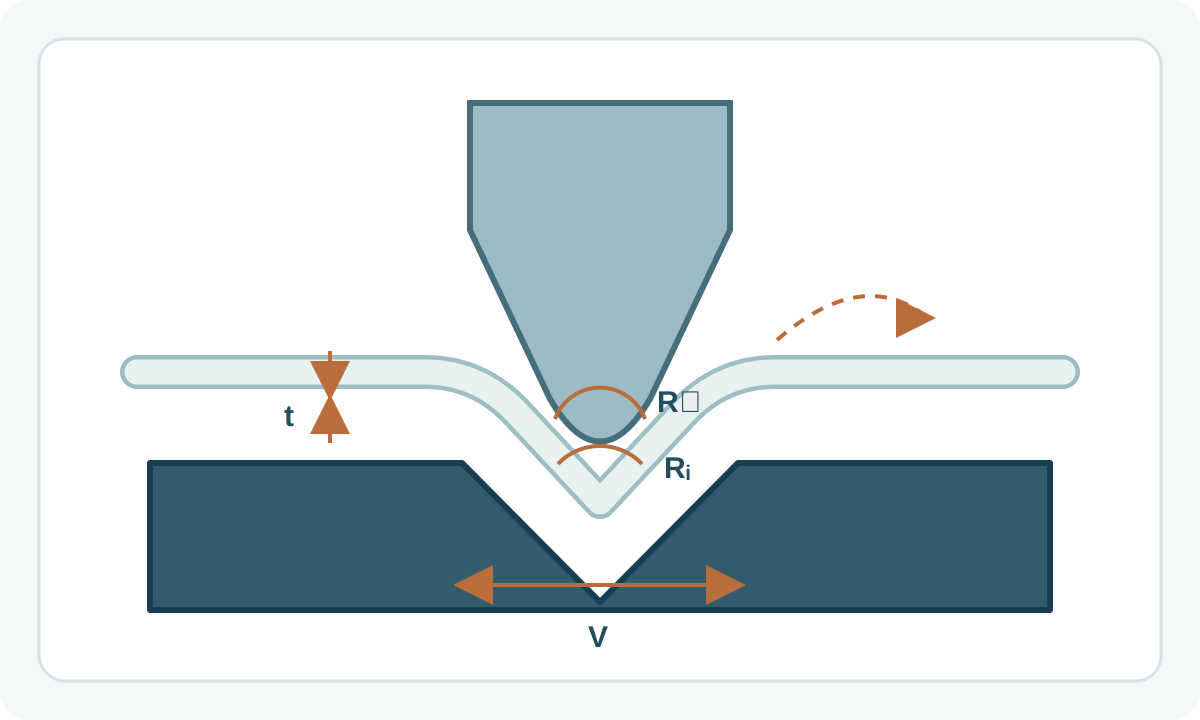
Raio do punção, raio interno da peça, raio mínimo do material e raio de mandril de ensaio representam grandezas diferentes.
Na dobra ao ar, a chapa se apoia nos ombros da matriz e a forma final depende de material, abertura V, punção e penetração. Outros métodos de dobra têm condições de contato diferentes.
Direção de laminação e borda
A laminação pode gerar diferenças de dobrabilidade por direção. Tabelas de fornecedores frequentemente separam a linha de dobra paralela e transversal à laminação. Aplique a recomendação do produto específico.
Rebarba, trinca, zona termicamente afetada e rugosidade na borda podem facilitar fissuras. Corte a laser, plasma, cisalhamento e puncionamento geram estados distintos; algumas chapas de alta resistência exigem preparação de borda ou raio maior conforme a ficha do produtor.
Ferramental, força e retorno elástico
Abertura V, raio do punção, resistência e espessura influenciam a força e a geometria. Uma matriz mais aberta tende a reduzir força e também altera flange mínima e raio obtido.
Use tabelas da prensa e do ferramental ou software validado para capacidade. Depois da descarga ocorre retorno elástico; a correção pode usar sobre-dobra, ferramenta adequada e ajuste medido na primeira peça.
Peça final e ensaio
Confira flange, acesso, furos próximos, planificação, revestimento, montagem, soldagem e eventual requisito de fadiga. Ao alterar o raio, recalcule o desenvolvimento e revise a posição de características críticas.
ISO 7438:2020 descreve um método de ensaio de dobramento para materiais metálicos. Ele avalia deformação sob condições de teste; a escolha de produção continua dependente do material, da borda, do processo e do desenho da peça.
Fluxo recomendado
- Identifique grau, condição e espessura.
- Consulte os dados de dobramento do produtor.
- Diferencie raio interno, raio do punção e condição de ensaio.
- Verifique direção e borda.
- Selecione ferramenta dentro da capacidade.
- Atualize o desenvolvimento plano.
- Valide a primeira peça e registre os valores.