
Радиус гибки выбирают по фактическому материалу, толщине, направлению и процессу. Значение из другой детали может привести к трещинам, лишнему увеличению радиуса или несовместимости с имеющимися пуансоном и матрицей.
Сначала задайте конечный внутренний радиус по чертежу. Затем подберите процесс и инструмент, которые устойчиво его обеспечивают. Минимальный радиус материала, рекомендуемый радиус пуансона и радиус испытательной оправки описывают разные параметры.
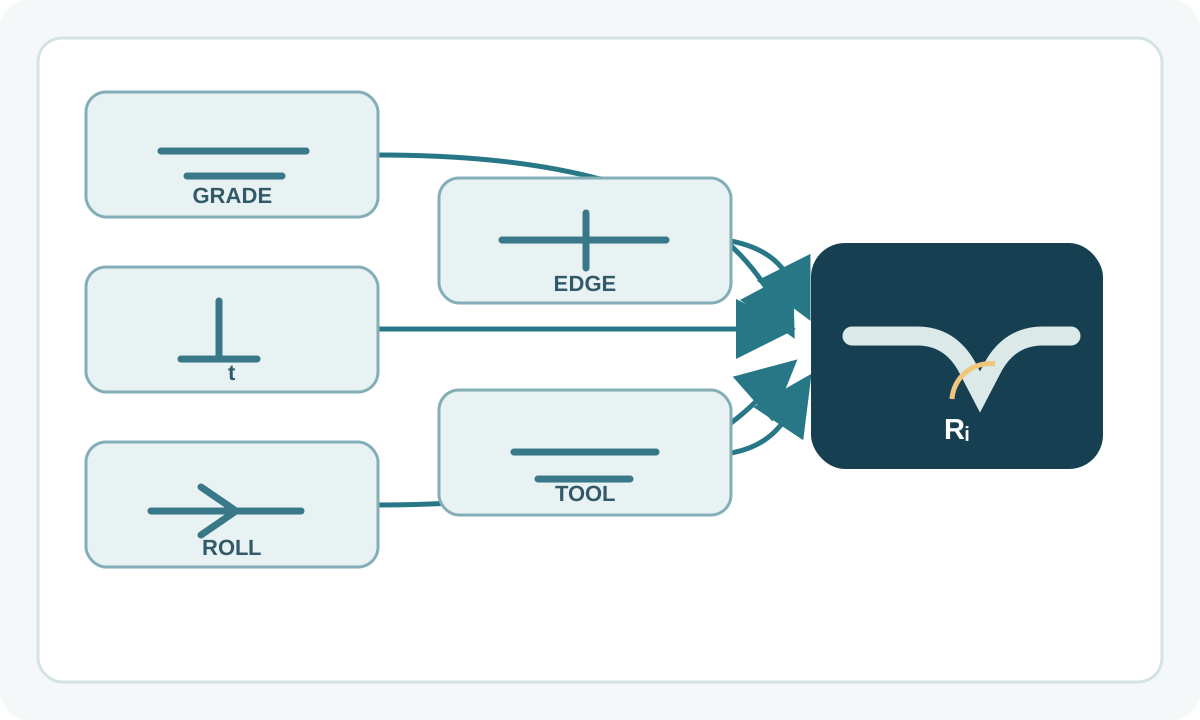
Последовательность выбора
| Фактор | Влияние | Проверка |
|---|---|---|
| Марка и состояние | Прочность и пластичность влияют на трещины и пружинение | Точная марка, состояние поставки и данные производителя |
| Толщина | Малый радиус относительно толщины увеличивает деформацию наружного волокна | Фактическая или заданная толщина |
| Направление прокатки | Прокат может иметь направленную гибкость | Линия гиба относительно направления прокатки |
| Кромка | Заусенец, трещины и термическое влияние могут снизить местную пластичность | Реальное состояние кромки у гиба |
| Метод и инструмент | Раскрытие V, пуансон и контактная схема меняют геометрию и усилие | Радиус пуансона, V, усилие и допустимая нагрузка |
Прокрутите таблицу, чтобы увидеть все столбцы →
Материал, состояние и толщина
Единого отношения радиус/толщина для всех листовых материалов нет. Низкоуглеродистые, высокопрочные и нержавеющие стали могут требовать разных радиусов при одинаковой номинальной толщине.
Используйте точную марку и состояние поставки, затем сверяйтесь с таблицей гибки производителя. Гарантированный минимальный внутренний радиус применим в опубликованных условиях. Рекомендуемый радиус пуансона остается параметром инструмента.
Внутренний радиус и радиус пуансона
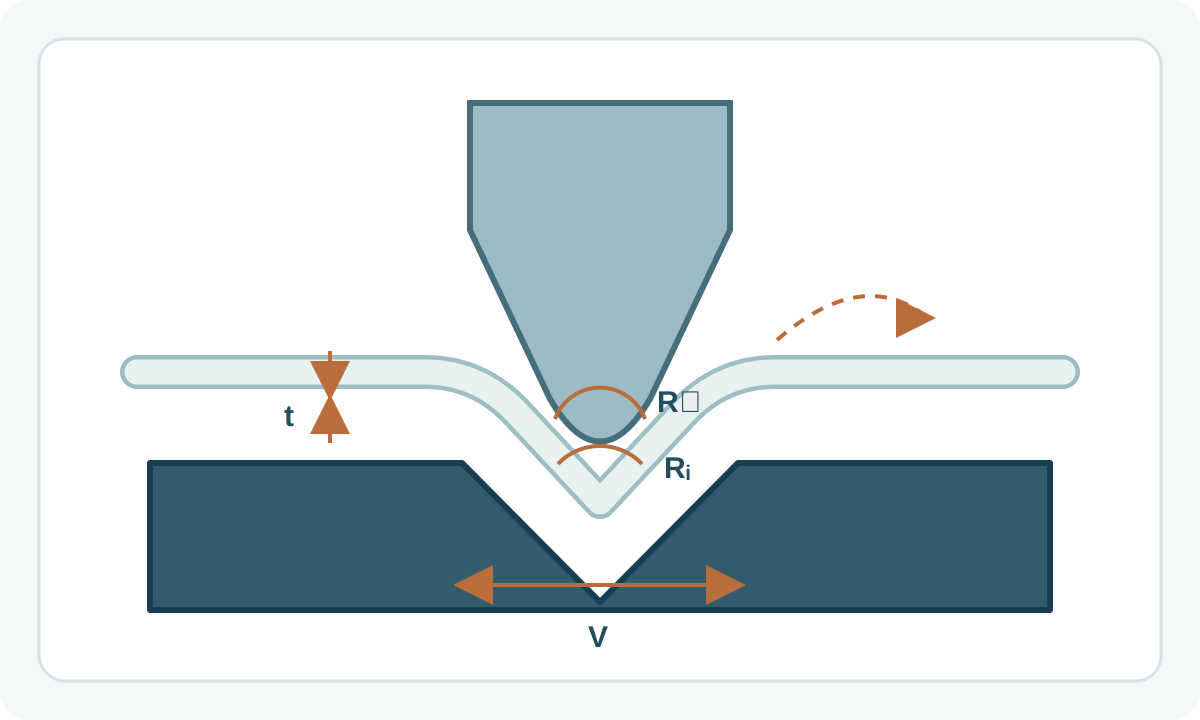
Радиус вершины пуансона, конечный внутренний радиус детали, минимальный радиус материала и радиус оправки при испытании имеют разные определения.
При воздушной гибке лист опирается на плечи матрицы; результат зависит от материала, раскрытия V, геометрии пуансона и хода. Для других способов контакты и соотношения меняются.
Направление прокатки и состояние кромки
Прокатная структура может давать разную гибкость по направлениям. В рекомендациях поставщиков часто отдельно указаны гибы параллельно и поперек прокатки. Применяйте данные конкретной марки и продукта.
Крупный заусенец, микротрещина, твердая зона термического влияния или грубая кромка могут инициировать повреждение. Лазер, плазма, ножницы и пробивка формируют разные кромки; критические детали следует подтверждать на фактическом маршруте резки.
Инструмент, усилие и пружинение
Раскрытие V, радиус пуансона, прочность и толщина влияют на усилие и форму. Более широкая V обычно снижает усилие, одновременно изменяя минимальную полку и получаемый радиус.
Проверяйте нагрузку по таблицам пресса и инструмента или валидированному ПО. После снятия нагрузки пружинение меняет угол; коррекция выполняется по измеренной первой детали, настройке инструмента и программе.
Чертеж и испытательный стандарт
Проверьте длину полки, доступ инструмента, близкие отверстия, развертку, покрытие, сборку, сварку и требования по усталости. При заметном изменении радиуса пересчитайте развертку.
ISO 7438:2020 устанавливает метод испытания металлических материалов на изгиб. Производственный радиус по-прежнему выбирают по реальной марке, толщине, направлению, кромке, инструменту и геометрии детали.
Практический порядок
- Подтвердите марку, состояние и толщину.
- Найдите рекомендации производителя по гибке.
- Разделите внутренний радиус, радиус пуансона и испытательное значение.
- Проверьте направление прокатки и кромку.
- Выберите инструмент в пределах допустимой нагрузки.
- Обновите развертку.
- Измерьте первую деталь и зафиксируйте проверенную настройку.