
折弯半径应从真实材料、厚度、方向和成形工艺出发确定。直接沿用另一项工作的数值,可能导致半径过紧、几何尺寸不合适,或与现有模具和设备能力冲突。
首先明确图纸需要的成品内弯半径,随后选择能够稳定实现该半径的工艺和模具。材料资料中还可能出现最小折弯半径、推荐冲头半径等术语,使用时要辨明各自定义。
折弯半径快速决策表
| 检查项 | 影响 | 需要确认 |
|---|---|---|
| 牌号和状态 | 强度、塑性与组织影响开裂和回弹 | 准确牌号、交货状态、热处理及供应商折弯数据 |
| 实际厚度 | 半径相对板厚越小,外表面应变通常越高 | 厚度范围和实际厚度,避免只按 Gauge 名称判断 |
| 轧制方向 | 轧制板材可能存在方向性 | 折弯线与轧制方向的关系,以及具体牌号建议 |
| 切边状态 | 毛刺、裂纹和热影响可能降低边缘塑性 | 弯曲区域附近的切边质量及供应商要求 |
| 成形方式 | 空气折弯、压底等方式的接触状态和半径形成机制不同 | V 口、冲头半径、压力、设备和模具额定能力 |
| 成品要求 | 半径会影响法兰、展开、涂层和装配 | 图纸半径、公差、折弯补偿及装配空间 |
在表格内横向滚动可查看所有列 →
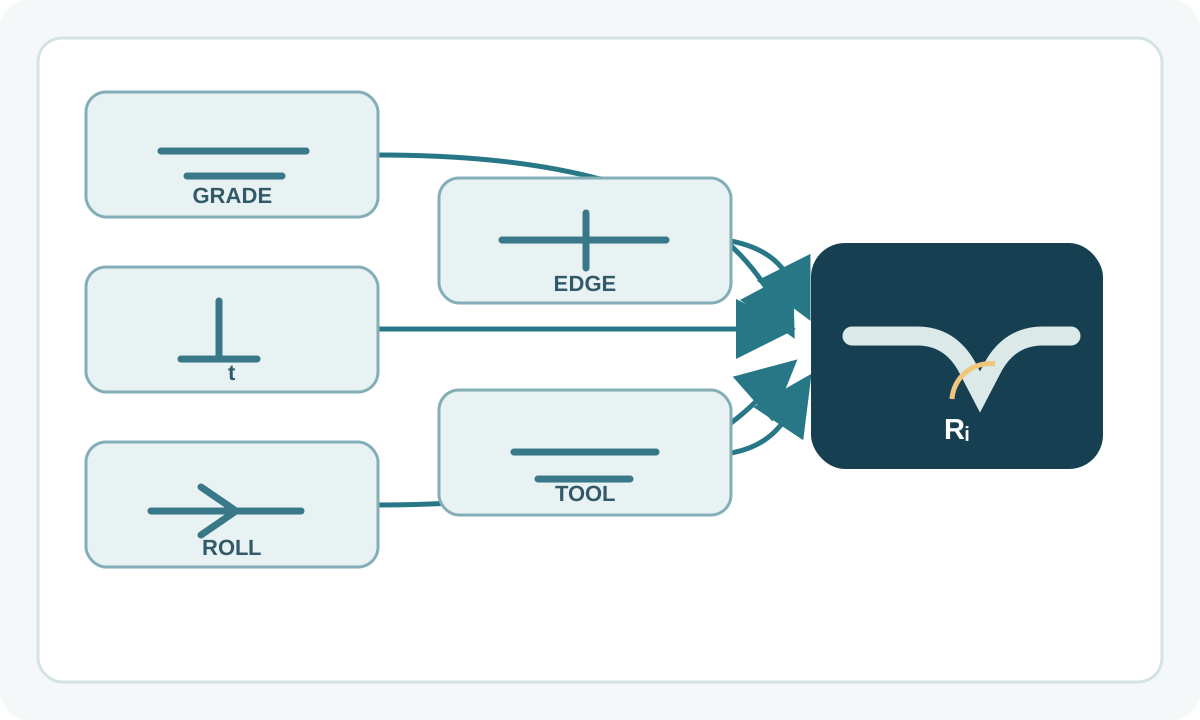
1. 从准确牌号、状态和厚度开始
不同钢种之间没有通用的半径/厚度比。低碳钢、高强钢、不锈钢以及经过热处理的合金,即使名义厚度一致,折弯能力也可能相差很大。
先确定牌号和交货状态,再查该产品对应厚度范围的生产商折弯建议。资料若给出保证的最小成品内半径,应按其适用条件使用;资料若给出推荐冲头半径,则按冲头参数理解。
板厚会直接影响弯曲区外侧应变。生产计算优先采用毫米或英寸的实际厚度,避免只用 Gauge 代替厚度数据。
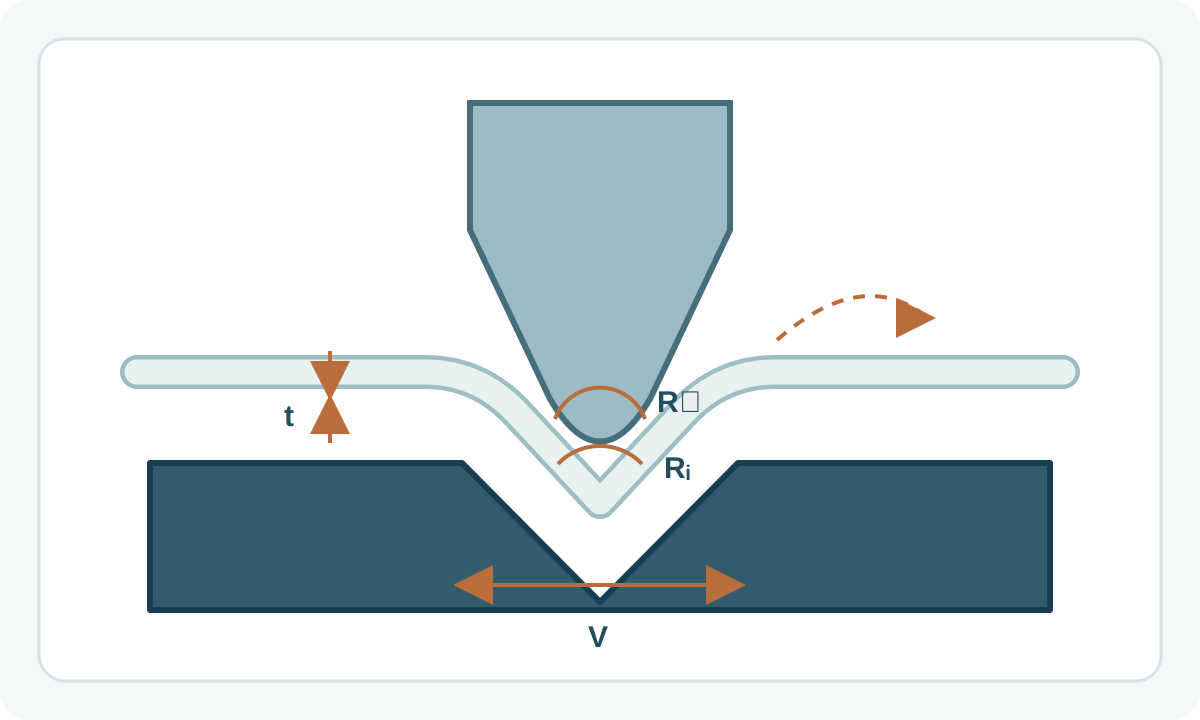
2. 区分成品内半径、冲头半径和试验半径
折弯资料中经常同时出现:
- 冲头尖端半径;
- 工件最终内弯半径;
- 材料资料规定的最小折弯半径;
- 弯曲试验使用的压头或芯轴半径。
某些工艺条件下这些数值可能接近,不能据此建立通用等式。
空气折弯中,板料支承在下模肩部,最终角度与半径受到材料响应、冲头几何、V 口和压入深度共同影响。压底工艺的接触条件不同,需要按相应模具与工艺数据验证。
3. 核对轧制方向
很多轧制板材存在方向性,允许半径可能随折弯线方向变化。
供应商资料常分别列出折弯线横向或平行于轧制方向的建议值。部分高强钢在横向折弯时表现更有利,这一规律需要限定到具体材料和资料表。
图纸若规定纹理、表面方向或材料方向,应在确定半径前纳入约束。
4. 把切边状态纳入折弯评估
弯曲区域靠近切边时,较大毛刺、局部裂纹、硬化热影响层或严重粗糙度都会增加边缘开裂风险。
激光、等离子、剪切和冲裁会形成不同边缘状态。部分钢厂针对特定高强钢和热切边规定打磨或放大折弯半径,执行时要遵守对应牌号和工艺的技术要求。
关键弯曲件宜用实际“切割+折弯”路线进行验证,使试样边缘状态与量产一致。
5. 让半径与成形方式和模具匹配
空气折弯中的 V 口、冲头半径、材料强度和板厚都会影响压力、角度和最终半径。V 口加宽通常可降低所需压力,同时会改变几何关系与最小法兰要求。
模具选型需要同时检查:
- 冲头过尖可能增加表面开裂或局部减薄风险;
- 冲头过大可能无法形成图纸要求的小内半径;
- V 口过窄会提高载荷和接触压力;
- 设备与模具的额定载荷会限制可行方案。
压力计算应优先采用折弯机和模具厂家提供的力表或经过验证的软件。
6. 计入回弹
卸载后材料产生弹性恢复,角度会变化,表观半径也可能出现轻微变化。随着材料强度提高,或模具开口相对板厚增大,回弹通常更明显。
量产中常通过过弯、模具选择、首件测量修正,或经过验证的材料/模具数据库补偿。补偿量必须结合实际设置确定。
7. 检查图纸与后续工序
半径最终服务于成品功能,还要核对:
- 法兰长度和模具通道;
- 邻近孔、槽、翻边和压筋;
- 展开图采用的折弯补偿或折弯扣除;
- 镀层、涂层或抛光面的损伤风险;
- 焊接配合和装配间隙;
- 涉及循环载荷时的疲劳要求;
- 相邻折弯的外观连续性。
内半径发生明显变化时,应重新计算展开长度,并复核孔位与法兰尺寸。
8. 正确理解弯曲试验标准
ISO 7438:2020 规定了金属材料弯曲试验的方法,用于评价试样在规定条件下承受塑性变形的能力。
量产零件仍需结合真实牌号、厚度、轧制方向、切边、模具、零件几何和产品规范确定折弯半径。
实用工作流程
- 确认材料牌号、状态与厚度范围。
- 查生产商对应产品的折弯性能表。
- 识别资料中的数值究竟指成品内半径、冲头半径还是试验条件。
- 核对折弯线与轧制方向。
- 按实际切割方式检查边缘质量和准备要求。
- 在设备与模具额定范围内选择冲头和 V 口。
- 用目标半径和经过验证的折弯补偿计算展开。
- 首件成形并测量,确认后再固化量产参数。
实用结论
可靠的折弯半径来自材料能力与工艺设置的共同验证。以生产商针对牌号的折弯数据为起点,清楚定义成品内半径,再结合方向、切边、模具、回弹和展开尺寸完成首件确认。
更完整的工艺选择见如何折弯钣金 ;材料厚度选择可参考如何选择钢板厚度 。