
Büküm yarıçapı gerçek malzeme, kalınlık, yön ve şekillendirme yöntemine göre seçilir. Başka bir parçadan alınan değer çatlama, gereğinden geniş geometri veya mevcut kalıpla uyumsuzluk yaratabilir.
Önce çizimde istenen nihai iç yarıçapı tanımlayın. Ardından bu yarıçapı tekrarlanabilir biçimde sağlayan takım ve yöntemi seçin. Malzeme tablolarındaki minimum iç yarıçap, önerilen zımba yarıçapı ve test yarıçapı aynı anlamı taşımaz.
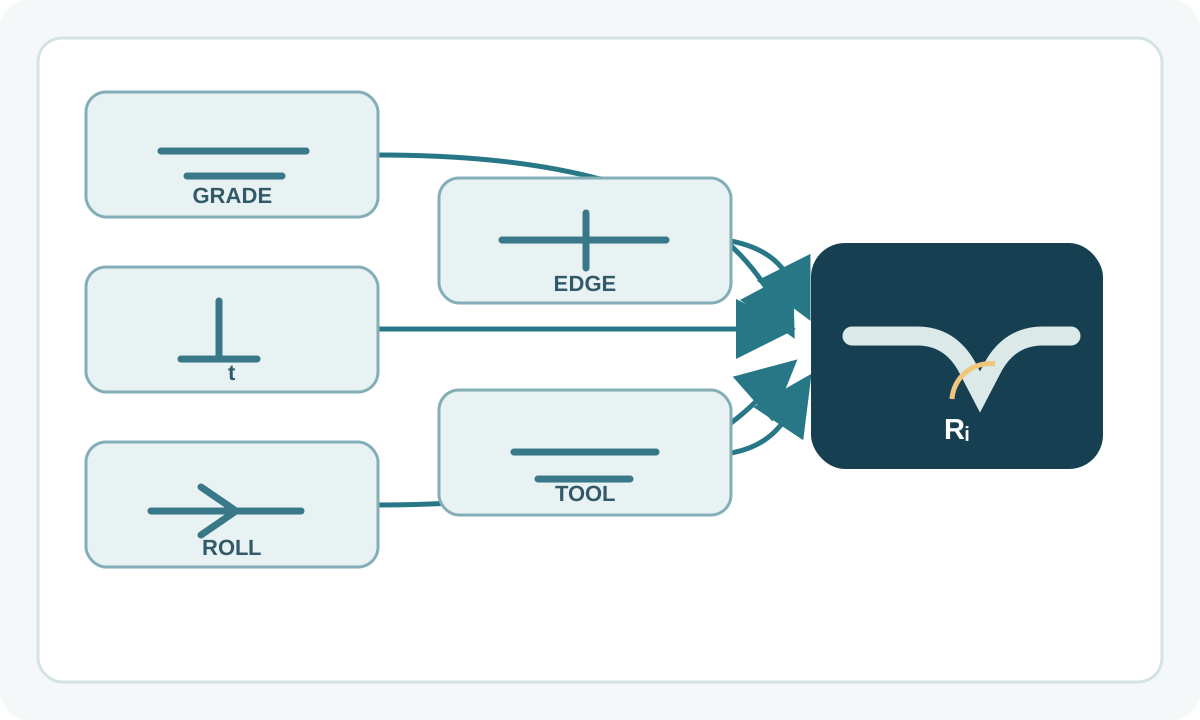
Seçim sırası
| Etken | Etkisi | Kontrol |
|---|---|---|
| Kalite ve durum | Dayanım ve süneklik çatlama ile geri esnemeyi etkiler | Tam kalite, teslim durumu ve üretici büküm verisi |
| Kalınlık | Kalınlığa göre daha küçük yarıçap dış lif gerinimini artırır | Gerçek veya belirtilen kalınlık aralığı |
| Hadde yönü | Haddelenmiş sac yön bağımlılığı gösterebilir | Büküm çizgisinin hadde yönüne göre konumu |
| Kesim kenarı | Çapak, çatlak ve ısıl etkiler kenar sünekliğini düşürebilir | Büküme yakın kenarın gerçek durumu |
| Yöntem ve takım | V açıklığı, zımba ve temas koşulu geometriyi değiştirir | Zımba yarıçapı, V, kuvvet ve kapasite |
Tüm sütunlar için tabloyu kaydırın →
Malzeme, durum ve kalınlık
Tüm saclar için geçerli tek bir yarıçap/kalınlık oranı yoktur. Düşük karbonlu, yüksek dayanımlı ve paslanmaz çelikler aynı nominal kalınlıkta farklı bükülebilirlik gösterebilir.
Tam kalite ve teslim durumunu belirleyin, sonra üreticinin o kalınlık için yayımladığı büküm tablosunu kullanın. Garanti edilen minimum iç yarıçap yalnızca yayımlanan koşullarda geçerlidir. Önerilen zımba yarıçapını takım parametresi olarak koruyun.
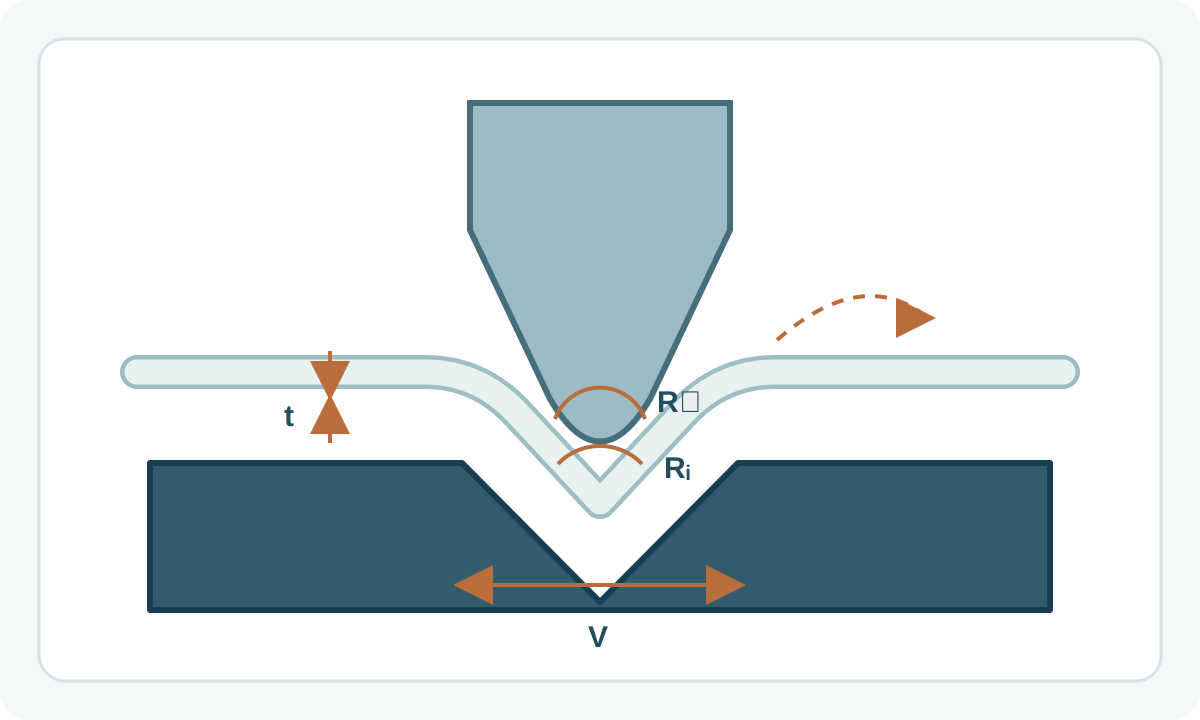
İç yarıçap ile zımba yarıçapını ayırın
Parçanın nihai iç yarıçapı, zımba ucu yarıçapı, malzeme minimum yarıçapı ve test mandreli yarıçapı farklı tanımlardır.
Havada bükmede sac kalıp omuzlarında desteklenir; malzeme tepkisi, V açıklığı, zımba geometrisi ve ilerleme birlikte sonuç üretir. Tabanlama gibi yöntemler farklı temas koşullarına sahiptir.
Hadde yönü ve kenar
Hadde yapısı bükülebilirliği yön bağımlı hale getirebilir. Üretici tabloları genellikle hadde yönüne paralel ve enine bükümleri ayrı değerlendirir. Kullanılan kalite için yayımlanan yön tavsiyesini izleyin.
Büyük çapak, mikroçatlak, sert ısı tesiri bölgesi veya kaba kenar büküm sırasında çatlak başlatabilir. Lazer, plazma, makas ve zımba kesimleri farklı kenar koşulları oluşturur; kritik parçada gerçek üretim kenarıyla doğrulama yapın.
Takım, kuvvet ve geri esneme
V açıklığı, zımba yarıçapı, dayanım ve kalınlık kuvvet ile geometrinin ana girdileridir. Daha geniş V genellikle kuvveti azaltır ve aynı zamanda minimum flanş ile elde edilen yarıçapı değiştirir.
Kapasite için pres ve takım üreticisinin tablolarını veya doğrulanmış yazılımı kullanın. Yük kalkınca geri esneme açıyı değiştirir; ölçülmüş ilk parça düzeltmesi, aşırı bükme veya uygun takım seçimiyle telafi edilir.
Çizim ve test standardı
Flanş uzunluğu, takım erişimi, yakın delikler, açınım, kaplama, montaj, kaynak ve yorulma gereksinimlerini kontrol edin. Yarıçap değişirse açınımı yeniden hesaplayın.
ISO 7438:2020 metalik malzemeler için bükme deney yöntemini tanımlar. Üretim yarıçapı seçimi ise gerçek kalite, kalınlık, yön, kenar, takım ve parça geometrisine dayanır.
Uygulama sırası
- Kalite, durum ve kalınlığı doğrulayın.
- Üreticinin büküm tablosunu okuyun.
- İç yarıçap, zımba yarıçapı ve test değerini ayırın.
- Hadde yönünü ve kesim kenarını kontrol edin.
- Pres ve takım kapasitesi içinde takım seçin.
- Açınımı hedef yarıçapla güncelleyin.
- İlk parçayı ölçerek ayarı doğrulayın.