
El radio de plegado se define a partir del material real, su espesor, la orientación y el proceso. Copiar el valor de otro trabajo puede llevar a fisuras, geometría innecesariamente abierta o incompatibilidad con el punzón y la matriz disponibles.
Conviene especificar primero el radio interior final y después seleccionar el proceso que lo produzca con repetibilidad. Las fichas de material pueden indicar radio mínimo, radio interior garantizado o radio de punzón recomendado; cada término debe conservar su significado.
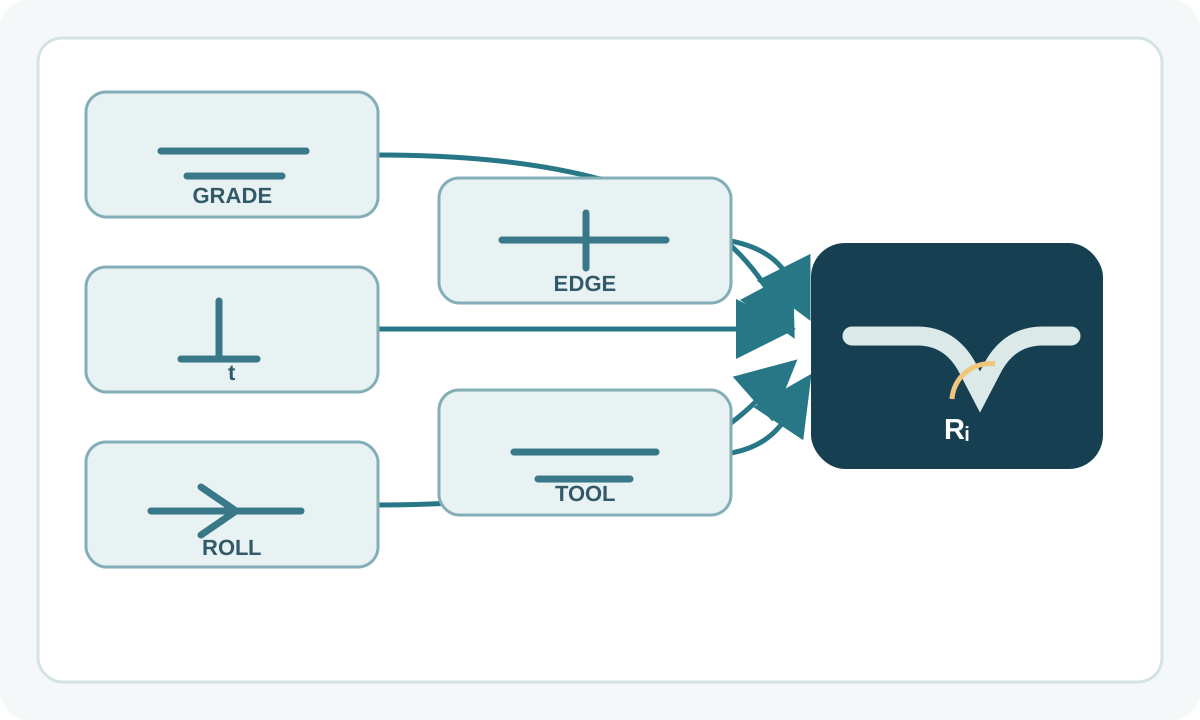
Secuencia de decisión
| Variable | Efecto | Comprobación |
|---|---|---|
| Grado y estado | Resistencia y ductilidad controlan fisuración y recuperación elástica | Grado exacto, estado de suministro y datos del productor |
| Espesor | Un radio más pequeño respecto al espesor aumenta la deformación exterior | Espesor real o rango especificado |
| Dirección de laminación | La chapa puede presentar anisotropía | Línea de pliegue respecto a la laminación |
| Borde cortado | Rebaba, grietas o zona térmica pueden reducir ductilidad local | Calidad del borde próximo al pliegue |
| Proceso y herramientas | Plegado al aire, apoyo, punzón y V cambian la geometría | Radio de punzón, abertura V, fuerza y límites del equipo |
Deslice la tabla para ver todas las columnas →
Material, estado y espesor
No existe una relación radio/espesor válida para todos los metales. Aceros bajos en carbono, aceros de alta resistencia, inoxidables y aleaciones tratadas térmicamente pueden requerir radios distintos con el mismo espesor nominal.
Use el grado y estado exactos y consulte la recomendación de plegado del productor para ese producto. Si la tabla publica un radio interior mínimo garantizado, respete sus condiciones. Si publica radio de punzón, manténgalo como parámetro de herramienta.
Radio final y radio de punzón
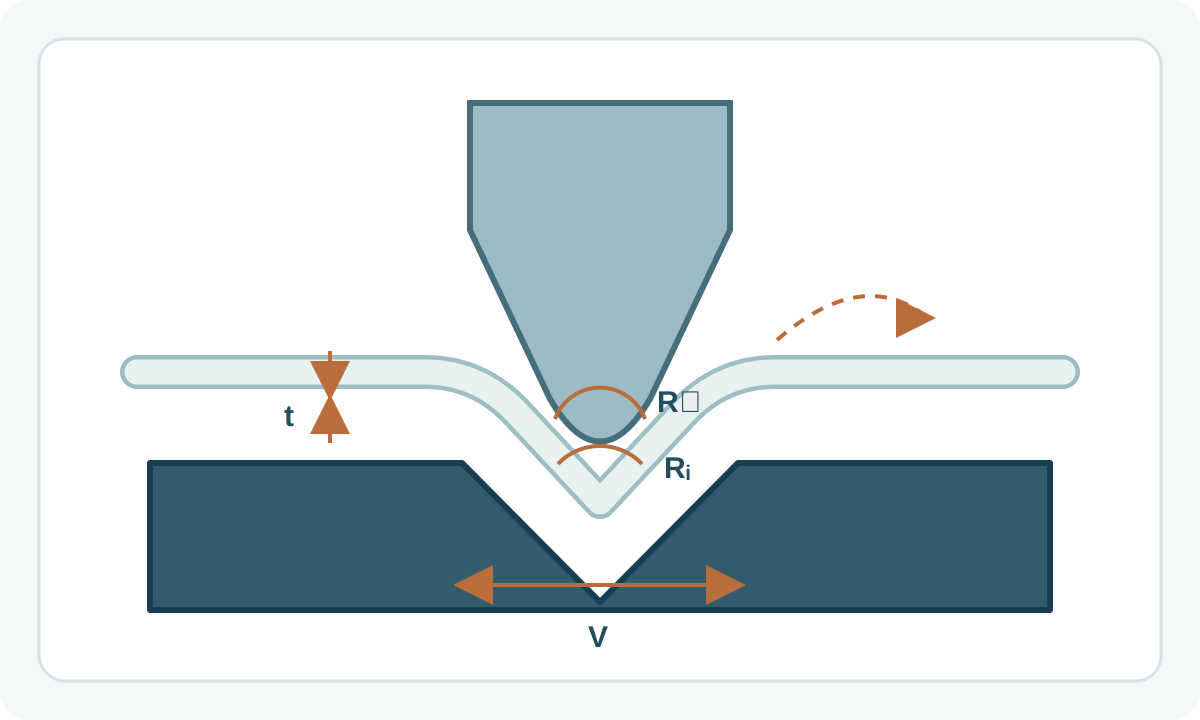
El radio del punzón, el radio interior de la pieza, el radio mínimo del material y el radio de un mandril de ensayo describen magnitudes diferentes.
En plegado al aire, la chapa apoya sobre los hombros de la matriz y la forma depende de material, abertura V, punzón y penetración. En otros modos de plegado cambian los contactos y la relación entre herramienta y pieza.
Dirección de laminación
La estructura laminada puede producir diferencias según la orientación del pliegue. Las recomendaciones del proveedor suelen separar pliegues paralelos y transversales a la laminación. Algunos aceros de alta resistencia admiten radios menores en una dirección determinada; aplique siempre la tabla del grado concreto.
Estado del borde
Una rebaba grande, una microgrieta, una zona afectada térmicamente endurecida o una rugosidad severa puede favorecer fisuras cuando el borde participa en el pliegue.
Láser, plasma, cizalla y punzonado generan bordes diferentes. Ciertos productores exigen rectificado o radios mayores para productos específicos. La validación de una pieza crítica debe reproducir el corte que se usará en producción.
Herramienta, fuerza y recuperación elástica
Abertura V, radio del punzón, resistencia y espesor influyen en fuerza, ángulo y radio. Una V mayor suele reducir fuerza y modifica a la vez la geometría y la pestaña mínima.
Compruebe la capacidad con las tablas del fabricante de prensa y utillaje. Después del plegado, la recuperación elástica cambia el ángulo; se compensa con sobreplegado, ajuste de herramienta o corrección de primera pieza validada.
Plano y operaciones posteriores
Revise longitud de pestaña, acceso de herramienta, agujeros próximos, desarrollo plano, recubrimiento, montaje, soldadura y requisitos de fatiga. Un cambio de radio modifica el desarrollo y puede desplazar características respecto a los datums del plano.
ISO 7438:2020 define un método de ensayo de doblado para materiales metálicos. Sirve como contexto de aptitud de deformación bajo condiciones de ensayo; la selección de producción requiere los datos reales de material y proceso.
Flujo recomendado
- Identifique grado, estado y espesor.
- Consulte la tabla de plegado del productor.
- Aclare si el dato es radio interior, radio de punzón o condición de ensayo.
- Verifique dirección de laminación y borde.
- Seleccione punzón y matriz dentro de los límites del equipo.
- Actualice el desarrollo plano.
- Valide la primera pieza y registre el ajuste.
Para el proceso completo, consulte la guía de plegado de chapa.