
Doğru açınım boyu için büküm geometrisi ve ölçülendirme yöntemi baştan tanımlanmalıdır. Bend allowance (BA), bend deduction (BD), outside setback (OSSB) ve K faktörü farklı ilişkileri ifade eder. Açı, yarıçap veya ölçü referansı karıştığında hata doğrudan açınım boyuna taşınır.
K faktörünü üretim prosesine ait kalibre edilmiş bir veri olarak kullanmak daha güvenlidir. Formül ilk tahmini verir; gerçek sac ve takım ile yapılan numune büküm, CAD veya büküm tablosunda kullanılacak değeri doğrular.
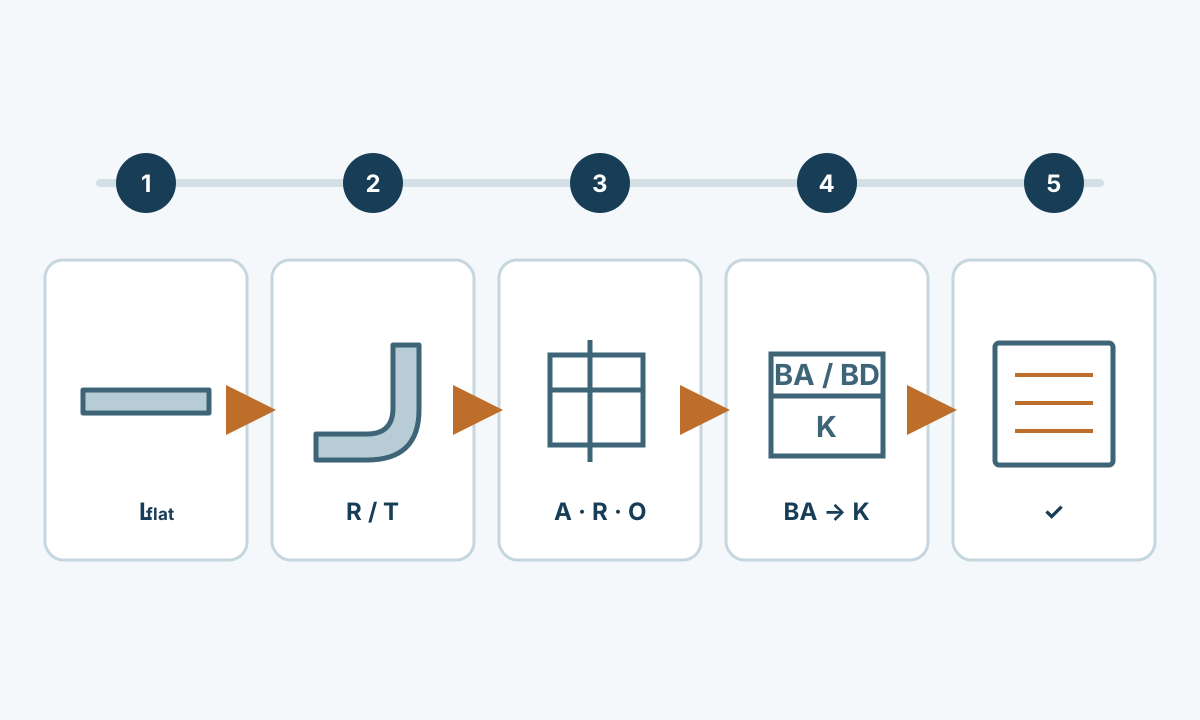
1. Hesaptan önce değişkenleri tanımlayın
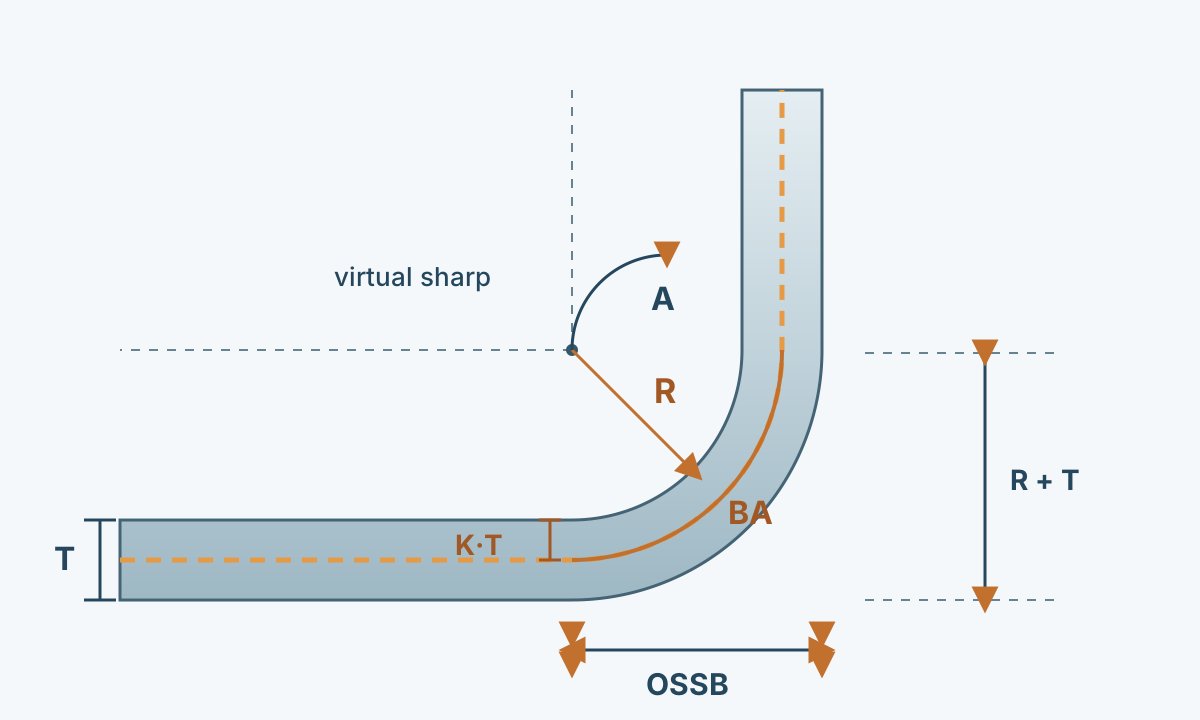
| Sembol | Anlam | Kullanım |
|---|---|---|
| T | Sac kalınlığı | Gerçek veya iş için tanımlanmış kalınlık esasını kullanın. |
| R | Nihai iç büküm yarıçapı | Proses doğrulanmadıkça zımba ucu yarıçapıyla eşitlemeyin. |
| A | Malzemenin bükülürken süpürdüğü açı | Bu yazıda düz sac 0°, dik köşe A = 90° kabul edilir. |
| K | Nötr eksen t/T oranı | Nötr eksenin kalınlık içindeki yerini tanımlar. |
| BA | Nötr eksen boyunca yay uzunluğu | Teğetlere kadar olan düz boylara eklenir. |
| OSSB | Sanal kesişime dış geri çekilme | Dış flanş ölçülerini büküm bölgesine bağlar. |
| BD | Büküm düşümü | Sanal kesişime kadar iki dış ölçünün toplamından çıkarılır. |
Tüm sütunlar için tabloyu kaydırın →
2. Açı tanımını sabitleyin
Aşağıdaki denklemlerde A, sacın bükülürken döndüğü açıdır. Düz durum 0°, 90° köşe için A = 90° kabul edilir. Bazı çizimler ve CAD sistemleri açık veya iç açıyı gösterir; hesaptan önce bu değer dönüştürülmelidir.
Özellikle dar ve geniş açılarda tanım farkı büyür. Büküm tablosunda açı konvansiyonunu yazmak tasarım, programlama ve kontrolde aynı verinin kullanılmasını sağlar.
3. K faktörüyle BA hesaplayın
SOLIDWORKS, K değerini iç yüzeyden nötr eksene olan mesafenin sac kalınlığına oranı olarak tanımlar. A radyan ise:
BA = A × (R + K × T)
A derece ise:
BA = π × (R + K × T) × A / 180
R + K × T, doğrusal açınım modelindeki nötr eksen yarıçapıdır. Autodesk Inventor doğrusal K-factor yönteminde aynı temel formu kullanır.
Üretimde kullanılan etkin K; malzeme ve kondisyon, kalınlık, yarıçap, hadde yönü, takım, şekillendirme yöntemi ve ölçüm yöntemine göre değişebilir. Her değer kendi proses koşullarıyla saklanmalıdır.
4. Dış ölçülerde BD kullanın
BA, teğet noktalarına kadar ölçülen düz boylarla uygundur. Flanşlar sanal dış kesişime göre ölçülmüşse BD daha pratiktir:
Lflat = L1 + L2 + BA
Lflat = O1 + O2 - BD
Buradaki açı tanımıyla basit bir büküm için:
OSSB = (R + T) × tan(A / 2)
BD = 2 × OSSB - BA
Hesap kaydında ölçünün teğet boy mu, dış sanal kesişim boyu mu olduğu açıkça belirtilmelidir.
5. K faktörünü gerçek numuneyle kalibre edin
Üretimde kullanılacak malzeme şartnamesi, kalınlık aralığı ve hadde yönüne uygun numune hazırlayın. Hedef proses, zımba, V açıklığı ve yarıçapla bükün. Yaylanma sonrasında açı, iç yarıçap ve flanş ölçülerini ölçün.
Başlangıç blank boyu ve son dış ölçülerden etkin BD, ardından BA bulunabilir. A radyan iken:
K = (BA / A - R) / T
Normal saçılmayı görmek için birden fazla numune kullanın. Sonucu malzeme, kalınlık, takım/yarıçap, açı aralığı, makine/proses ve revizyonla birlikte kaydedin. Önemli proses değişikliklerinde yeniden doğrulayın.
6. 90° büküm örneği
T = 1,5 mm, R = 1,5 mm, K = 0,40, A = 90° olsun.
Nötr eksen yarıçapı 1,5 + 0,40 × 1,5 = 2,1 mm.
BA = π/2 × 2,1 = 3,299 mm
OSSB = (1,5 + 1,5) × tan(45°) = 3,000 mm
BD = 2 × 3,000 - 3,299 = 2,701 mm
Dış flanş ölçüleri 40 mm ve 60 mm ise:
Lflat = 40 + 60 - 2,701 = 97,299 mm
Bu değer geometrik başlangıç noktasıdır. Seri üretim hassasiyeti için gerçek büküm sonucu ile karşılaştırın ve gerekirse K değerini güncelleyin.
7. Üretim büküm tablolarını oluşturun
Tabloda malzeme/kondisyon, kalınlık aralığı, proses, V açıklığı, zımba veya gerçekleşen iç yarıçap, açı, gerekli durumlarda hadde yönü ve doğrulanmış K ya da BD gibi değişkenleri ayırın.
Geniş bir kalınlık ve yarıçap aralığında tek K kullanmak tabloyu kısaltır ancak tahmin kalitesini düşürebilir. Yazılım ölçülmüş büküm tablolarını destekliyorsa deneysel veriyi doğrudan saklamak uygun olabilir.
Revizyon takibi yapın. Takım, malzeme kaynağı veya büküm yöntemi değiştiğinde etkilenen tablo bölgesini yeniden kontrol edin.
8. Açınımı yayımlamadan önce kontrol edin
Malzeme, kalınlık, nihai yarıçap, açı tanımı, ölçülendirme sistemi, takım/proses, gerekiyorsa hadde yönü ve büküm verisi revizyonunu doğrulayın. Tüm denklemlerde aynı birimi kullanın.
Sık hatalar; başka bir prosesten K almak, açık açıyı büküm açısı olarak okumak, dış ve teğet ölçüleri karıştırmak veya üretim yarıçapı değiştiği halde açınımı yenilememektir.
Yarıçap seçimi için sac büküm yarıçapı rehberine , genel proses için sac nasıl bükülür rehberine bakın.