
Un desarrollo plano fiable exige definir primero la geometría del pliegue y el sistema de cotas. La tolerancia de plegado (BA), la deducción (BD), el retroceso exterior (OSSB) y el factor K describen relaciones distintas. Mezclar ángulos, radios o referencias dimensionales introduce errores acumulativos en la pieza desplegada.
El factor K funciona mejor como dato de proceso calibrado. La fórmula aporta un valor inicial; una probeta fabricada con material y utillaje reales permite ajustar el valor que después utilizará CAD o la tabla de plegado.
1. Defina las magnitudes antes de calcular
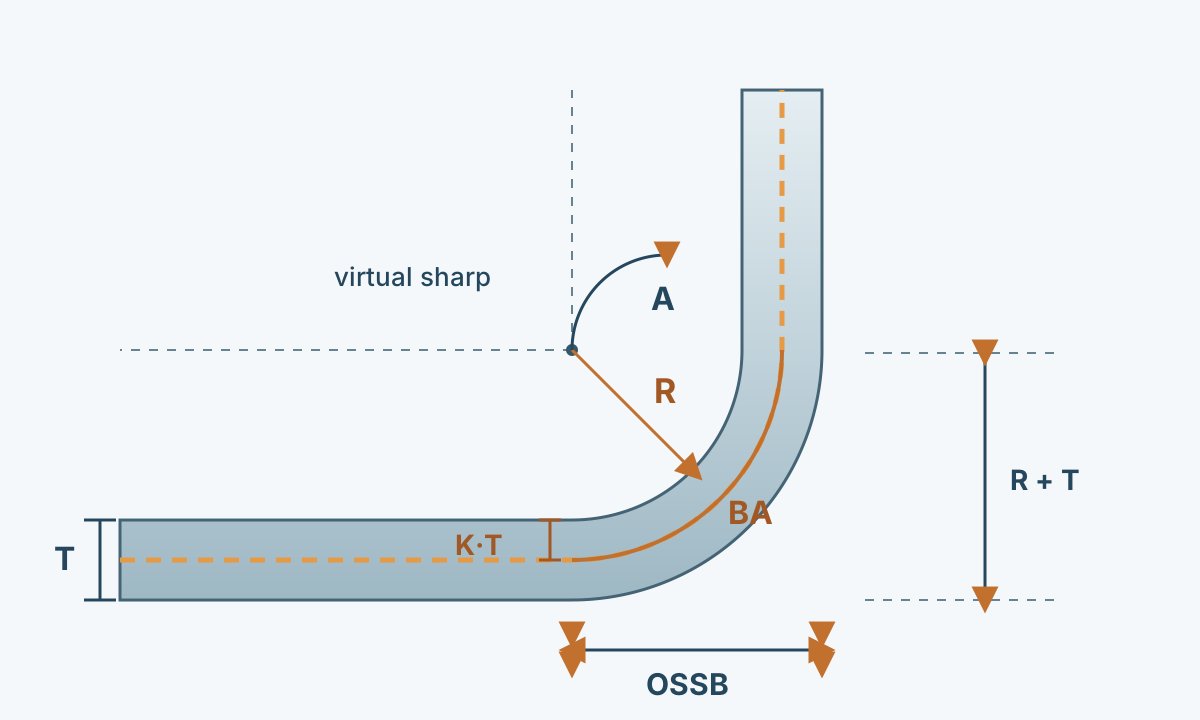
| Símbolo | Significado | Uso |
|---|---|---|
| T | Espesor de chapa | Use el espesor real o la base especificada para el trabajo. |
| R | Radio interior final | No lo confunda con el radio de punzón salvo que el proceso validado los relacione. |
| A | Ángulo recorrido por el material | Aquí una chapa plana es 0° y un pliegue recto usa A = 90°. |
| K | Relación t/T del eje neutro | Ubica el eje neutro dentro del espesor. |
| BA | Longitud de arco sobre el eje neutro | Se suma a longitudes medidas hasta tangencias. |
| OSSB | Retroceso exterior hasta el vértice virtual | Relaciona cotas exteriores con la zona curvada. |
| BD | Deducción de plegado | Se resta de las dos cotas exteriores al vértice virtual. |
Deslice la tabla para ver todas las columnas →
2. Fije la convención angular
En estas fórmulas, A es el ángulo que recorre la chapa al doblarse. La condición plana corresponde a 0°; una esquina de 90° utiliza A = 90°. Algunos planos y programas muestran el ángulo incluido o abierto, que debe convertirse antes del cálculo.
La diferencia se vuelve crítica en pliegues agudos u obtusos. Conviene registrar la convención en la tabla de pliegues y en la documentación de proceso para que diseño, programación e inspección interpreten el mismo valor.
3. Calcule BA con el factor K
SOLIDWORKS define K como la distancia desde la cara interior hasta el eje neutro dividida por T. Con A en radianes:
BA = A × (R + K × T)
Con A en grados:
BA = π × (R + K × T) × A / 180
R + K × T representa el radio del eje neutro en este modelo lineal. Autodesk Inventor emplea la misma forma básica en su método lineal de desplegado.
El K efectivo puede cambiar con grado y estado, espesor, radio, dirección de laminación, utillaje, método de conformado y criterio de medición. Por eso debe quedar ligado al proceso que lo generó.
4. Use BD cuando las cotas sean exteriores
BA encaja con longitudes rectas hasta las tangencias. BD resulta práctico cuando las pestañas están cotadas por el exterior hasta el vértice virtual:
Lflat = L1 + L2 + BA
Lflat = O1 + O2 - BD
Para un pliegue simple con la convención angular anterior:
OSSB = (R + T) × tan(A / 2)
BD = 2 × OSSB - BA
Documente si cada longitud es tangencial o exterior. Dos números idénticos en el plano pueden representar referencias geométricas diferentes.
5. Calibre K con una probeta real
Prepare la probeta con la especificación de material, intervalo de espesor y orientación previstos. Utilice el mismo método de plegado, punzón, abertura de matriz y radio objetivo. Tras la recuperación elástica, mida ángulo, radio y pestañas.
Con la longitud inicial y las cotas finales puede obtener la BD efectiva y derivar BA. Con A en radianes:
K = (BA / A - R) / T
Repita el ensayo para observar dispersión normal. Registre material, espesor, herramienta/radio, intervalo angular, máquina, proceso y revisión. Los cambios relevantes en esas variables justifican una nueva validación.
6. Ejemplo de un pliegue de 90°
Suponga T = 1,5 mm, R = 1,5 mm, K = 0,40 y A = 90°.
Radio del eje neutro: 1,5 + 0,40 × 1,5 = 2,1 mm.
BA = π/2 × 2,1 = 3,299 mm
OSSB = (1,5 + 1,5) × tan(45°) = 3,000 mm
BD = 2 × 3,000 - 3,299 = 2,701 mm
Para pestañas exteriores de 40 mm y 60 mm:
Lflat = 40 + 60 - 2,701 = 97,299 mm
El resultado es un punto de partida geométrico. La repetibilidad dimensional requiere comprobar el pliegue real y sustituir el K supuesto por datos calibrados cuando sea necesario.
7. Construya tablas de plegado de producción
Separe las variables que modifican el desarrollo: material/estado, rango de espesor, método de conformado, abertura V, punzón o radio interior obtenido, ángulo, dirección de laminación cuando influya y K o BD verificados.
Un único K para rangos muy amplios simplifica la tabla, pero reduce precisión. Si CAD o el control de máquina admite tablas medidas, guarde directamente los valores verificados cuando representen mejor el proceso.
Controle las revisiones. Un cambio de herramienta, proveedor de material o método de plegado debe activar la comprobación de la zona afectada de la tabla.
8. Compruebe el desarrollo antes de liberarlo
Verifique material, espesor, radio final, convención angular, sistema de cotas, utillaje, proceso, orientación cuando proceda y revisión de los datos de plegado. Mantenga unidades coherentes.
Los errores frecuentes provienen de reutilizar K de otro proceso, interpretar un ángulo abierto como ángulo de plegado, mezclar cotas exteriores y tangenciales, o cambiar el radio sin regenerar el desarrollo.
Consulte cómo elegir el radio de plegado y la guía de plegado de chapa para completar la definición del proceso.