
يتطلب طول الفرد الدقيق تعريف هندسة الثني ونظام الأبعاد قبل إجراء الحساب. يصف كل من بدل الثني BA وخصم الثني BD والتراجع الخارجي OSSB ومعامل K علاقة مختلفة. خلط تعريف الزاوية أو نصف القطر أو مرجع القياس ينقل الخطأ مباشرة إلى النموذج المفرود.
أفضل استخدام لمعامل K يكون كبيان معاير للعملية. تعطي المعادلة قيمة أولية، ثم تُستخدم عينة من المادة والأداة الفعليتين لتعديل القيمة التي تدخل إلى CAD أو جدول الثني.
1. عرّف المتغيرات قبل الحساب
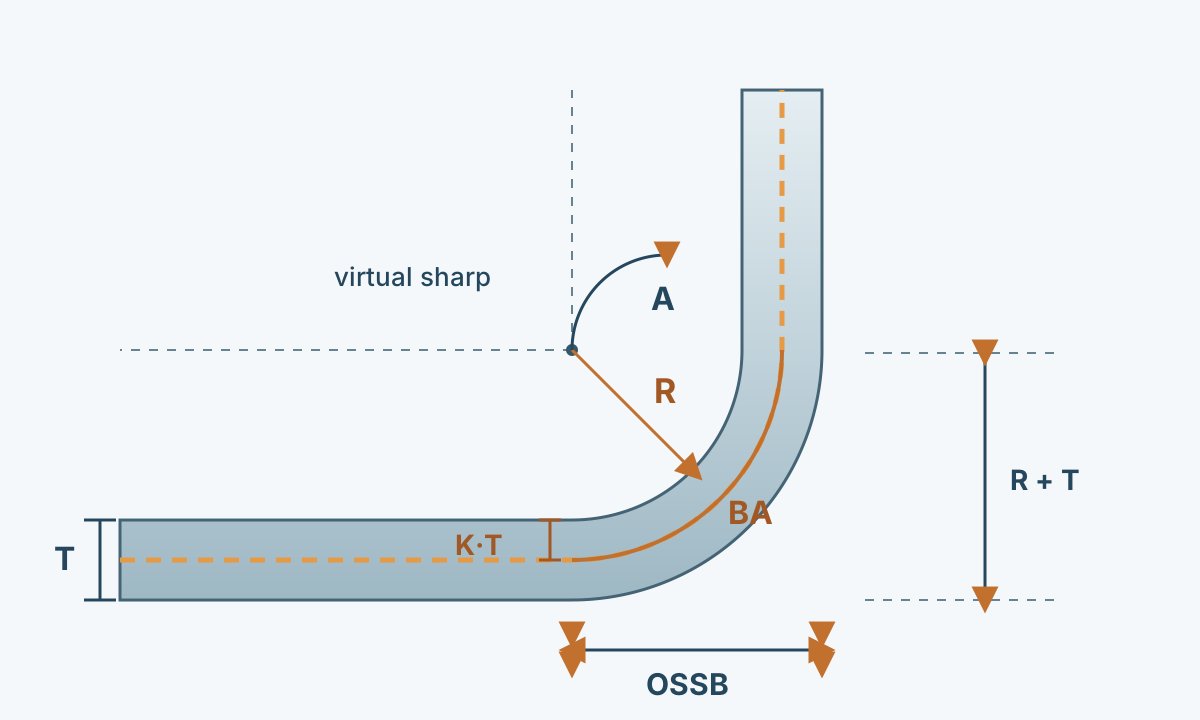
| الرمز | المعنى | الاستخدام |
|---|---|---|
| T | سماكة الصفيحة | استخدم السماكة الفعلية أو الأساس المحدد للمشروع. |
| R | نصف القطر الداخلي النهائي | افصله عن نصف قطر سن الأداة ما لم تثبت العملية العلاقة بينهما. |
| A | زاوية دوران المادة أثناء الثني | في هذه المقالة، الحالة المسطحة 0° والثني القائم A = 90°. |
| K | نسبة موضع المحور المتعادل t/T | تحدد موقع المحور المتعادل داخل السماكة. |
| BA | طول القوس على المحور المتعادل | يضاف إلى الأطوال المستقيمة حتى نقاط التماس. |
| OSSB | التراجع الخارجي حتى الرأس الافتراضي | يربط الأبعاد الخارجية بمنطقة الثني. |
| BD | خصم الثني | يطرح من مجموع بعدي الجناحين الخارجيين. |
مرّر داخل الجدول لرؤية جميع الأعمدة ←
2. ثبّت تعريف الزاوية
في المعادلات التالية، A هي الزاوية التي تدور خلالها الصفيحة أثناء الثني. الصفيحة المسطحة تساوي 0°، والركن القائم يستخدم A = 90°. بعض الرسومات وبرامج CAD تعرض زاوية الفتح أو الزاوية المحصورة؛ يجب تحويلها قبل إدخالها في الحساب.
يظهر أثر الاختلاف بوضوح في الزوايا الحادة والمنفرجة. تسجيل تعريف الزاوية في جدول الثني وتعليمات العملية يمنع اختلاف تفسير القيمة بين التصميم والبرمجة والفحص.
3. احسب BA باستخدام معامل K
يعرف SOLIDWORKS معامل K بأنه المسافة من الوجه الداخلي إلى المحور المتعادل مقسومة على T. عندما تكون A بالراديان:
BA = A × (R + K × T)
وعندما تكون A بالدرجات:
BA = π × (R + K × T) × A / 180
يمثل R + K × T نصف قطر المحور المتعادل في نموذج الفرد الخطي. يستخدم Autodesk Inventor العلاقة الأساسية نفسها في طريقة K-factor الخطية.
قد تتغير قيمة K الفعالة مع نوع المادة وحالتها والسماكة ونصف القطر واتجاه الدرفلة والأداة وطريقة التشكيل وطريقة القياس. لذلك يجب حفظ القيمة مع شروط العملية التي أنتجتها.
4. استخدم BD مع أبعاد الجناحين الخارجية
يتوافق BA مع الأطوال حتى نقاط التماس. أما BD فيناسب الأبعاد الخارجية الممتدة إلى الرأس الافتراضي:
Lflat = L1 + L2 + BA
Lflat = O1 + O2 - BD
للثني البسيط وبنفس تعريف الزاوية:
OSSB = (R + T) × tan(A / 2)
BD = 2 × OSSB - BA
يجب توضيح نوع كل بعد في سجل الحساب حتى لا تختلط أبعاد التماس بأبعاد الرأس الافتراضي.
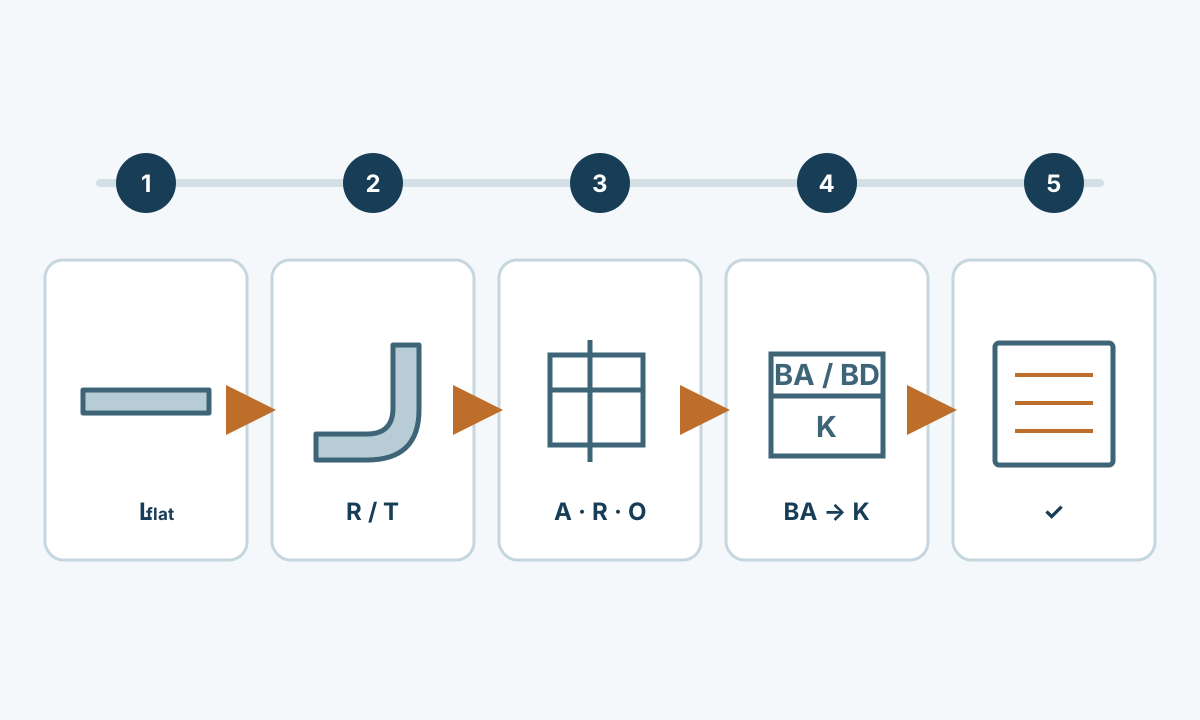
5. عاير معامل K بعينة فعلية
استخدم عينة من مواصفة المادة ونطاق السماكة واتجاه الدرفلة المقرر للإنتاج. شكّلها بطريقة الثني نفسها وبالأداة وفتحة القالب ونصف القطر المستهدف. بعد الارتداد المرن، قس الزاوية ونصف القطر الداخلي وأبعاد الجناحين.
من طول الخام والأبعاد النهائية يمكن استخراج BD الفعلي ثم BA. عندما تكون A بالراديان:
K = (BA / A - R) / T
استخدم عدة عينات لرؤية التشتت الطبيعي. احفظ النتيجة مع المادة والسماكة والأداة/نصف القطر ونطاق الزوايا والآلة/العملية ورقم المراجعة. أي تغيير جوهري في هذه العوامل يستحق إعادة التحقق.
6. مثال لثنية 90°
افترض T = 1.5 mm وR = 1.5 mm وK = 0.40 وA = 90°.
نصف قطر المحور المتعادل يساوي 1.5 + 0.40 × 1.5 = 2.1 mm.
BA = π/2 × 2.1 = 3.299 mm
OSSB = (1.5 + 1.5) × tan(45°) = 3.000 mm
BD = 2 × 3.000 - 3.299 = 2.701 mm
إذا كان البعدان الخارجيان 40 mm و60 mm:
Lflat = 40 + 60 - 2.701 = 97.299 mm
هذه قيمة هندسية أولية. الدقة الإنتاجية تتطلب مقارنة النتيجة بالثنية الفعلية وتحديث بيانات الفرد عند الحاجة.
7. أنشئ جداول ثني للإنتاج
افصل المتغيرات المؤثرة فعلياً في طول الفرد: المادة/الحالة، نطاق السماكة، طريقة التشكيل، فتحة V، الأداة أو نصف القطر الداخلي المتحقق، الزاوية، اتجاه الدرفلة عند تأثيره، وقيمة K أو BD المعتمدة.
استخدام قيمة K واحدة لنطاق كبير من السماكات والأنصاف يقلل دقة التنبؤ. عندما يدعم CAD أو جهاز التحكم جدولاً مبنياً على القياس، قد تكون القيم التجريبية تمثيلاً أفضل للعملية.
طبّق إدارة مراجعات واضحة. تغيير الأداة أو مصدر المادة أو طريقة الثني يستدعي فحص الجزء المتأثر من الجدول.
8. راجع النموذج المفرود قبل الإصدار
تحقق من المادة والسماكة ونصف القطر النهائي وتعريف الزاوية ونظام الأبعاد والأداة/العملية واتجاه الدرفلة عند الحاجة ومراجعة بيانات الثني. استخدم وحدات متسقة.
تتكرر الأخطاء عند نقل K من إعداد آخر، أو قراءة زاوية الفتح كزاوية ثني، أو خلط الأبعاد الخارجية بأبعاد التماس، أو تغيير نصف القطر الإنتاجي من دون إعادة توليد الفرد.
راجع اختيار نصف قطر ثني الصفائح ودليل ثني الصفائح لاستكمال تعريف العملية.