
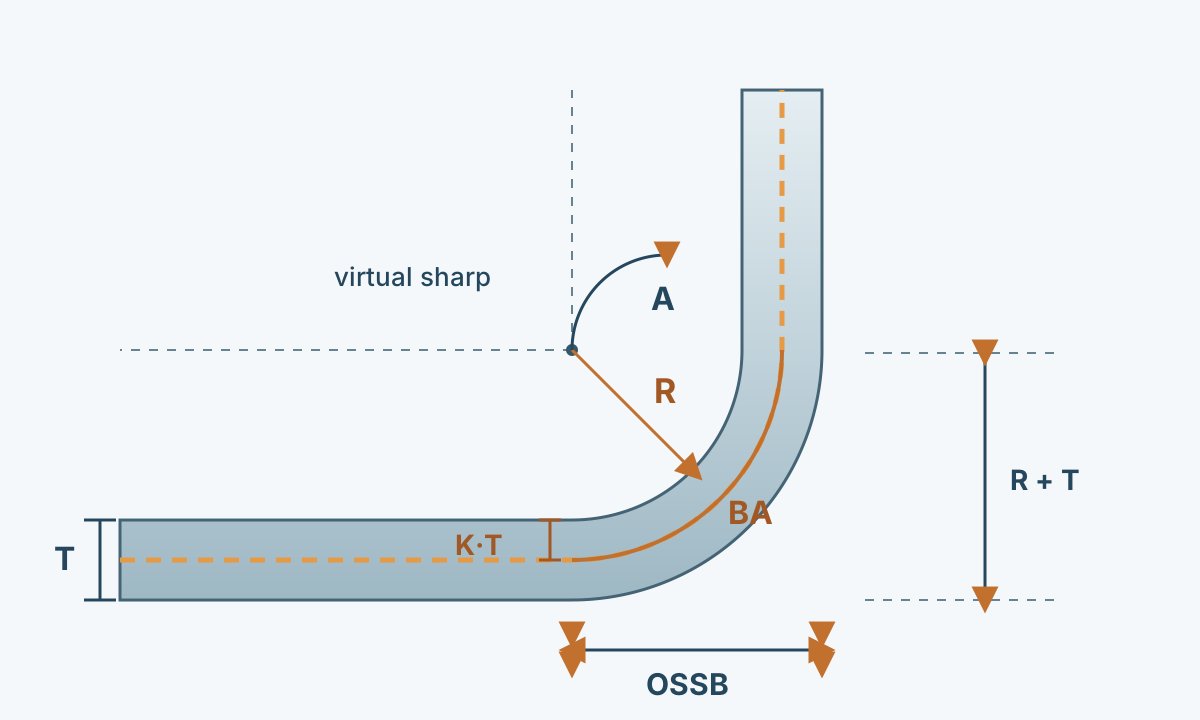
Точный раскрой начинается с однозначно заданной геометрии гиба и схемы размеров. Bend allowance (BA), bend deduction (BD), outside setback (OSSB) и K-factor описывают разные связи. Смешение углов, радиусов или баз измерения сразу отражается на длине развертки.
K-factor полезнее рассматривать как калиброванный параметр процесса. Формула дает исходную оценку, а пробный гиб на реальном материале и инструменте позволяет получить значение для CAD или таблицы гибки.
1. Определите величины до расчета
| Символ | Значение | Применение |
|---|---|---|
| T | Толщина листа | Используйте фактическую или принятую в проекте толщину. |
| R | Конечный внутренний радиус | Не подменяйте радиусом пуансона без подтверждения процесса. |
| A | Угол поворота материала при гибке | Здесь плоское состояние равно 0°, прямой гиб использует A = 90°. |
| K | Отношение t/T положения нейтральной оси | Задает положение нейтральной оси по толщине. |
| BA | Длина дуги по нейтральной оси | Добавляется к прямым участкам до касательных. |
| OSSB | Наружный отступ до виртуальной вершины | Связывает наружные размеры с зоной гиба. |
| BD | Вычет на гиб | Вычитается из суммы двух наружных размеров. |
Прокрутите таблицу, чтобы увидеть все столбцы →
2. Зафиксируйте определение угла
В формулах ниже A — угол, на который поворачивается лист при гибке. Плоское состояние соответствует 0°, прямой угол — A = 90°. Чертеж или CAD может показывать раскрытый либо внутренний угол; перед расчетом его нужно привести к выбранному определению.
На острых и тупых гибах ошибка определения особенно заметна. Укажите принятую схему в таблице гибов и технологической документации, чтобы конструктор, программист и контролер использовали одно значение.
3. Рассчитайте BA через K-factor
SOLIDWORKS определяет K как расстояние от внутренней поверхности до нейтральной оси, деленное на T. При A в радианах:
BA = A × (R + K × T)
При A в градусах:
BA = π × (R + K × T) × A / 180
R + K × T — радиус нейтральной оси в линейной модели развертки. Линейный метод Autodesk Inventor использует ту же базовую зависимость.
Рабочий K может изменяться с маркой и состоянием материала, толщиной, радиусом, направлением прокатки, инструментом, методом формовки и способом измерения. Храните значение вместе с условиями, при которых оно получено.
4. Для наружных размеров применяйте BD
BA удобно использовать с прямыми длинами до касательных. Если полки заданы до наружной виртуальной вершины, удобен BD:
Lflat = L1 + L2 + BA
Lflat = O1 + O2 - BD
Для простого гиба при принятом определении угла:
OSSB = (R + T) × tan(A / 2)
BD = 2 × OSSB - BA
В расчетной записи отмечайте тип каждого размера. Касательная длина и наружный размер до виртуальной вершины требуют разных формул.
5. Откалибруйте K по реальному образцу
Возьмите материал той же спецификации, диапазона толщины и ориентации прокатки, что и в производстве. Выполните гиб тем же методом, пуансоном, раскрытием V-матрицы и с целевым радиусом. После пружинения измерьте угол, внутренний радиус и полки.
По исходной длине заготовки и конечным наружным размерам определите фактический BD, затем BA. При A в радианах:
K = (BA / A - R) / T
Несколько образцов покажут обычный разброс. Сохраняйте результат вместе с материалом, толщиной, инструментом/радиусом, диапазоном углов, станком/процессом и ревизией. Существенные изменения требуют новой проверки.
6. Пример гиба 90°
Пусть T = 1,5 mm, R = 1,5 mm, K = 0,40, A = 90°.
Радиус нейтральной оси: 1,5 + 0,40 × 1,5 = 2,1 mm.
BA = π/2 × 2,1 = 3,299 mm
OSSB = (1,5 + 1,5) × tan(45°) = 3,000 mm
BD = 2 × 3,000 - 3,299 = 2,701 mm
При наружных размерах полок 40 mm и 60 mm:
Lflat = 40 + 60 - 2,701 = 97,299 mm
Это исходный геометрический результат. Для стабильной серии сравните его с реальным гибом и при необходимости скорректируйте данные развертки.
7. Создайте производственные таблицы гибки
Разделяйте материал/состояние, диапазон толщины, метод формовки, раскрытие V, пуансон или фактический внутренний радиус, угол, направление прокатки при его влиянии и подтвержденный K или BD.
Один K на большой диапазон толщин и радиусов упрощает таблицу, но снижает точность прогноза. Если CAD или ЧПУ поддерживает измеренные таблицы, проверенные экспериментальные значения могут точнее описывать процесс.
Контролируйте ревизии. После замены инструмента, источника материала или метода гибки перепроверьте затронутую область таблицы.
8. Проверьте развертку перед выпуском
Подтвердите материал, толщину, конечный радиус, определение угла, систему размеров, инструмент/процесс, направление прокатки при необходимости и ревизию данных. Не смешивайте единицы.
Типичные ошибки связаны с переносом K из другого процесса, трактовкой раскрытого угла как угла гиба, смешением наружных и касательных размеров и изменением радиуса без повторной генерации развертки.
Дополнительно см. выбор радиуса гибки и руководство по гибке листового металла .