
钢卷定尺横剪将带钢按设定长度送进,再沿横向剪断,得到钢板或矩形坯料。成品宽度通常沿用来料宽度;需要改变宽度时,工艺中须另设纵剪或切边。整条生产线协调开卷、定长控制、剪切和堆垛,板形改善能力取决于实际配置的矫平设备。
从钢卷到定尺钢板
开卷机承托钢卷,并向入口段放出带钢。导向装置控制带钢行进路径。根据机组配置,入口段还可承担开头、穿带及切除不合格头尾等工作。
配置辊式矫平机时,带钢经多辊交替弯曲以改善板形。处理能力受材料、厚度、宽度和设备设计影响。有些机组采用其他矫平方式,或包含额外加工工序。测长和送料装置按目标长度控制带钢送进,也可与其他单元集成。横剪机剪断带钢后,钢板进入输出输送与堆垛装置。定长控制系统协调带钢位移与剪切时刻。
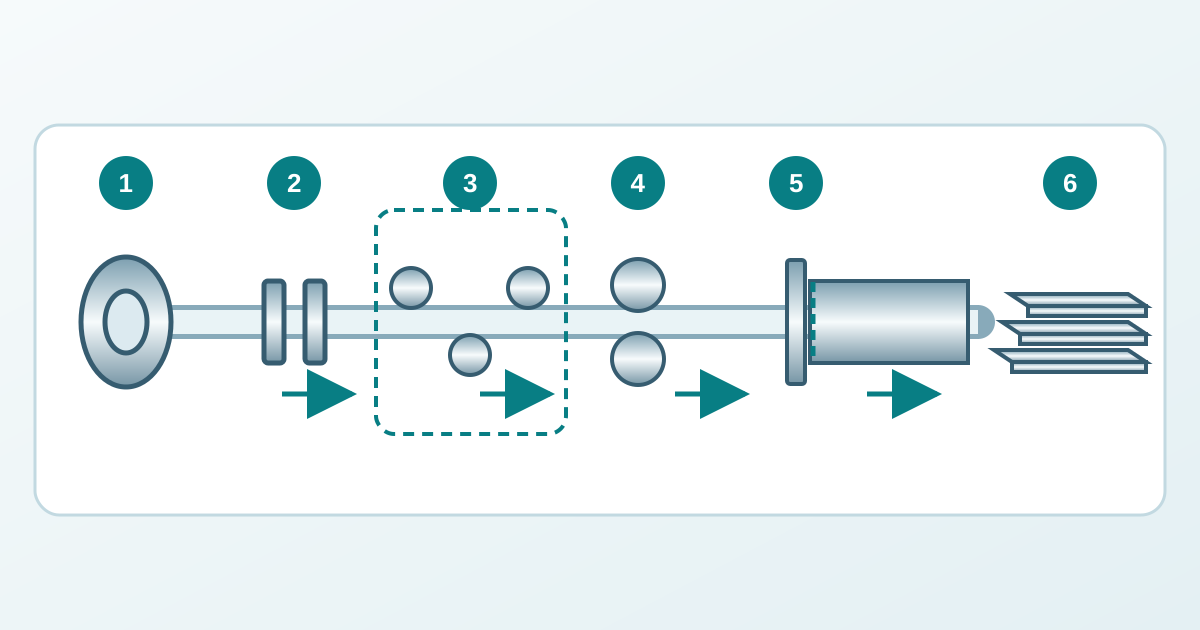
送料与剪切如何协调
固定式剪切机剪切时,剪切工位处的带钢需要停止。若机组设有储料活套,活套中的带钢可缓冲上游运行与剪切段间歇送料之间的差异。活套容量有限,控制系统须保持各段协调。
飞剪在剪切过程中与运动带钢同步行进。旋转剪通过协调刀具运动,在带钢继续行进时完成剪切。这些名称描述的是剪切运动方式,单凭名称无法确定整线精度、表面质量或产量。
送料周期、剪切机和堆垛装置都会限制产出。同样长度的带钢,切成较短钢板需要更多剪切次数。因此,应按实际材料和板材尺寸比较产能,最高带速无法单独代表某个订单的加工效率。
钢板的四项独立检查
长度、矩形度、平整度和表面状态需要分别规定验收条件。一项合格无法替代其余项目的检查。测量应遵循约定的产品规范、支承条件和检验方法。
| 项目 | 检查内容 | 对应工序问题 |
|---|---|---|
| 长度 | 在规定测量位置,两剪切端之间的距离。 | 测长、送料位移与剪切时刻是否协调? |
| 矩形度 | 剪切端与纵向基准边之间的垂直关系。 | 带钢路径、基准边和剪切对中是否合适? |
| 平整度 | 在规定测量条件下,板面偏离基准平面的程度。 | 来料板形及矫平能力能否满足要求? |
| 表面状态 | 划伤、压痕以及镀层、涂层或表面加工层的损伤。 | 损伤最早出现于入口、辊系、输送还是堆垛? |
在表格内横向滚动可查看所有列 →
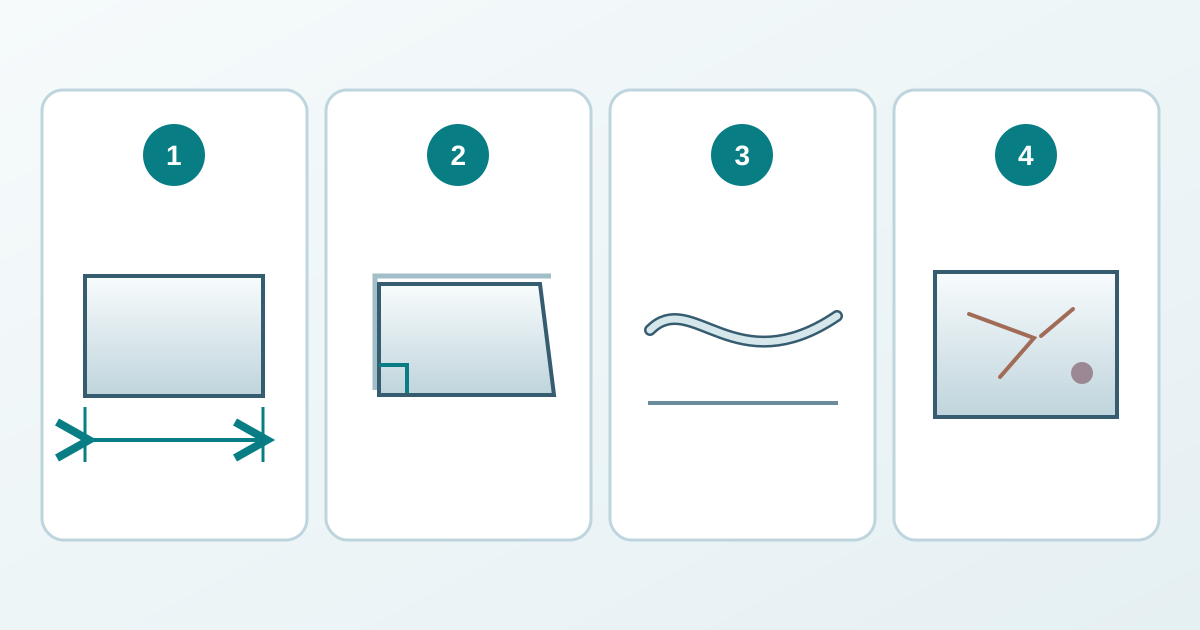
有相关要求时,还须单独规定毛刺和剪切边质量。表中的问题可用于定位调查环节;同一种外观现象可能对应多种原因。刀片间隙和刀刃状态应按经批准的设备调整规程控制。
平整钢板为何在后续切割中变形
外观看似平整的钢板仍可能存在残余应力。切成较窄或不规则零件后,应力平衡发生变化,零件便可能翘曲。激光或等离子切割还会引入热量,进一步影响最终形状。
矫平可改善平整度、降低残余应力,效果取决于工艺方式、材料和设定。交货时的平整度无法保证所有后续零件的形状。对后续切割稳定性有要求时,应约定具有代表性的加工试验,并确定该阶段的验收条件。
堆垛与追溯
堆垛装置接收钢板、整理板垛,并为后续转运提供支承。即使表面完整地通过了剪切段,也可能在接触、板间滑动或搬运时受损。表面敏感的产品应根据需要规定保护措施及适用的搬运方式。
板垛标识应与原钢卷和加工记录保持关联。可用信息包括卷号或炉号、牌号与交货状态、公称尺寸、数量及检验状态。标签须能对应适用的材质证明文件;仅凭标签无法核实牌号或试验结果,剪切加工也不会产生新的材料试验证据。
范围与延伸阅读
本文解释从钢卷到钢板的整线流程。产品与供货要求见薄钢板与厚钢板 ;沿长度方向分割宽度的过程见钢卷纵剪 。闸式剪切机的调整与切边质量控制见板料剪切指南 。
设备厂商资料用于说明可用的机组配置,不提供适用于所有设备的长度公差、速度或刀片间隙。操作、穿带、刀片作业及钢卷搬运须由受训人员按照该机组的防护与能源隔离规程进行。