
El corte transversal a medida transforma una bobina de acero en chapas o formatos rectangulares: la banda avanza hasta la longitud prevista y se corta transversalmente. La anchura final suele conservar la de entrada; para modificarla hay que incorporar corte longitudinal o recorte de bordes. La línea coordina desbobinado, control de longitud, corte y apilado. La corrección de forma depende del equipo de aplanado instalado.
De la bobina a las chapas cortadas
La desbobinadora sostiene la bobina y libera la banda hacia la sección de entrada. Las guías mantienen su trayectoria. Según la instalación, los equipos de entrada también abren la bobina, enhebran la punta y recortan extremos defectuosos.
Cuando hay una aplanadora de rodillos, la banda recibe flexiones alternas para mejorar su forma. Su capacidad depende del material, espesor, anchura y diseño. Otras líneas utilizan un sistema de aplanado diferente o añaden operaciones. La medición y la alimentación controlan el avance necesario para la longitud solicitada; pueden estar integradas en otros conjuntos. Una cizalla transversal separa la chapa, que pasa a los equipos de salida y apilado. El control de longitud coordina el desplazamiento de la banda con el instante de corte.
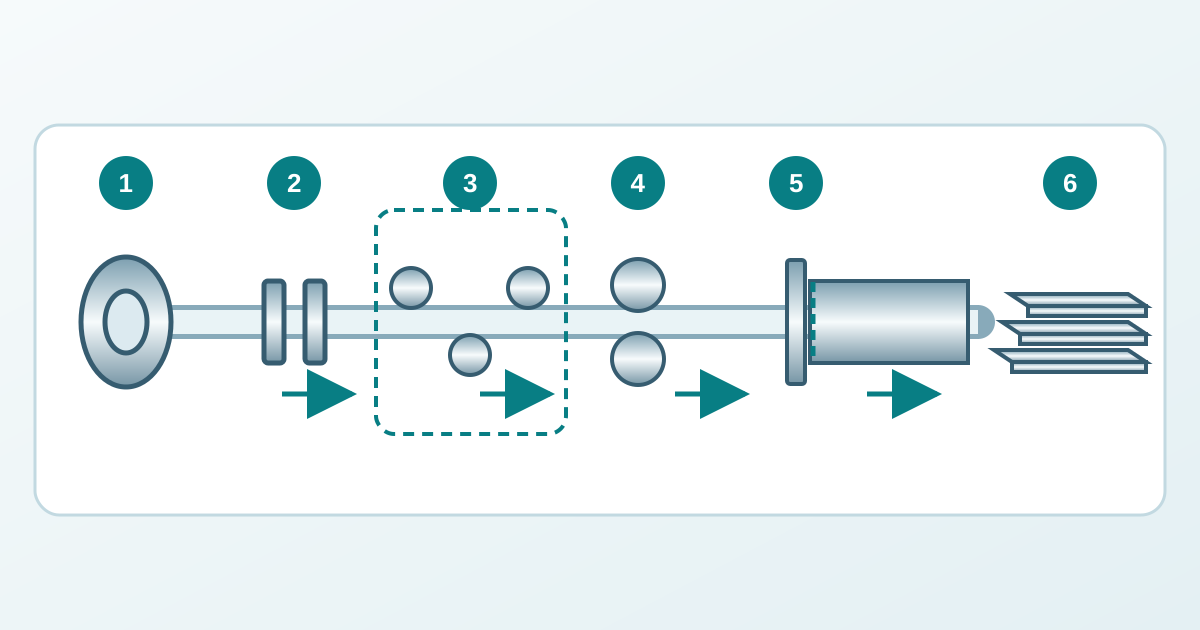
Cómo se coordinan avance y corte
Con una cizalla fija, la banda se detiene en el puesto de corte durante la operación. Si existe un bucle acumulador, la banda almacenada puede compensar la diferencia entre el avance aguas arriba y la alimentación intermitente de la cizalla. El almacenamiento es limitado y los controles deben coordinar ambos tramos.
Una cizalla volante acompaña a la banda y sincroniza su velocidad durante el corte. Las cizallas rotativas coordinan el movimiento de las cuchillas para cortar sin detener el material. Estas denominaciones describen el movimiento de corte; por sí solas no determinan precisión, calidad superficial ni producción.
El ciclo de alimentación, la cizalla y el apilador limitan la capacidad conjunta. Los formatos cortos exigen más cortes por unidad de longitud de banda. La comparación de producción debe hacerse con el material y las dimensiones reales; la velocidad máxima de banda resulta insuficiente para caracterizar un pedido.
Cuatro comprobaciones independientes
Longitud, escuadría, planitud y estado superficial requieren criterios de aceptación propios. Aprobar una característica deja pendientes las demás. Deben aplicarse la especificación de producto, las condiciones de apoyo y el método de inspección acordados.
| Característica | Qué se comprueba | Preguntas sobre el proceso |
|---|---|---|
| Longitud | Distancia entre extremos cortados en los puntos de medición establecidos. | ¿Son coherentes la medición, el avance y el instante de corte? |
| Escuadría | Relación entre el extremo cortado y el borde longitudinal de referencia. | ¿Son adecuados la trayectoria, el borde de referencia y la alineación de corte? |
| Planitud | Desviación respecto al plano de referencia en las condiciones de medición previstas. | ¿La forma de entrada y la capacidad de aplanado permiten cumplir el requisito? |
| Estado superficial | Rayas, marcas de presión y daños en el recubrimiento o acabado. | ¿Dónde aparece la primera marca: entrada, rodillos, transferencia o apilado? |
Deslice la tabla para ver todas las columnas →
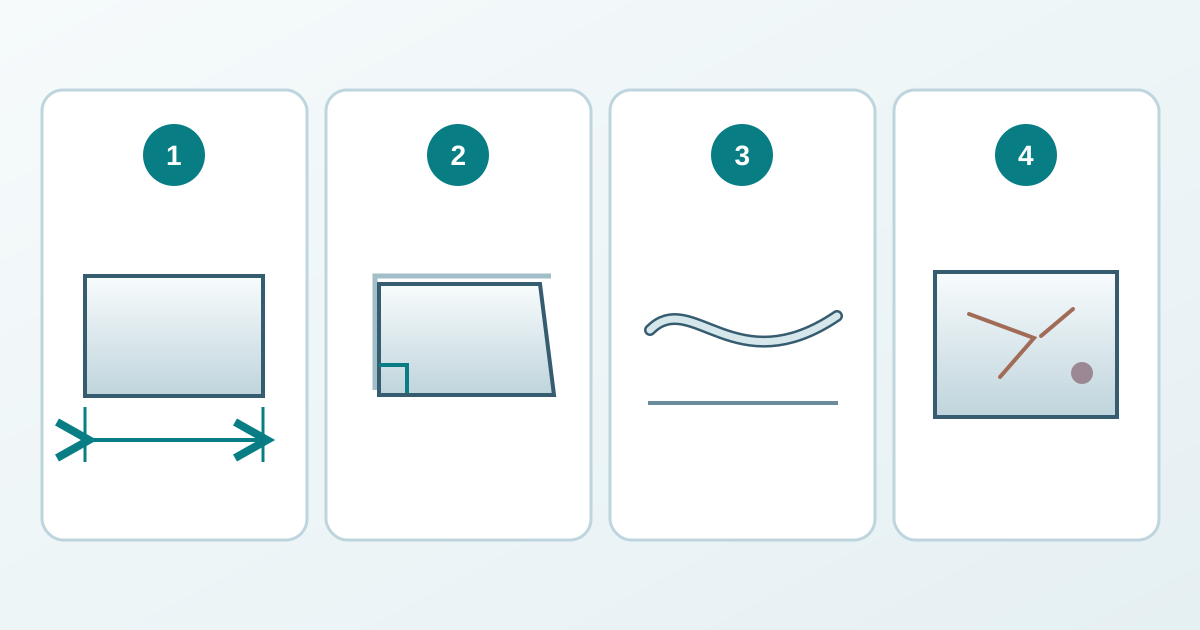
Cuando corresponda, también se deben definir requisitos de rebaba y estado del borde cortado. La tabla orienta la investigación: una misma apariencia admite varias causas. La holgura y el estado de las cuchillas se controlan mediante el procedimiento de ajuste aprobado para la máquina.
Por qué una chapa plana puede deformarse al cortarla
Una chapa aparentemente plana puede conservar tensiones residuales. Al dividirla en piezas estrechas o irregulares cambia el equilibrio de esas tensiones y puede aparecer deformación. El corte por láser o plasma añade calor, que también puede influir en la forma final.
El aplanado puede mejorar la planitud y reducir las tensiones residuales; el resultado depende del método, el material y los ajustes. La planitud de entrega no garantiza la forma de todas las piezas posteriores. Si la estabilidad durante el corte siguiente es crítica, conviene acordar un ensayo representativo y criterios de aceptación para esa etapa.
Apilado y trazabilidad
El apilador recibe las chapas, ordena el paquete y lo sostiene para su traslado. Las superficies de contacto, el deslizamiento entre chapas y la manipulación pueden dañar un acabado que salió intacto de la cizalla. Los productos con exigencias superficiales pueden necesitar protección específica y un sistema de manejo adecuado.
Cada paquete debe conservar su vínculo con la bobina de origen y el registro de trabajo. Son útiles las referencias de bobina o colada, grado y estado de suministro, dimensiones nominales, cantidad y estado de inspección. La etiqueta debe enlazar con el certificado de material correspondiente. Por sí sola no verifica el grado ni los resultados de ensayo; el corte tampoco aporta nuevos ensayos del material.
Alcance y lecturas relacionadas
Este artículo explica la ruta integrada de bobina a chapa. Los requisitos de producto y suministro se tratan en chapas y placas de acero ; la división de anchura corresponde al corte longitudinal de bobinas . Para ajustes de guillotina y control del borde, consulte la guía de cizallado de chapa .
La documentación de fabricantes describe configuraciones disponibles. No establece tolerancias de longitud, velocidades ni holguras universales. La operación, el enhebrado, los trabajos en cuchillas y el manejo de bobinas requieren personal formado y los procedimientos de protección y aislamiento de energías de la línea.