
Boy kesme işlemi, çelik ruloyu saclara veya dikdörtgen taslaklara dönüştürür. Şerit istenen boy kadar ilerletilir ve enine kesilir. Son ürünün eni genellikle giriş şeridinin enini korur; farklı bir en için hatta dilme veya kenar kesme işlemi gerekir. Hat; rulo açma, boy kontrolü, kesme ve istiflemeyi birlikte yönetir. Şekil düzeltme kapasitesi, kurulu doğrultma ekipmanına bağlıdır.
Rulodan kesilmiş saclara
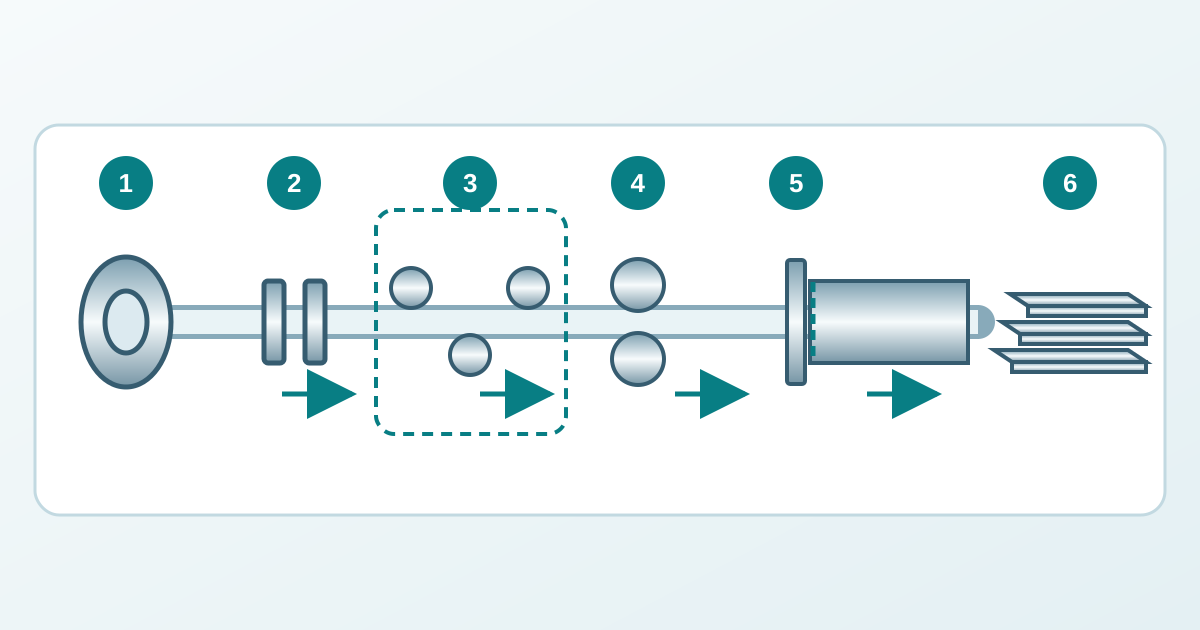
Rulo açıcı, ruloyu taşır ve şeridi giriş bölümüne verir. Kılavuzlar ilerleme yolunu belirler. Tesis düzenine göre giriş ekipmanı rulo ucunu açabilir, şeridi hatta sürebilir ve kusurlu uçları kesebilir.
Merdaneli doğrultma bulunan hatlarda şerit, şekli iyileştirmek için ardışık merdaneler arasında ters yönlü bükülmelere uğrar. Kapasite; malzeme, kalınlık, en ve ekipman tasarımına bağlıdır. Bazı hatlar farklı bir doğrultma sistemi kullanır veya başka işlemler içerir. Ölçüm ve besleme, istenen kesim boyuna uygun ilerlemeyi sağlar; bu ekipman başka ünitelerle bütünleşik olabilir. Enine makasın ayırdığı sac, çıkış ve istifleme ekipmanına geçer. Boy kontrol sistemi, şerit hareketini kesme anıyla eşleştirir.
İlerleme ve kesme nasıl eşleştirilir?
Sabit makasta, kesim sırasında şeridin kesme noktasındaki hareketi durur. Bir biriktirme lupu varsa burada depolanan şerit, giriş tarafındaki hareket ile makastaki aralıklı besleme arasındaki farkı karşılayabilir. Lupun kapasitesi sınırlıdır; kontrol sistemi hat bölümlerini uyumlu çalıştırmalıdır.
Uçar makas, kesim sırasında hareketli şeride eşlik eder ve hızını onunla eşleştirir. Döner makaslar, malzeme ilerlerken kesmek için bıçak hareketini koordine eder. Bu adlar kesme hareketini tanımlar; tek başlarına hat hassasiyetini, yüzey kalitesini veya üretim miktarını göstermez.
Besleme çevrimi, makas ve istifleyici toplam kapasiteyi sınırlar. Daha kısa saclar, aynı şerit uzunluğunda daha fazla kesim gerektirir. Kapasiteyi gerçek malzeme ve sac ölçüleri için karşılaştırmak gerekir; en yüksek şerit hızı bir işin verimini tek başına açıklamaz.
Sac üzerinde dört ayrı kontrol
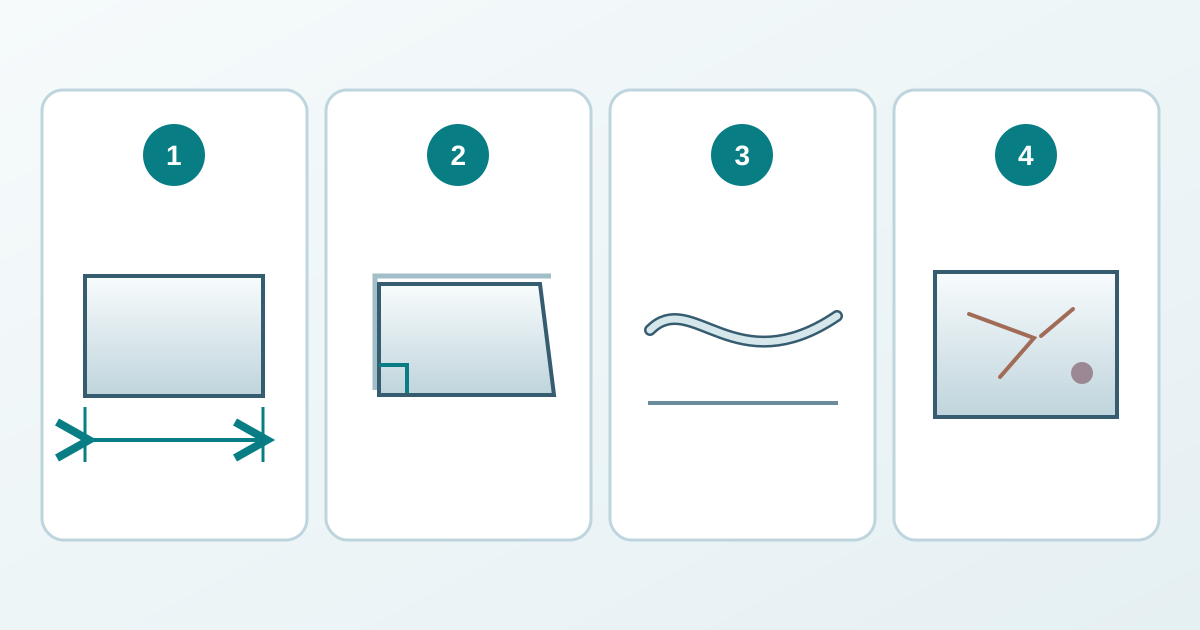
Boy, gönyelik, düzlemsellik ve yüzey durumu için ayrı kabul ölçütleri gerekir. Bir özelliğin uygunluğu diğerlerini doğrulamaz. Ölçümler, üzerinde anlaşılmış ürün şartnamesi, destek koşulları ve kontrol yöntemine göre yapılmalıdır.
| Özellik | Kontrol edilen büyüklük | Proses soruları |
|---|---|---|
| Boy | Belirlenmiş ölçüm konumlarında kesilmiş uçlar arasındaki mesafe. | Boy algılama, besleme hareketi ve kesme zamanı uyumlu mu? |
| Gönyelik | Kesilmiş uç ile boyuna referans kenarı arasındaki ilişki. | Şerit yolu, referans kenarı ve kesme hizası uygun mu? |
| Düzlemsellik | Tanımlı ölçüm koşullarında referans düzlemden sapma. | Giriş şekli ve doğrultma kapasitesi gerekliliği karşılıyor mu? |
| Yüzey durumu | Çizikler, baskı izleri, kaplama veya yüzey bitişindeki hasar. | İlk iz girişte, merdanelerde, aktarmada veya istiflemede mi oluşuyor? |
Tüm sütunlar için tabloyu kaydırın →
Gerekli olduğunda çapak ve kesilmiş kenar durumu için de ayrı şartlar tanımlanmalıdır. Tablodaki sorular incelemeye yön verir; aynı görünümün birden fazla nedeni olabilir. Bıçak boşluğu ve bıçak durumu, makinenin onaylı ayar prosedürüne göre kontrol edilir.
Düz sac neden sonraki kesimde şekil değiştirir?
Düz görünen bir sac kalıntı gerilmeler taşıyabilir. Daha dar veya düzensiz parçalar kesildiğinde bu gerilmelerin dengesi değişir ve parçalar çarpılabilir. Lazer veya plazma kesimi ayrıca ısı girdisi oluşturur; bu da son şekli etkileyebilir.
Doğrultma, düzlemselliği iyileştirebilir ve kalıntı gerilmeleri azaltabilir. Sonuç yönteme, malzemeye ve ayarlara bağlıdır. Teslimattaki düzlemsellik, daha sonra kesilecek her parçanın şeklini garanti etmez. Sonraki kesimde şekil kararlılığı önemliyse, o aşama için temsilî bir işlem denemesi ve kabul ölçütleri belirlenmelidir.
İstifleme ve izlenebilirlik
İstifleyici sacları alır, paketi hizalar ve taşımaya hazır biçimde destekler. Temas yüzeyleri, sacların birbirine sürtünmesi ve taşıma işlemleri, kesme bölümünden hasarsız çıkan yüzeyi bozabilir. Yüzeyi hassas ürünlerde tanımlı koruma önlemleri ve uygun taşıma düzeni gerekebilir.
Paketin kaynak rulo ve iş kaydıyla bağlantısı korunmalıdır. Rulo veya döküm referansı, kalite ve teslim durumu, nominal ölçüler, adet ve kontrol durumu yararlı tanımlayıcılardır. Etiket, ilgili malzeme sertifikasına bağlanmalıdır. Etiket tek başına kaliteyi veya deney sonuçlarını doğrulamaz; kesme işlemi de yeni malzeme deney verisi sağlamaz.
Kapsam ve ilgili bilgiler
Bu yazı, rulodan saca uzanan bütünleşik işlemi açıklar. Ürün ve tedarik gereklilikleri çelik sac ve levha sayfasındadır; en bölme işlemi çelik rulo dilme yazısında ele alınır. Giyotin ayarları ve kenar kalitesi kontrolleri için sac giyotin kesme rehberine bakın.
Üretici belgeleri mevcut hat düzenlerini gösterir. Evrensel boy toleransı, hız veya bıçak boşluğu vermez. İşletme, şerit sürme, bıçak işleri ve rulo taşıma; eğitimli personel ile hattın koruyucu sistem ve enerji izolasyonu prosedürlerini gerektirir.