
Поперечная резка в размер превращает стальной рулон в листы или прямоугольные заготовки. Полосу подают на заданную длину и разрезают поперёк. Ширина готового листа обычно соответствует ширине исходной полосы; для её изменения в маршрут включают продольную резку или обрезку кромок. Линия согласует размотку, управление длиной, резку и укладку. Возможности исправления формы определяются установленным правильным оборудованием.
От рулона к мерным листам
Разматыватель удерживает рулон и подаёт полосу во входную секцию. Направляющие задают её траекторию. В зависимости от комплектации входное оборудование может раскрывать конец рулона, заправлять полосу и обрезать дефектные концы.
При наличии роликовой правки полоса проходит через последовательные изгибы в противоположных направлениях для улучшения формы. Возможности зависят от материала, толщины, ширины и конструкции оборудования. Некоторые линии используют другой способ правки или включают дополнительные операции. Измерение длины и подача обеспечивают требуемое перемещение полосы; соответствующие узлы могут быть объединены с другими агрегатами. Поперечные ножницы отделяют лист, который поступает к выходному и укладочному оборудованию. Система управления длиной согласует движение полосы с моментом реза.
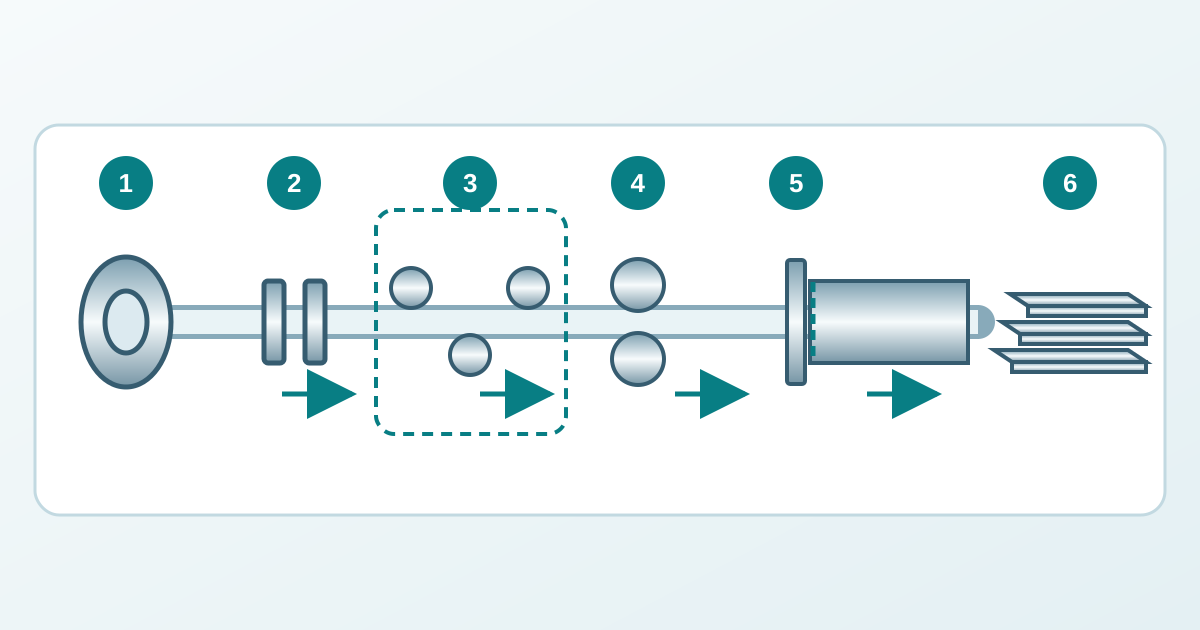
Как согласуются подача и резка
При работе стационарных ножниц полоса в месте реза останавливается на время резки. Если предусмотрен петлевой накопитель, запас полосы компенсирует различие между движением предыдущего участка и прерывистой подачей к ножницам. Ёмкость накопителя ограничена, поэтому система управления должна согласовывать работу участков.
Летучие ножницы во время реза движутся вместе с полосой, синхронизируя с ней скорость. Ротационные ножницы используют согласованное движение ножей для резки движущегося материала. Эти названия описывают кинематику резки; сами по себе они не определяют точность, качество поверхности или производительность линии.
Производительность ограничивают цикл подачи, ножницы и укладчик. Для коротких листов требуется больше резов на единицу длины полосы. Сравнивать возможности следует для фактического материала и размеров листа: максимальная скорость полосы отдельно не характеризует выполнение заказа.
Четыре независимые проверки листа
Длина, прямоугольность, плоскостность и состояние поверхности требуют отдельных критериев приёмки. Соответствие одному требованию оставляет остальные открытыми. Измерения выполняют по согласованной спецификации продукции, при заданных условиях опирания и принятом методе контроля.
| Характеристика | Что проверяют | Вопросы к процессу |
|---|---|---|
| Длина | Расстояние между обрезанными торцами в установленных местах измерения. | Согласованы ли измерение длины, подача и момент реза? |
| Прямоугольность | Положение обрезанного торца относительно продольной базовой кромки. | Подходят ли траектория полосы, базовая кромка и выверка ножниц? |
| Плоскостность | Отклонение от базовой плоскости при заданных условиях измерения. | Соответствуют ли исходная форма и возможности правки требованию? |
| Состояние поверхности | Царапины, следы давления, повреждения покрытия или отделки. | Где впервые появляется след: на входе, на роликах, при передаче или укладке? |
Прокрутите таблицу, чтобы увидеть все столбцы →
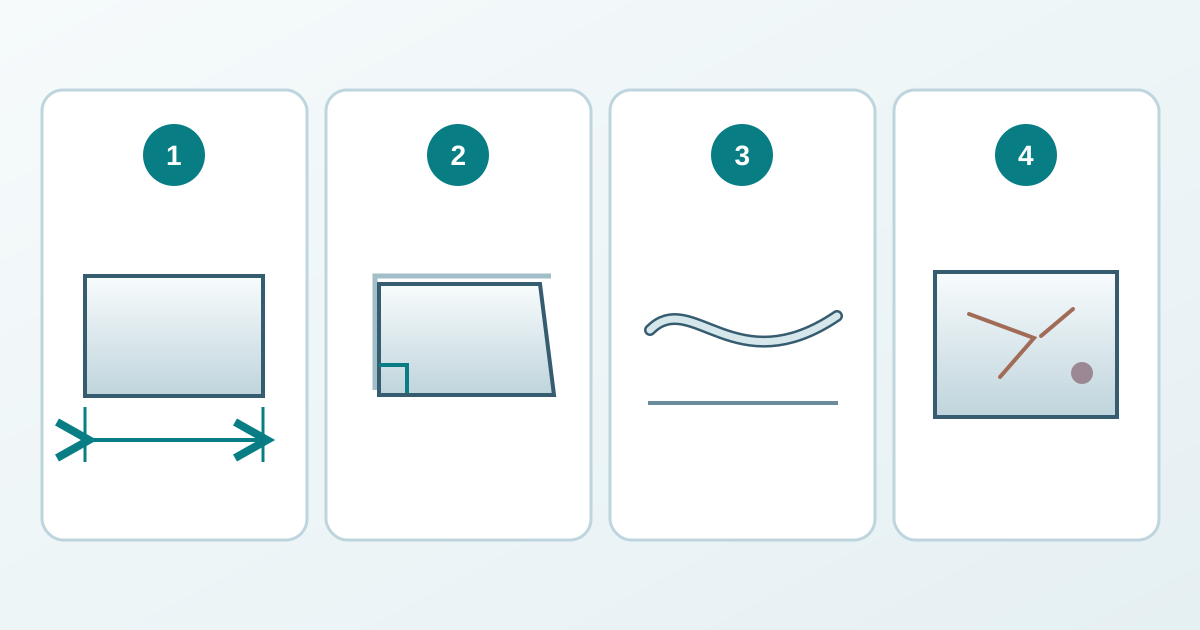
При необходимости отдельно устанавливают требования к заусенцу и состоянию обрезанной кромки. Таблица помогает направить проверку: одинаковые внешние признаки могут иметь разные причины. Зазор между ножами и состояние лезвий контролируют по утверждённой процедуре наладки оборудования.
Почему плоский лист деформируется при дальнейшей резке
Внешне плоский лист может сохранять остаточные напряжения. При вырезании узких или сложных деталей равновесие этих напряжений меняется, и детали могут коробиться. Лазерная или плазменная резка дополнительно вносит теплоту, которая также влияет на окончательную форму.
Правка способна улучшить плоскостность и уменьшить остаточные напряжения; результат зависит от метода, материала и настроек. Плоскостность при поставке не гарантирует форму каждой будущей детали. Если устойчивость формы при последующей резке существенна, следует согласовать технологическую пробу в условиях будущей обработки и критерии приёмки для этой стадии.
Укладка и прослеживаемость
Укладчик принимает листы, выравнивает пачку и поддерживает её для перемещения. Контактные поверхности, скольжение листов друг по другу и транспортирование могут повредить отделку, которая прошла участок резки без дефектов. Для продукции с высокими требованиями к поверхности могут потребоваться оговорённая защита и подходящая схема перемещения.
Пачка должна сохранять связь с исходным рулоном и производственной записью. Полезны номер рулона или плавки, марка и состояние поставки, номинальные размеры, количество и статус контроля. Маркировка должна связывать пачку с соответствующим документом о качестве материала. Сама этикетка не подтверждает марку или результаты испытаний; резка также не создаёт новых данных испытаний материала.
Область применения и связанные материалы
Статья объясняет комплексный маршрут от рулона к листу. Требования к продукции и поставке рассмотрены в разделе тонколистовой и толстолистовой стали ; разделение ширины описано в статье о продольной резке рулонов . Наладке гильотинных ножниц и контролю кромки посвящено руководство по гильотинной резке листа .
Материалы производителей показывают доступные компоновки. Они не устанавливают универсальных допусков длины, скорости или зазора между ножами. Эксплуатация, заправка полосы, работы с ножами и обращение с рулонами требуют обученного персонала и соблюдения предусмотренных для линии процедур ограждения и изоляции источников энергии.