
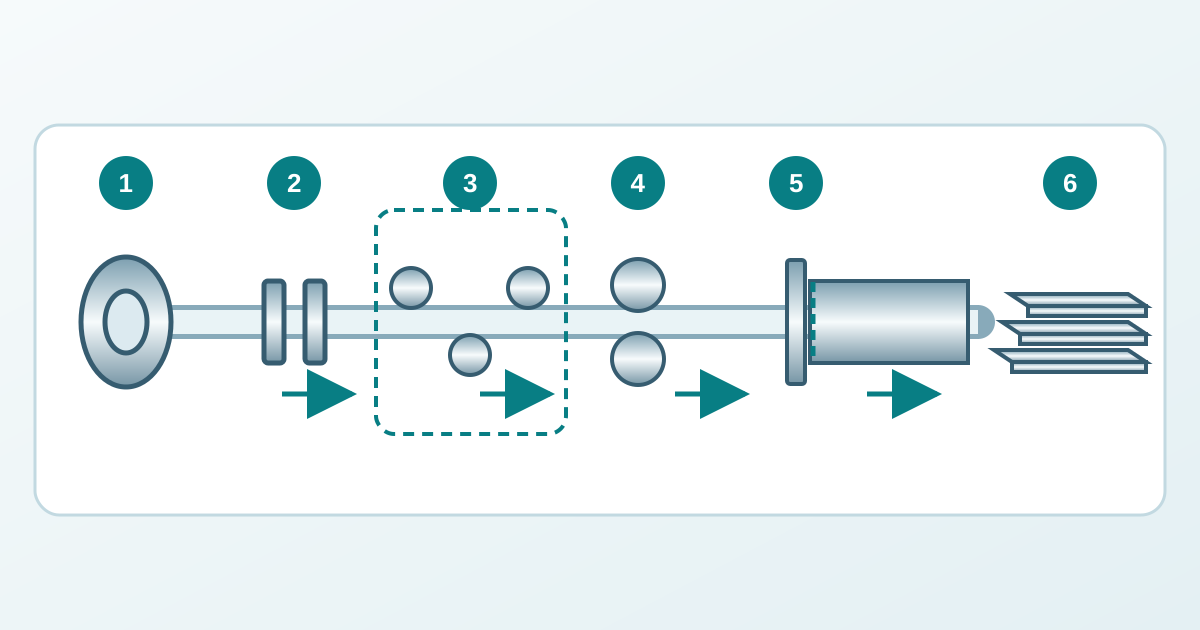
يحوّل القطع العرضي حسب الطول لفائف الفولاذ إلى صفائح أو قطع أولية مستطيلة. يتقدم الشريط إلى الطول المحدد، ثم يُقص عرضيًا. يحتفظ المنتج عادة بعرض الشريط الداخل؛ ويتطلب تغيير العرض إضافة الشق الطولي أو تشذيب الحواف. ينسّق الخط فك اللفافة والتحكم في الطول والقص والتكديس، بينما تعتمد معالجة شكل الشريط على معدات التسوية المركّبة فيه.
من اللفافة إلى الصفائح المقطوعة
تحمل وحدة فك اللفافة مادة التغذية وتطلق الشريط نحو قسم الدخول. تضبط الأدلة مساره. وبحسب تجهيزات الخط، قد يشمل هذا القسم فتح طرف اللفافة وتمريره داخل الخط وقص الأطراف المعيبة.
عند وجود تسوية بالدرافيل، يمر الشريط بانحناءات متعاكسة الاتجاه لتحسين شكله. وتعتمد القدرة على المادة والسماكة والعرض وتصميم المعدات. قد تستخدم بعض الخطوط طريقة تسوية مختلفة أو تضيف مراحل معالجة أخرى. تتحكم وحدتا القياس والتغذية في تقدم الشريط بما يناسب طول القطعة المطلوب، ويمكن دمجهما مع وحدات أخرى. يفصل المقص العرضي الصفيحة، ثم تنتقل إلى معدات الخروج والتكديس. ويربط نظام التحكم في الطول حركة الشريط بتوقيت القص.
تنسيق حركة الشريط والقص
في المقص الثابت، يتوقف الشريط عند موضع القص أثناء العملية. وإذا وُجدت حلقة لتجميع الشريط، تستطيع الكمية المخزنة فيها تعويض الفرق بين حركة الشريط في الجزء السابق والتغذية المتقطعة عند المقص. سعة الحلقة محدودة، ولذلك يجب أن تحافظ أنظمة التحكم على التنسيق بين أجزاء الخط.
يتحرك المقص الطائر مع الشريط ويزامن سرعته معه أثناء القص. أما المقص الدوار فينسّق حركة الشفرات لقص المادة وهي مستمرة في التقدم. تصف هذه التسميات حركة القطع، ولا تكفي وحدها لتحديد دقة الخط أو جودة السطح أو إنتاجيته.
تفرض دورة التغذية والمقص ووحدة التكديس حدودًا على الإنتاج الكلي. وتتطلب الصفائح الأقصر عددًا أكبر من القصات لكل طول من الشريط. لذا تُقارن القدرة الإنتاجية وفق المادة وأبعاد الصفائح الفعلية؛ فسرعة الشريط القصوى وحدها لا تصف أداء طلب محدد.
أربعة فحوص مستقلة للصفيحة
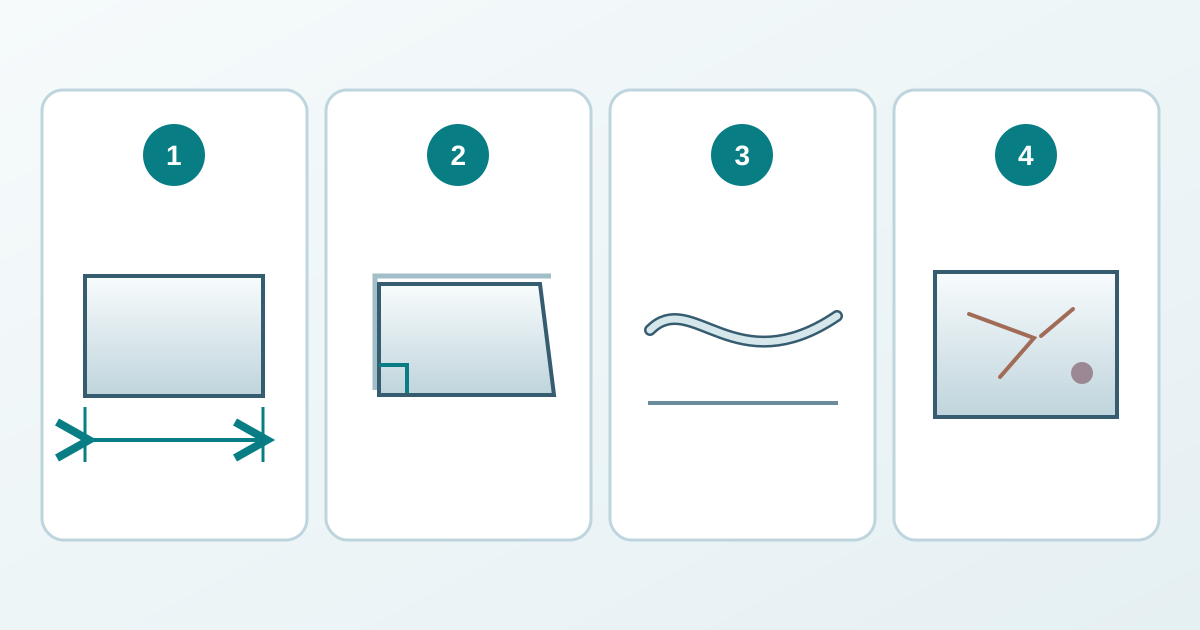
يحتاج الطول والتعامد والاستواء وحالة السطح إلى معايير قبول منفصلة. اجتياز أحد الفحوص لا يحسم نتائج البقية. ويُجرى القياس وفق مواصفة المنتج وظروف الإسناد وطريقة الفحص المتفق عليها.
| الخاصية | ما الذي يُفحص؟ | أسئلة تخص العملية |
|---|---|---|
| الطول | المسافة بين الطرفين المقطوعين عند مواضع القياس المحددة. | هل يتوافق استشعار الطول وحركة التغذية وتوقيت القص؟ |
| التعامد | العلاقة بين الطرف المقطوع والحافة الطولية المرجعية. | هل مسار الشريط والحافة المرجعية ومحاذاة القص مناسبة؟ |
| الاستواء | الانحراف عن المستوى المرجعي في ظروف القياس المحددة. | هل يسمح شكل المادة الداخلة وقدرة التسوية بتحقيق المتطلب؟ |
| حالة السطح | الخدوش وآثار الضغط وتلف الطلاء أو التشطيب. | أين تظهر العلامة أولًا: عند الدخول أم الدرافيل أم النقل أم التكديس؟ |
مرّر داخل الجدول لرؤية جميع الأعمدة ←
عند الحاجة، تُحدَّد أيضًا متطلبات مستقلة للنتوءات الناتجة عن القص وحالة الحافة. تساعد أسئلة الجدول في توجيه الفحص، إذ قد يكون للمظهر نفسه عدة أسباب. ويخضع خلوص الشفرات وحالتها لإجراء الضبط المعتمد للمعدة.
لماذا قد تتشوه صفيحة مستوية بعد قطعها؟
قد تبدو الصفيحة مستوية مع احتفاظها بإجهادات متبقية. وعندما تُقطع إلى أجزاء أضيق أو غير منتظمة، يتغير اتزان تلك الإجهادات وقد تتشوه الأجزاء. ويضيف القطع بالليزر أو البلازما حرارة يمكن أن تؤثر بدورها في الشكل النهائي.
يمكن للتسوية أن تحسن الاستواء وتخفض الإجهادات المتبقية، وتختلف النتيجة باختلاف الطريقة والمادة والإعدادات. استواء الصفيحة عند التسليم لا يضمن شكل كل جزء يُقطع منها لاحقًا. وعندما يكون ثبات الشكل أثناء القطع اللاحق مهمًا، ينبغي الاتفاق على تجربة معالجة ممثلة ومعايير قبول لتلك المرحلة.
التكديس والتتبّع
تستقبل وحدة التكديس الصفائح وتضبط انتظام الرزمة وتسندها استعدادًا للنقل. ويمكن أن تتسبب أسطح التلامس وانزلاق الصفائح بعضها على بعض والمناولة في تلف سطح خرج من قسم القص سليمًا. وقد تحتاج المنتجات الحساسة للخدش إلى حماية محددة وترتيبات مناولة مناسبة.
يجب الحفاظ على ارتباط الرزمة باللفافة الأصلية وسجل العمل. ومن البيانات المفيدة رقم اللفافة أو الصهرة، ودرجة الفولاذ وحالة التوريد، والأبعاد الاسمية، والكمية، وحالة الفحص. يجب أن تربط البطاقة الرزمة بشهادة المادة المعنية. البطاقة وحدها لا تثبت الدرجة أو نتائج الاختبار، كما أن القص لا يوفر نتائج اختبارات جديدة للمادة.
نطاق الشرح وقراءات مرتبطة
يتناول هذا المقال المسار المتكامل من اللفافة إلى الصفيحة. ترد متطلبات المنتج والتوريد في صفحة صفائح وألواح الفولاذ ، ويشرح الشق الطولي للفائف الفولاذ تقسيم العرض. ولضبط مقص الجيلوتين والتحكم في جودة الحواف، راجع دليل قص الصفائح بالمقص .
تصف وثائق الشركات المصنّعة الترتيبات المتاحة، ولا تضع قيمة موحدة لتفاوت الطول أو السرعة أو خلوص الشفرات. يتطلب التشغيل وتمرير الشريط والعمل على الشفرات ومناولة اللفائف أفرادًا مدرَّبين واتباع إجراءات الحماية وعزل مصادر الطاقة الخاصة بالخط.