
O corte transversal sob medida transforma uma bobina de aço em chapas ou blanks retangulares. A tira avança até o comprimento previsto e é cortada transversalmente. A largura final normalmente acompanha a largura de entrada; para alterá-la, o processo precisa incluir corte longitudinal ou aparagem das bordas. A linha coordena desbobinamento, controle de comprimento, corte e empilhamento. A correção de forma depende do equipamento de nivelamento instalado.
Da bobina às chapas cortadas
A desbobinadeira sustenta a bobina e libera a tira para a seção de entrada. As guias controlam sua trajetória. Conforme a instalação, a entrada também dispõe de equipamentos para abrir a bobina, introduzir a ponta e aparar extremidades defeituosas.
Quando há nivelamento por rolos, a tira sofre flexões alternadas para melhorar sua forma. A capacidade depende do material, da espessura, da largura e do projeto do equipamento. Algumas linhas usam outro sistema de nivelamento ou incorporam operações adicionais. A medição e a alimentação controlam o avanço necessário para o comprimento solicitado e podem estar integradas a outros conjuntos. Uma tesoura transversal separa a chapa, que segue para a saída e o empilhamento. O controle de comprimento coordena o deslocamento da tira com o instante de corte.
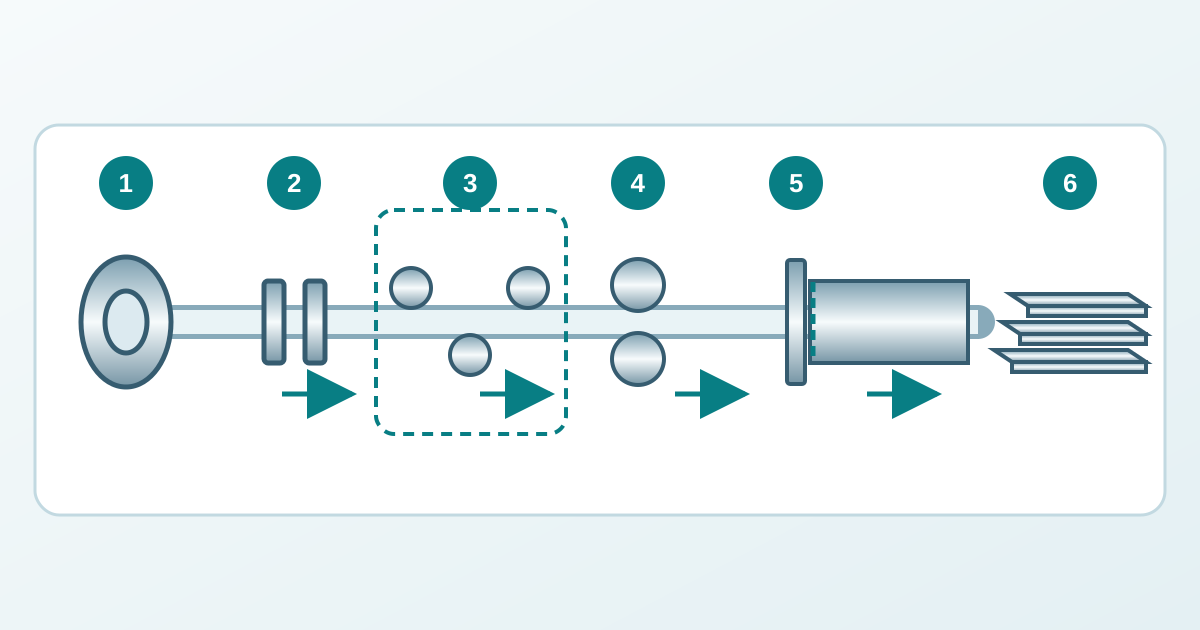
Como avanço e corte trabalham juntos
Com uma tesoura fixa, a tira para no ponto de corte durante a operação. Quando existe um laço acumulador, o material armazenado pode compensar a diferença entre o avanço a montante e a alimentação intermitente da tesoura. A capacidade de acumulação é limitada, e os controles precisam manter os trechos coordenados.
Uma tesoura voadora acompanha a tira e sincroniza sua velocidade durante o corte. Tesouras rotativas coordenam o movimento das lâminas para cortar com o material em movimento. Esses nomes descrevem a cinemática do corte; isoladamente, não definem precisão, qualidade superficial ou produção da linha.
O ciclo de alimentação, a tesoura e o empilhador limitam a capacidade total. Chapas mais curtas exigem mais cortes por comprimento de tira. Compare a produção para o material e as dimensões reais; a velocidade máxima da tira, sozinha, não caracteriza o desempenho em um pedido.
Quatro verificações independentes
Comprimento, esquadro, planicidade e condição superficial precisam de critérios de aceitação próprios. A aprovação de uma característica deixa as demais em aberto. A medição deve seguir a especificação de produto, as condições de apoio e o método de inspeção acordados.
| Característica | O que se verifica | Perguntas sobre o processo |
|---|---|---|
| Comprimento | Distância entre as extremidades cortadas nos pontos de medição definidos. | A medição, o avanço e o instante de corte estão coerentes? |
| Esquadro | Relação entre a extremidade cortada e a borda longitudinal de referência. | A trajetória, a borda de referência e o alinhamento do corte são adequados? |
| Planicidade | Desvio em relação ao plano de referência nas condições de medição previstas. | A forma de entrada e a capacidade de nivelamento atendem à necessidade? |
| Condição superficial | Riscos, marcas de pressão e danos no revestimento ou acabamento. | Onde surge a primeira marca: entrada, rolos, transferência ou empilhamento? |
Role a tabela para ver todas as colunas →
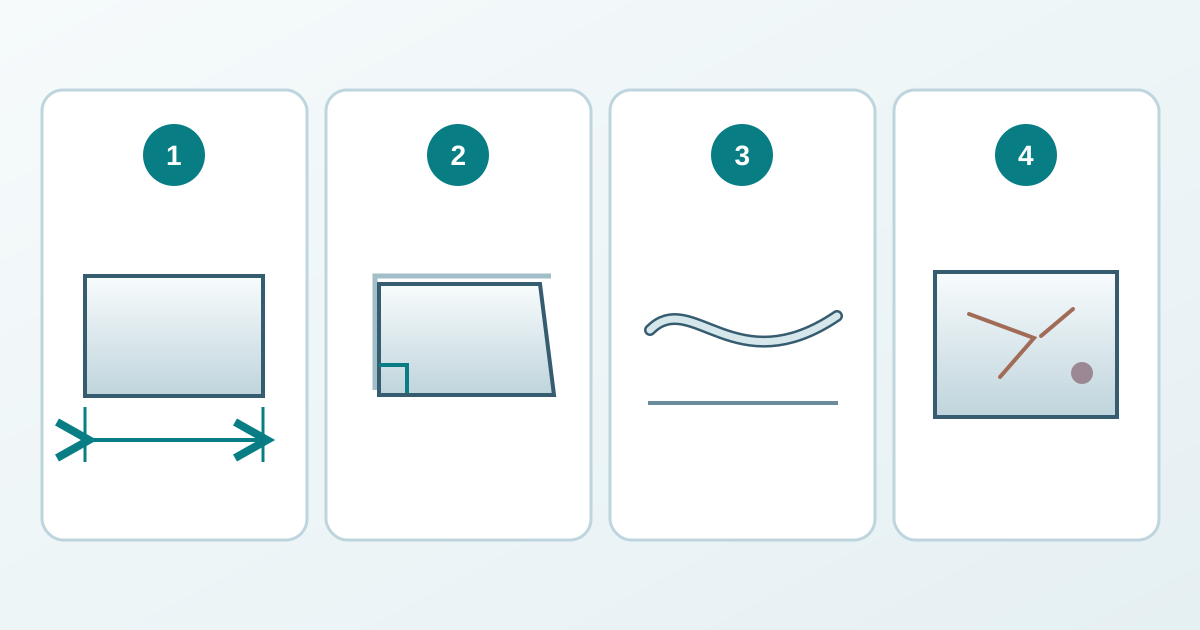
Quando aplicável, a rebarba e a condição da borda cortada também precisam de requisitos próprios. A tabela orienta a investigação, pois a mesma aparência pode ter várias causas. A folga e a condição das lâminas devem seguir o procedimento de ajuste aprovado para a máquina.
Por que uma chapa plana pode deformar depois do corte
Uma chapa visualmente plana pode conter tensões residuais. Ao dividi-la em peças estreitas ou irregulares, o equilíbrio dessas tensões muda e as peças podem empenar. O corte a laser ou plasma também introduz calor, que pode afetar a forma final.
O nivelamento pode melhorar a planicidade e reduzir tensões residuais; o resultado depende do método, do material e dos ajustes. A planicidade na entrega não garante a forma de todas as peças produzidas posteriormente. Quando a estabilidade no corte seguinte for importante, devem ser acordados um ensaio representativo e critérios de aceitação para essa etapa.
Empilhamento e rastreabilidade
O empilhador recebe as chapas, organiza o pacote e o apoia para a movimentação. Superfícies de contato, deslizamento entre chapas e manuseio podem danificar um acabamento que atravessou a tesoura sem marcas. Produtos sensíveis a danos superficiais podem exigir proteção especificada e um sistema de movimentação compatível.
Mantenha o vínculo do pacote com a bobina de origem e o registro de produção. Referências úteis incluem identificação da bobina ou corrida, grau e condição de fornecimento, dimensões nominais, quantidade e situação da inspeção. A etiqueta precisa remeter ao certificado de material correspondente. Sozinha, ela não comprova o grau ou os resultados de ensaio; o corte também não fornece novos resultados de ensaios do material.
Escopo e leitura complementar
Este artigo explica a rota integrada da bobina à chapa. Requisitos de produto e fornecimento estão em chapas finas e grossas de aço ; a divisão da largura é tratada em corte longitudinal de bobinas . Para ajuste de guilhotina e controle da borda, consulte o guia de cisalhamento de chapa .
A documentação dos fabricantes apresenta configurações disponíveis. Ela não estabelece tolerância de comprimento, velocidade ou folga de lâminas universal. Operação, introdução da tira, trabalhos nas lâminas e movimentação de bobinas exigem pessoal treinado e os procedimentos de proteção e isolamento de energias da linha.