
折弯回弹是卸载后的弹性恢复。折弯角会张开,侧壁可能产生弧曲,复杂零件也可能出现扭转。回弹量受材料强度、板厚、折弯半径、轧制方向、模具和成形路径共同影响。
生产控制的核心是建立稳定工艺窗口:先固定材料和模具条件,再测量卸载后的实际零件,最后通过设备程序或模具方案补偿稳定误差。
哪些因素会放大回弹
材料流动应力提高后,弹性恢复通常增大,因此高强钢和先进高强钢往往需要更多角度补偿。折弯半径与板厚的比值增大时,回弹也常随之增加。
空气折弯中,V 口会影响成形半径。SSAB 的折弯资料指出,钢材强度和模口宽度与板厚之比增大时,回弹会增加。
同一程序遇到不同材料批次也可能产生角度偏移。屈服强度、抗拉强度、实际厚度、涂层、轧制方向以及前序加工均可能改变结果。工艺确认应使用正式生产材料。
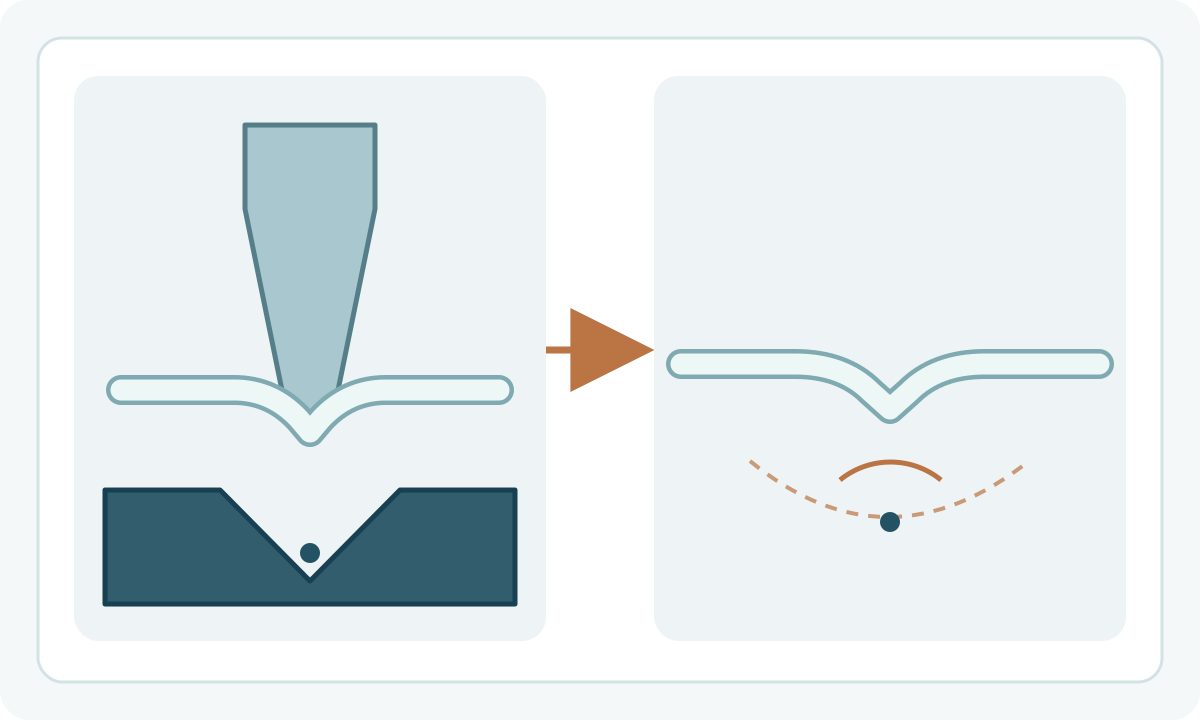
区分角度回弹、侧壁弧曲和扭转
角度回弹表现为折弯夹角变化;侧壁弧曲表现为成形壁沿高度或长度方向弯曲;扭转则表现为沿零件长度方向不同截面之间的相对转动。AHSS Guidelines 将这些现象分开讨论,因为它们对工艺调整的响应不同。
稳定、均匀的角度误差可以通过过折或程序角度修正。侧壁弧曲与扭转通常还涉及应力分布、约束和零件几何,需要先识别主导机制。
| 现象 | 优先检查 |
|---|---|
| 折弯角均匀张开 | 材料强度、半径、V 口、程序角度和过折量 |
| 侧壁弧曲 | 厚度方向应力梯度、约束、成形路径和模具接触 |
| 零件扭转 | 零件对称性、轧制方向、毛坯形状、约束和不均匀成形 |
| 沿折弯线角度不一致 | 板厚/强度波动、挠度补偿、模具对中和设备变形 |
在表格内横向滚动可查看所有列 →
同时控制折弯半径与 V 口
只盯着目标角度很难稳定控制回弹。工艺记录应包含实际板厚、凸模半径、V 口、最终内半径和折弯方向。
空气折弯中,V 口对实际折弯半径有明显影响,改变 V 口也会改变所需折弯力和回弹。应以设备/模具厂商以及材料供应商针对具体牌号和厚度的资料为基准。
较小半径在部分条件下可以降低回弹,同时会提高局部应变和开裂风险。先根据材料成形能力和零件性能确定可接受半径,再针对该半径建立补偿。
选择具有足够控制能力的成形方式
空气折弯可以通过滑块位置灵活调整角度,适合多规格生产。SSAB 推荐其高强钢采用空气折弯,并警告压底可能导致开裂。
压底、压印、复压和专用成形模具可以在特定零件上进一步稳定角度,但会提高载荷、模具要求或工艺专用程度。采用前需要核对材料、板厚、表面要求和设备能力。
复杂冲压件还可能通过压边力、拉延筋、工艺补充面或局部整形调整应力分布。这类方法需要成形分析和具体零件验证;其他零件的方案应经确认后再采用。
工艺稳定后再做补偿
建议按以下顺序建立折弯补偿:
- 确认牌号、实际厚度、轧制方向和表面状态。
- 安装规定的凸模与凹模,检查对中和挠度补偿。
- 使用基准参数加工代表性首件。
- 充分卸载后,按统一方法测量角度和半径。
- 调整滑块深度、程序角度或其他批准的补偿参数。
- 重复试折,使结果进入公差窗口中部。
- 记录材料批次、模具、设备、程序版本和实测结果。
- 材料、厚度、模具或关键工艺条件变化后重新确认。
一个牌号无法对应固定补偿角。板厚、半径、V 口和零件几何变化后,所需补偿也会改变。
控制轧制方向与批次波动
轧制方向会影响各向异性和折弯行为。材料供应商的最小折弯半径建议经常区分平行与垂直轧制方向。角度公差较严时,应固定毛坯方向。
规范允许范围内的板厚和机械性能波动也会改变回弹。对窄公差产品,来料控制和批次首件确认属于过程能力的一部分。
回弹波动先查原因
角度开始不稳定时,应依次检查:
- 实际厚度和材料标识
- 材料批次或强度变化
- 凸模与凹模磨损、污染和对中
- V 口与凸模半径
- 设备变形和挠度补偿
- 毛坯方向和折弯长度
- 程序位置、力控制模式和角度控制设置
- 测量方法、零件温度和搬运状态
平均值偏离而离散较小时,可以调整补偿。离散明显增大时,应先消除波动源。
用实测数据放行工艺
工艺记录至少应包含目标角度及公差、测量位置与方法、材料和实际厚度、模具编号、V 口、凸模半径、折弯方向、程序版本以及首件结果。
安全关键、结构件或疲劳敏感零件还需同时确认最终半径、减薄、开裂风险、残余应力和后续连接要求。
完整操作流程见钣金折弯指南 ;半径选择可参考折弯半径指南 ;展开尺寸校准可参考折弯展开与 K 因子指南 。