
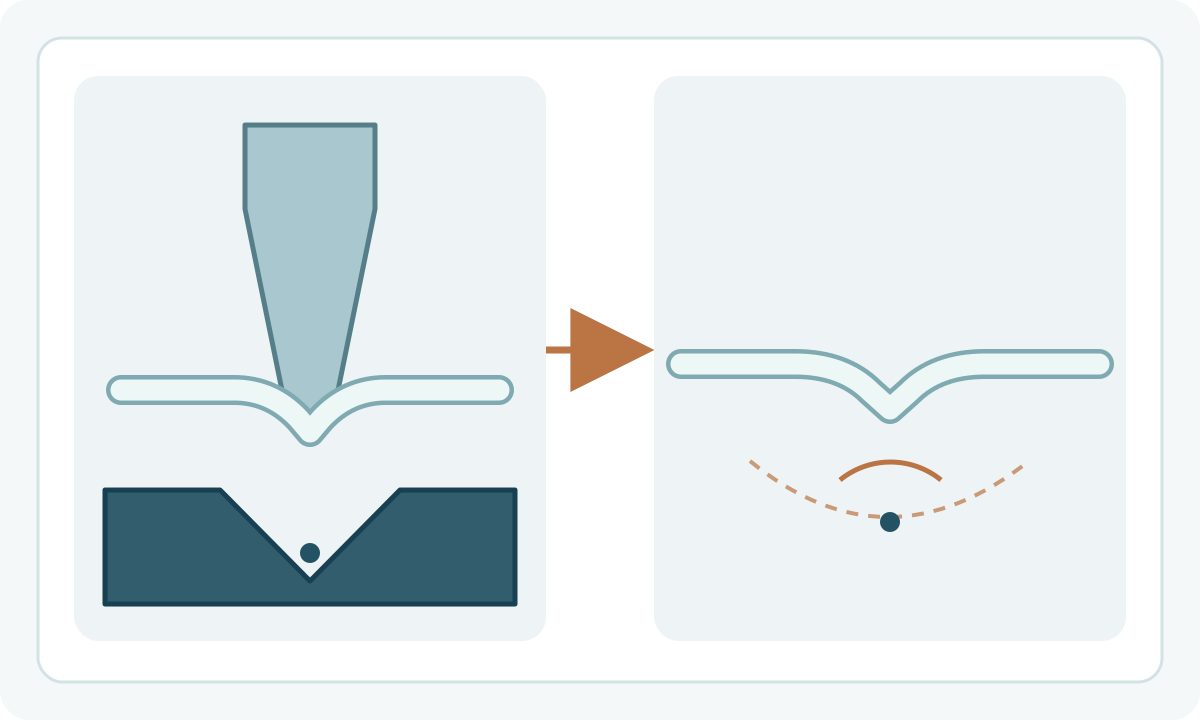
Springback é a recuperação elástica depois da retirada da carga. O ângulo pode abrir; geometrias complexas também podem apresentar curvatura lateral ou torção. Resistência, espessura, raio, direção de laminação, ferramental e rota de conformação controlam o resultado.
O objetivo é obter repetibilidade: estabeleça a janela de material e ferramental, escolha um método controlável e compense com base na medição da peça sem carga.
Fatores que aumentam a recuperação
Tensão de escoamento maior tende a elevar o springback. Relações maiores entre raio e espessura também favorecem maior recuperação. Na dobra a ar, a abertura do V influencia o raio obtido e a compensação necessária.
SSAB relaciona o aumento do retorno elástico à resistência do aço e à relação entre abertura da matriz e espessura. Mesmo com o programa fixo, limite de escoamento, resistência à tração, espessura, revestimento, orientação e processamento anterior podem alterar o resultado. Use o material de produção na validação.
Identifique o tipo de desvio
A mudança angular altera o ângulo interno após a descarga. A curvatura de parede modifica o perfil de uma parede conformada. A torção é a rotação relativa entre seções ao longo da peça. AHSS Guidelines diferencia esses modos e suas respostas aos ajustes. Sobredobra funciona bem para erro angular estável. Curvatura e torção exigem revisar restrição, orientação, simetria e distribuição de tensões.
| Resultado | Verifique primeiro |
|---|---|
| Ângulo abre uniformemente | Resistência, raio, V e compensação |
| Parede curva | Gradiente de tensões na espessura, restrição, rota de conformação e contato com a ferramenta |
| Peça torce | Simetria, direção de laminação, geometria da peça bruta, restrição e conformação desigual |
| Ângulo varia ao longo da dobra | Variação de espessura/resistência, alinhamento, compensação de flecha e flexão da máquina |
Role a tabela para ver todas as colunas →
Controle raio e abertura
Registre espessura real, raio do punção, abertura da matriz, raio interno final e orientação da dobra. Alterar o V modifica força, raio e springback. Use recomendações do fabricante do material e do ferramental para o grau e a espessura reais.
Um raio menor pode reduzir o retorno elástico em algumas condições, mas aumenta a deformação local e o risco de trincas. Defina primeiro o raio admissível pela conformabilidade e pelo desempenho da peça; depois determine a compensação.
Escolha um método com controle suficiente
A dobra a ar ajusta o ângulo pela posição do avental e permite utilizar um mesmo conjunto de ferramentas em diferentes trabalhos. SSAB recomenda esse método para seus aços de alta resistência e alerta para trincas na dobra de fundo.
Dobra de fundo, cunhagem, recalibragem e matrizes dedicadas podem estabilizar certas peças, mas elevam exigências de força, ferramental ou especificidade do processo. Verifique material, espessura, acabamento e capacidade do equipamento antes de adotá-las.
Em estampados complexos, quebra-rugas, força do prensa-chapas, superfícies de transição e recalibragem local podem redistribuir tensões. Essas soluções exigem análise e validação da peça; não devem ser copiadas de outro processo sem qualificação.
Estabilize antes de compensar
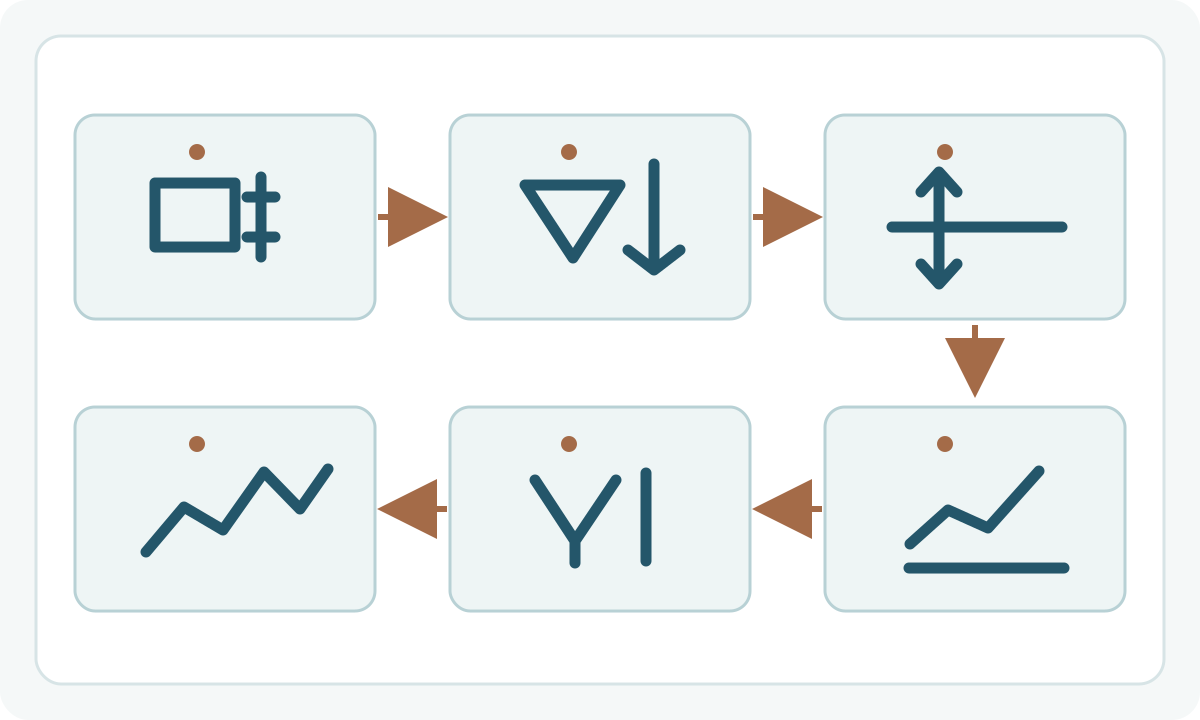
Com material e processo controlados, siga uma sequência registrada:
- Confirme grau, espessura real, direção de laminação e condição superficial.
- Instale punção e matriz especificados; confira alinhamento e compensação de flecha.
- Dobre uma amostra ou primeira peça representativa com o programa-base aprovado.
- Aguarde a descarga completa e meça ângulo e raio pelo método definido.
- Ajuste profundidade, ângulo programado ou outra compensação aprovada.
- Repita até centralizar o resultado na faixa de aceitação.
- Registre lote, ferramentas, máquina, revisão do programa e medições.
- Requalifique após mudanças relevantes de material, espessura, ferramenta ou processo.
O grau do aço não determina um único ângulo de compensação. Espessura, raio, abertura e geometria também alteram a correção necessária.
Controle direção de laminação e lotes
A direção de laminação afeta a anisotropia. Recomendações de raio do fornecedor frequentemente distinguem linhas de dobra paralelas e transversais à laminação. Mantenha a orientação da peça bruta controlada. Variações de espessura e propriedades dentro da especificação também podem deslocar o ângulo; tolerâncias estreitas exigem controle de recebimento e verificação da primeira peça por lote.
Investigue a dispersão
Verifique em sequência:
- Identificação do material e espessura real
- Mudança de lote ou resistência
- Desgaste, sujeira e alinhamento das ferramentas
- Abertura do V e raio do punção
- Flexão da máquina e compensação de flecha
- Orientação da peça bruta e comprimento de dobra
- Posição programada, modo de força e controle angular
- Método de medição, temperatura e manuseio da peça
Média deslocada com baixa dispersão pode ser corrigida por compensação. Se a dispersão aumenta, estabilize sua causa antes de aumentar a sobredobra.
Liberação
Registre ângulo e tolerância, local e método de medição, material, espessura, ferramentas, V, raio, orientação, revisão do programa e resultado da primeira peça. Em componentes críticos para a segurança, estruturais ou sensíveis à fadiga, a correção angular é só parte da qualificação: avalie também raio final, afinamento, risco de trincas, tensões residuais e requisitos das uniões posteriores.
Para a sequência completa, consulte como dobrar chapa metálica . Veja também a seleção do raio e o desenvolvimento de dobra e fator K para calibrar a planificação.