
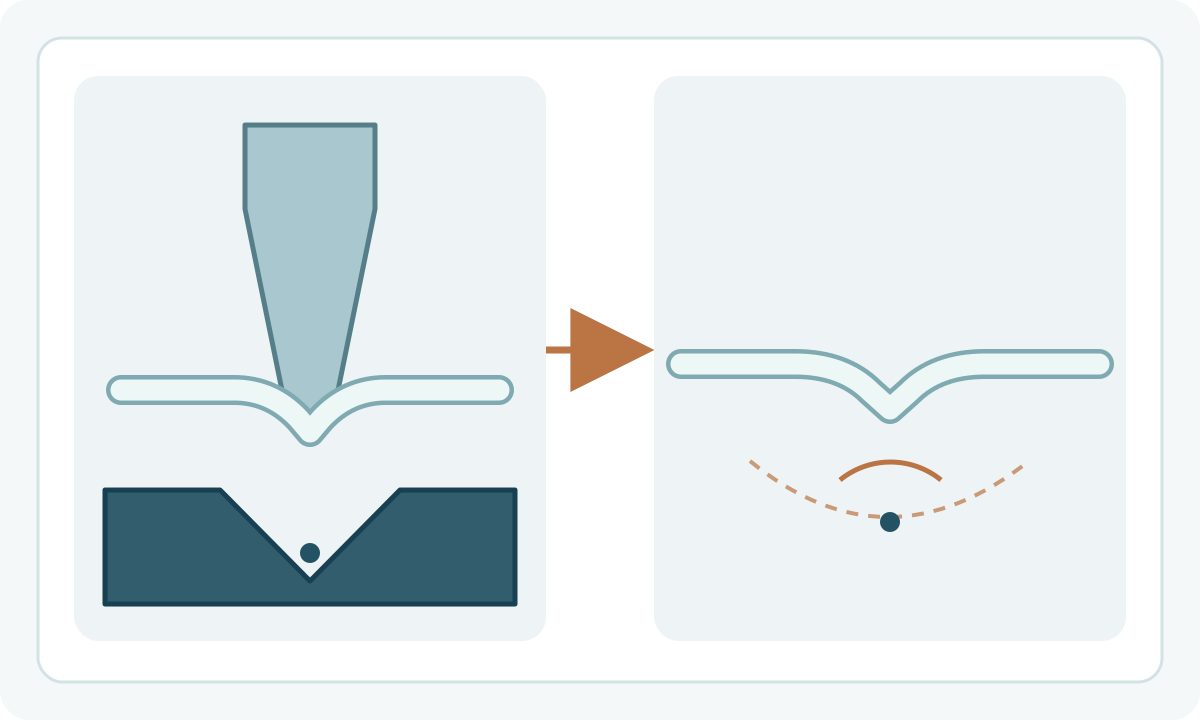
Geri yaylanma, şekillendirme yükü kaldırıldığında oluşan elastik geri dönmedir. Büküm açısı açılabilir; karmaşık parçalarda yan duvar eğriliği veya burulma görülebilir. Dayanım, kalınlık, yarıçap, hadde yönü, takım ve şekillendirme yolu sonucu belirler.
Hedef tekrarlanabilirliktir: malzeme ve takım koşullarını sabitleyin, yeterli kontrol sağlayan yöntemi seçin, yükü kaldırılmış parçayı ölçün ve telafiyi bu sonuçlara göre belirleyin.
Geri yaylanmayı büyüten etkenler
Daha yüksek akma/akış gerilimi genellikle daha fazla elastik geri dönüş oluşturur. Yarıçap/kalınlık oranı büyüdükçe geri yaylanma da çoğu durumda artar. Hava bükmede V açıklığı oluşan yarıçapı etkiler.
SSAB, çelik dayanımı ve kalıp açıklığı/kalınlık oranı arttıkça geri yaylanmanın büyüdüğünü belirtir. Program sabit olsa bile akma ve çekme dayanımı, gerçek kalınlık, kaplama, hadde yönü ve önceki işlemler sonucu değiştirebilir. Ayarları üretimde kullanılacak malzemeyle doğrulayın.
Sapma tipini belirleyin
Açısal geri dönüş, yük kaldırıldıktan sonra iç açının değişmesidir. Yan duvar kıvrılması, şekillendirilmiş duvarın eğriliğinin değişmesidir. Burulma, parça boyunca kesitlerin birbirine göre dönmesidir. AHSS Guidelines bu sapmaları ayrı değerlendirir. Kararlı açısal hata kontrollü aşırı bükme ile düzeltilebilir. Kıvrılma ve burulmada kısıtlama, simetri, hadde yönü ve gerilme dağılımı da incelenmelidir.
| Sonuç | İlk kontrol |
|---|---|
| Açı eşit biçimde açılıyor | Dayanım, yarıçap, V açıklığı ve telafi |
| Yan duvar kıvrılıyor | Kalınlık boyunca gerilme gradyanı, kısıtlama, şekillendirme yolu ve takım teması |
| Parça buruluyor | Simetri, hadde yönü, taslak geometrisi, kısıtlama ve eşit olmayan şekillendirme |
| Açı büküm boyunca değişiyor | Kalınlık/dayanım değişimi, hizalama, sehim telafisi ve makine esnemesi |
Tüm sütunlar için tabloyu kaydırın →
Yarıçapı ve V açıklığını birlikte yönetin
Gerçek kalınlığı, zımba yarıçapını, kalıp açıklığını, son iç yarıçapı ve yönü kaydedin. V açıklığındaki değişiklik kuvveti, oluşan yarıçapı ve geri yaylanmayı değiştirir. Malzeme ve takım tedarikçisinin ilgili kalite/kalınlık verilerini kullanın.
Daha küçük yarıçap bazı koşullarda geri yaylanmayı azaltabilir; yerel gerinimi ve çatlak riskini de artırabilir. Önce şekillendirilebilirlik ve parça performansına uygun yarıçapı seçin, ardından bu yarıçap için telafiyi belirleyin.
Yeterli kontrol sağlayan yöntemi seçin
Hava bükmede açı, koç derinliğiyle ayarlanabilir; aynı takım farklı açılarda kullanılabilir. SSAB, kendi yüksek dayanımlı çelikleri için hava bükmeyi önerir ve dip bükmenin çatlamaya yol açabileceğini belirtir.
Dip bükme, ezerek şekillendirme, yeniden kalıplama ve özel takımlar bazı parçalarda geri yaylanmayı azaltabilir veya kararlı hale getirebilir. Kuvvet, takım ve proses gereksinimleri artabileceğinden malzeme, kalınlık, yüzey koşulu ve ekipman kapasitesi doğrulanmalıdır.
Karmaşık pres parçalarında malzeme akışını sınırlayan çekme frenleri, baskı plakası kuvveti, geçiş yüzeyleri ve yerel yeniden şekillendirme gerilmeleri yeniden dağıtabilir. Bu önlemler parça özelinde analiz ve deney gerektirir; başka bir geometrinin çözümü doğrudan uygulanmamalıdır.
Telafiden önce prosesi kararlı hale getirin
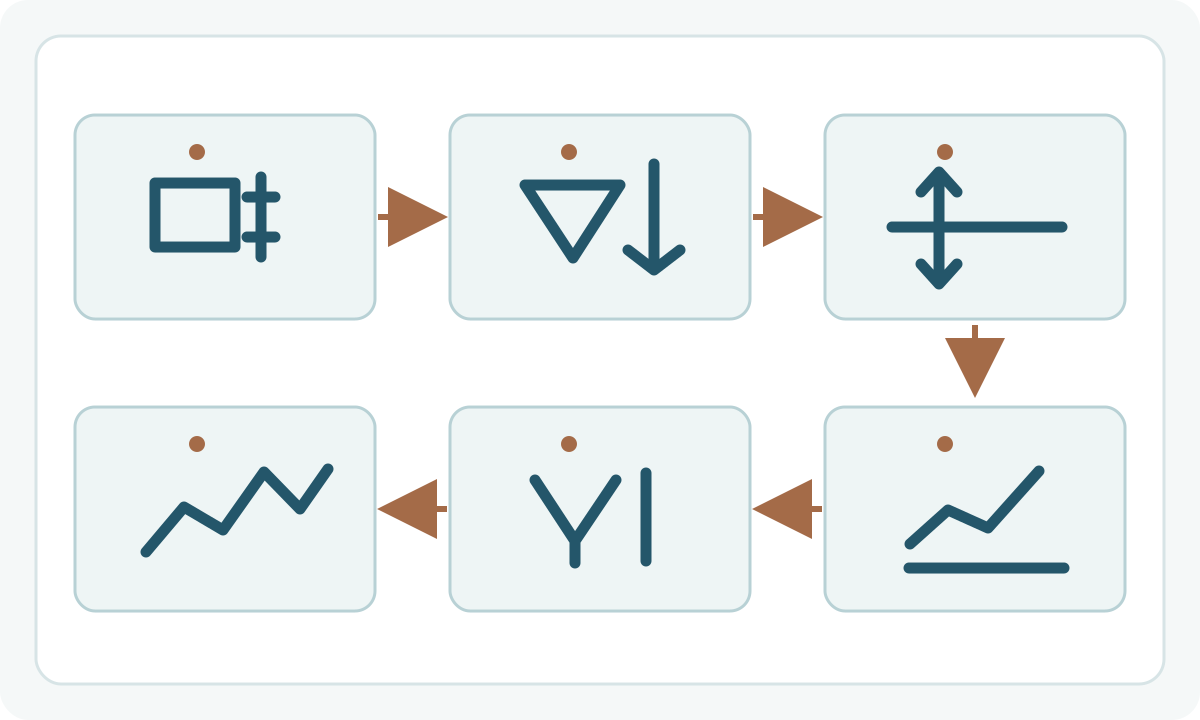
Malzeme ve proses kararlı hale geldikten sonra şu sırayı izleyin:
- Kaliteyi, gerçek kalınlığı, hadde yönünü ve yüzey durumunu doğrulayın.
- Belirlenen zımba ve kalıbı takın; hizalama ve sehim telafisini kontrol edin.
- Onaylı başlangıç programıyla temsilî numune veya ilk parçayı bükün.
- Yükün tamamen kalkmasını bekleyin; açı ve yarıçapı tanımlı yöntemle ölçün.
- Koç derinliğini, program açısını veya onaylı başka telafiyi ayarlayın.
- Sonuç kabul aralığının ortasına gelene kadar doğrulamayı tekrarlayın.
- Lot, takım, makine, program revizyonu ve ölçüm sonucunu kaydedin.
- Malzeme, kalınlık, takım veya önemli proses koşulları değiştiğinde yeniden yeterlilik doğrulaması yapın.
Bir çelik kalitesi tek bir telafi açısına sahip değildir. Kalınlık, yarıçap, V açıklığı ve parça geometrisi de gereken düzeltmeyi değiştirir.
Hadde yönünü ve lot değişimini kontrol edin
Hadde yönü anizotropiyi ve bükme davranışını etkiler. Tedarikçinin yarıçap önerileri, büküm çizgisinin hadde yönüne paralel veya dik olmasına göre değişebilir. Taslak yönünü sabit tutun. Şartname sınırları içindeki kalınlık ve mekanik özellik değişimleri de açıyı kaydırabilir; dar toleranslarda giriş kontrolü ve lot bazında ilk parça doğrulaması gerekir.
Varyasyonu teşhis edin
Sırayla şunları kontrol edin:
- Malzeme kimliği ve gerçek kalınlık
- Lot veya dayanım değişikliği
- Zımba/kalıp aşınması, kirlenmesi ve hizalaması
- V açıklığı ve zımba yarıçapı
- Makine esnemesi ve sehim telafisi
- Taslak yönü ve büküm uzunluğu
- Program konumu, kuvvet modu ve açı kontrolü
- Ölçüm yöntemi, parça sıcaklığı ve taşıma koşulları
Ortalama açı kaymış ve dağılım küçükse telafi düzeltme sağlayabilir. Dağılım büyüyorsa aşırı bükmeyi artırmadan önce değişkenliğin kaynağını kararlı hale getirin.
Proses onayı
Hedef açı/tolerans, ölçüm yeri ve yöntemi, malzeme, kalınlık, takım, V açıklığı, yarıçap, yön, program revizyonu ve ilk parça sonucunu kaydedin. Güvenlik açısından kritik, yapısal veya yorulmaya duyarlı parçalarda açı telafisi yeterlilik doğrulamasının yalnızca bir bölümüdür. Son yarıçap, incelme, çatlak riski, artık gerilmeler ve sonraki birleştirme gereksinimleri de kontrol edilmelidir.
Genel işlem sırası için sac metal bükme rehberine bakın. Ayrıca yarıçap seçimine ve açınım doğrulaması için büküm payı ve K faktörüne bakın.