
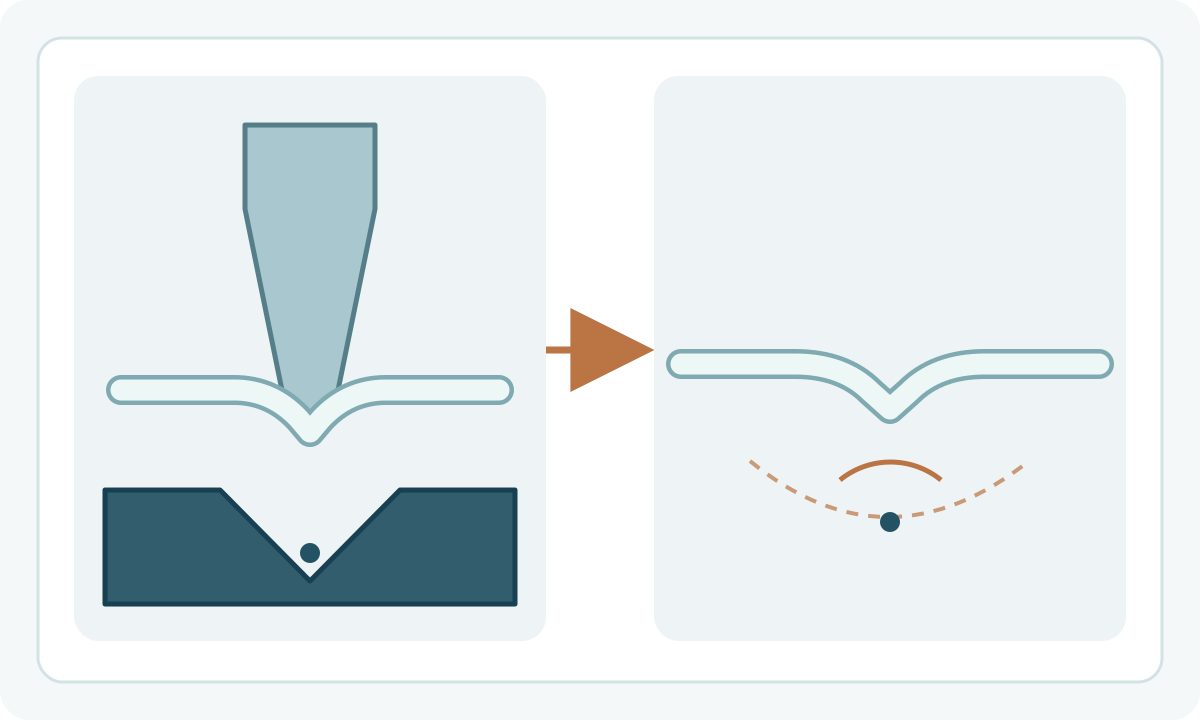
El springback o retorno elástico aparece al retirar la carga de conformado. El ángulo se abre y, en geometrías complejas, pueden aparecer curvatura lateral o torsión. Su magnitud depende de resistencia, espesor, radio, dirección de laminación, utillaje y trayectoria de conformado.
El objetivo es obtener resultados repetibles: fije las condiciones del material y del utillaje, seleccione un método controlable y compense a partir de mediciones de la pieza libre de carga.
Variables principales
Una tensión de fluencia mayor suele aumentar la recuperación elástica. Un radio interior grande respecto al espesor también tiende a elevarla. En plegado al aire, la abertura de la V influye en el radio resultante; SSAB señala que el springback aumenta con la resistencia del acero y con la relación entre abertura y espesor.
Aunque el programa no cambie, la variación del límite elástico, la resistencia a tracción, el espesor real, el recubrimiento, la orientación o el procesamiento previo puede desplazar el resultado. Ajuste el proceso con el material que se utilizará en producción.
Identifique el modo de desviación
El cambio angular modifica el ángulo incluido después de descargar. La curvatura de pared modifica el perfil de una pared conformada. La torsión es el giro relativo entre secciones a lo largo de la pieza. AHSS Guidelines distingue estos modos porque requieren diagnósticos diferentes. Un sobreplegado corrige bien un error angular estable. La curvatura o la torsión suelen exigir revisar restricción, simetría, orientación y distribución de tensiones.
| Resultado | Revisión inicial |
|---|---|
| Ángulo abierto de forma uniforme | Resistencia, radio, V y compensación programada |
| Pared curvada | Gradiente de tensiones a través del espesor, restricción, trayectoria y contacto con el utillaje |
| Pieza torcida | Simetría, dirección de laminación, geometría de la pieza en bruto, restricción y conformado desigual |
| Ángulo variable | Variación de espesor/resistencia, alineación, compensación de la flexión y deformación de la máquina |
Deslice la tabla para ver todas las columnas →
Controle radio y abertura
Registre espesor real, radio del punzón, abertura de matriz, radio interior final y orientación. Una V diferente cambia fuerza, radio y springback. Use los datos del fabricante del material y del utillaje para el grado y espesor reales.
Un radio menor puede reducir la recuperación en determinadas condiciones, pero eleva la deformación local y puede favorecer grietas. Seleccione primero un radio compatible con la formabilidad y las prestaciones de la pieza; después determine su compensación.
Seleccione un método de conformado controlable
El plegado al aire permite ajustar el ángulo mediante la penetración del punzón y ofrece flexibilidad para distintas geometrías. SSAB recomienda este método para sus aceros de alta resistencia y advierte del riesgo de grietas al plegar a fondo.
El plegado a fondo, el acuñado, el recalibrado y las matrices específicas pueden estabilizar algunas piezas, pero exigen evaluar fuerza, capacidad del equipo, material, espesor y acabado superficial. La elección debe estar validada para el trabajo concreto.
En estampaciones complejas, los frenos de embutición, la fuerza del pisador, las superficies de transición y el recalibrado local pueden modificar la distribución de tensiones. Requieren análisis y ensayos de la pieza; una solución de otra geometría no se transfiere automáticamente.
Estabilice el proceso antes de compensar
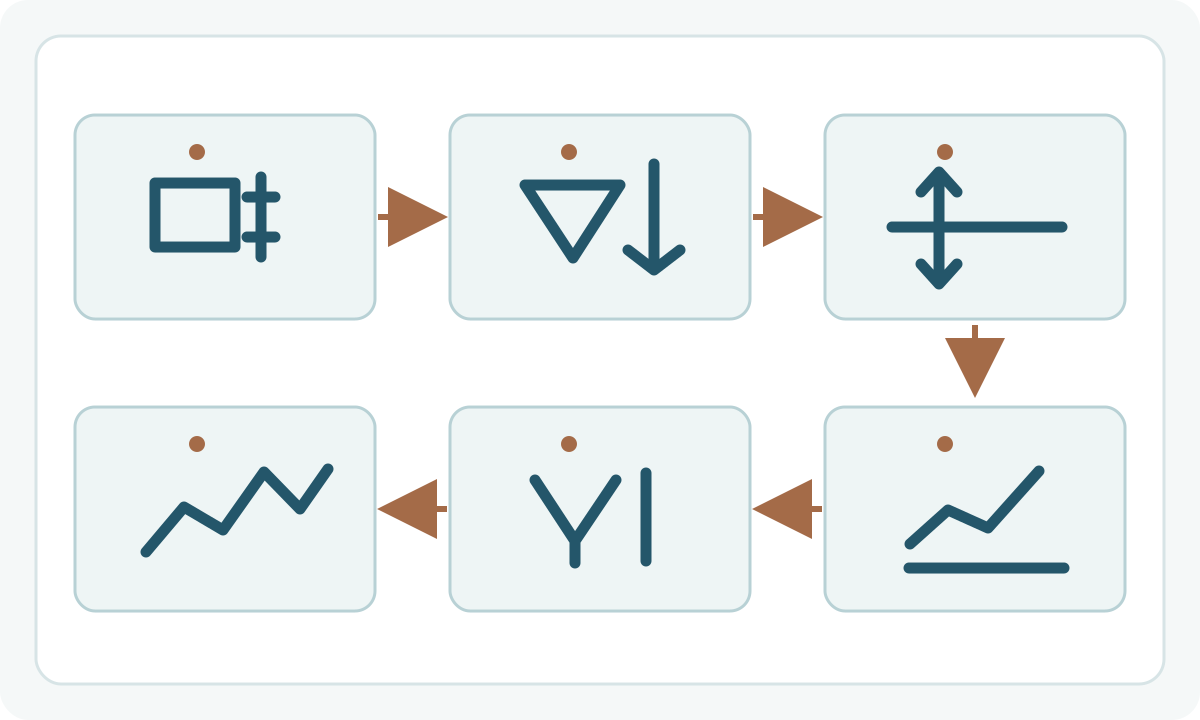
Establezca primero condiciones estables y mida siempre la pieza libre de carga:
- Confirme grado, espesor real, dirección de laminación y estado superficial.
- Monte el punzón y la matriz especificados; compruebe alineación y compensación de flexión.
- Pliegue una probeta o primera pieza representativa con el programa de partida aprobado.
- Deje descargar por completo y mida ángulo y radio con el método definido.
- Ajuste penetración, ángulo programado u otra compensación autorizada.
- Repita hasta centrar el resultado en el intervalo de aceptación.
- Registre lote, herramientas, máquina, revisión del programa y mediciones.
- Repita la cualificación si cambian material, espesor, herramientas o condiciones clave.
Un grado de acero no tiene un ángulo de compensación fijo: también cuentan el espesor, el radio, la abertura y la geometría.
Controle orientación y variación entre lotes
La anisotropía puede hacer que el comportamiento cambie con la dirección de laminación. Las recomendaciones de radio del proveedor suelen distinguir líneas de plegado paralelas y transversales. Mantenga controlada la orientación de la pieza en bruto. Incluso dentro de especificación, la variación de espesor y propiedades puede desplazar el ángulo; las tolerancias estrechas requieren control de recepción y verificación de primera pieza por lote.
Diagnóstico de variación
Revise en este orden:
- Identidad del material y espesor real
- Cambio de lote o resistencia
- Desgaste, suciedad y alineación del punzón y la matriz
- Abertura de V y radio del punzón
- Flexión de máquina y su compensación
- Orientación de la pieza en bruto y longitud de plegado
- Posición programada, modo de fuerza y control angular
- Método de medida, temperatura y manipulación de la pieza
Si la media está desplazada y la dispersión sigue baja, la compensación puede corregirla. Si la dispersión crece, estabilice primero la fuente de variación antes de aumentar el sobreplegado.
Liberación del proceso
Registre ángulo objetivo y tolerancia, ubicación y método de medida, material, espesor, herramientas, V, radio, orientación, versión de programa y resultado de primera pieza. En componentes críticos para la seguridad, estructurales o sensibles a fatiga, la corrección angular es sólo parte de la cualificación: compruebe también radio final, adelgazamiento, grietas, tensiones residuales y requisitos de unión.
Para la secuencia completa, consulte cómo doblar chapa metálica . Revise también la selección del radio y el desarrollo de plegado y factor K para calibrar el desarrollo.