
Пружинение — упругое восстановление после снятия формующей нагрузки. Угол может раскрыться; у сложной детали возможны кривизна боковой стенки и скручивание. На результат влияют прочность, толщина, радиус, направление прокатки, оснастка и маршрут деформации.
Практическая цель — повторяемость. Сначала задайте устойчивые условия по материалу и оснастке, выберите управляемый способ формования, затем измерьте разгруженную деталь и определите компенсацию по результатам.
Что увеличивает пружинение
Более высокое напряжение течения обычно увеличивает упругое восстановление. Рост отношения радиуса к толщине также часто усиливает его. При воздушной гибке раскрытие V-матрицы влияет на получаемый радиус и требуемую компенсацию.
SSAB связывает увеличение пружинения с прочностью стали и отношением раскрытия матрицы к толщине. Даже при неизменной программе результат может сместиться из-за предела текучести, прочности при растяжении, фактической толщины, покрытия, ориентации и предыдущей обработки. Настраивайте процесс на производственном материале.
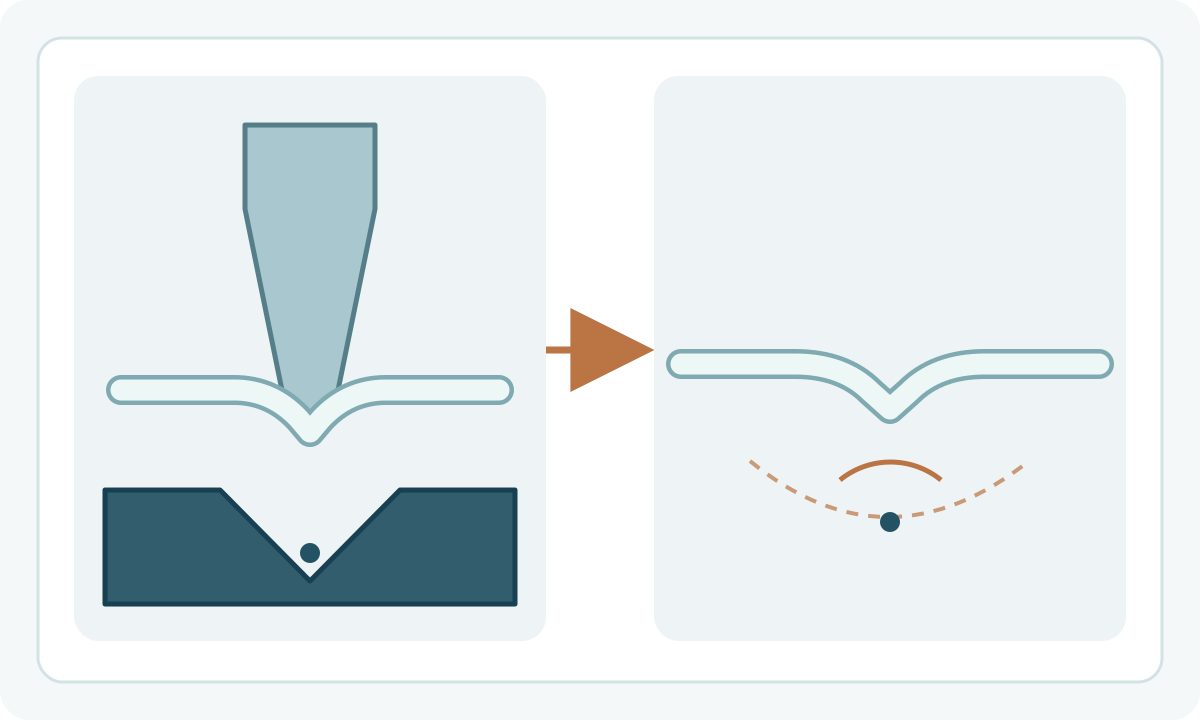
Определите вид отклонения
Угловое пружинение изменяет внутренний угол после разгрузки. Искривление стенки изменяет её профиль. Скручивание — относительный поворот поперечных сечений вдоль детали. AHSS Guidelines рассматривает эти режимы отдельно из-за различной реакции на изменения процесса. Стабильное угловое отклонение можно компенсировать дополнительным перегибом. При кривизне или скручивании проверяют закрепление, симметрию, ориентацию и распределение напряжений.
| Результат | Что проверить |
|---|---|
| Угол равномерно раскрывается | Прочность, радиус, V-раскрытие и компенсацию |
| Стенка искривляется | Градиент напряжений по толщине, закрепление, последовательность формования и контакт с оснасткой |
| Деталь скручивается | Симметрию, направление прокатки, геометрию заготовки, закрепление и неравномерность формования |
| Угол меняется по длине | Изменение толщины/прочности, центровку, компенсацию прогиба и деформацию станка |
Прокрутите таблицу, чтобы увидеть все столбцы →
Контролируйте радиус и раскрытие
Записывайте фактическую толщину, радиус пуансона, раскрытие матрицы, итоговый внутренний радиус и ориентацию. Изменение V влияет на усилие, радиус и пружинение. Используйте рекомендации поставщика материала и оснастки для конкретной марки и толщины.
Меньший радиус в некоторых условиях уменьшает пружинение, но увеличивает местную деформацию и риск трещин. Сначала выберите радиус по формуемости и требованиям к работе детали, затем подберите компенсацию для него.
Выберите управляемый способ формования
При воздушной гибке угол регулируется глубиной хода траверсы; один комплект оснастки подходит для разных углов. SSAB рекомендует этот способ для своих высокопрочных сталей и предупреждает о риске трещин при гибке с полным прилеганием к матрице.
Гибка с полным прилеганием, чеканка, повторная калибровка и специальная оснастка могут уменьшить или стабилизировать пружинение отдельных деталей. Они требуют проверки усилия, инструмента, материала, толщины, поверхности и возможностей оборудования.
В сложных штамповках перетяжные рёбра, усилие прижима, переходные поверхности и местная повторная формовка могут перераспределять напряжения. Такие решения требуют анализа и испытаний конкретной детали; перенос с другой геометрии должен быть обоснован.
Сначала стабилизируйте процесс
После стабилизации материала и процесса выполните последовательную проверку:
- Подтвердите марку, фактическую толщину, направление прокатки и состояние поверхности.
- Установите заданные пуансон и матрицу; проверьте центровку и компенсацию прогиба.
- Согните представительный образец или первую деталь по утверждённой исходной программе.
- Полностью снимите нагрузку и измерьте угол и радиус установленным методом.
- Измените глубину хода, заданный угол или другой разрешённый параметр компенсации.
- Повторяйте проверку до выхода к середине диапазона допуска.
- Запишите партию, оснастку, станок, версию программы и измерения.
- Повторно подтвердите пригодность процесса при существенных изменениях материала, толщины, оснастки или условий.
Одна марка стали не имеет фиксированного угла компенсации: поправка меняется также с толщиной, радиусом, раскрытием матрицы и геометрией.
Контролируйте направление прокатки и партии
Направление прокатки влияет на анизотропию и поведение при гибке. Рекомендации поставщика по радиусу часто различают линию гиба вдоль и поперёк прокатки. Сохраняйте заданную ориентацию заготовки. Изменение толщины и механических свойств в пределах спецификации тоже может сместить угол; узкие допуски требуют входного контроля и проверки первой детали каждой партии.
Исследуйте разброс
Последовательно проверьте:
- Идентификацию материала и фактическую толщину
- Смену партии или прочности
- Износ, загрязнение и центровку пуансона и матрицы
- Раскрытие V-матрицы и радиус пуансона
- Прогиб станка и его компенсацию
- Ориентацию заготовки и длину гиба
- Заданное положение, режим усилия и контроль угла
- Метод измерения, температуру и обращение с деталью
При смещённом среднем и малом разбросе компенсация может исправить результат. Если разброс растёт, сначала устраните его причину, затем корректируйте перегиб.
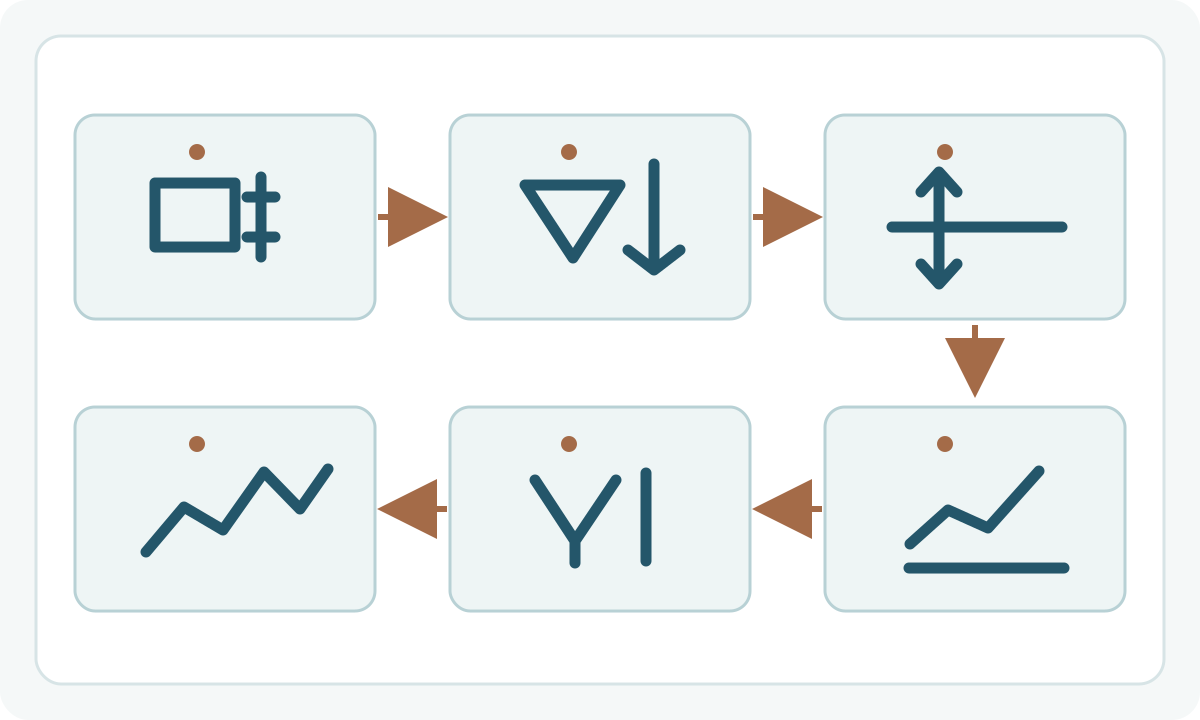
Допуск процесса к производству
Зафиксируйте целевой угол и допуск, место и метод измерения, материал, толщину, инструмент, V-раскрытие, радиус, ориентацию, версию программы и результат первой детали. Для деталей, критичных по безопасности, несущих конструкций и деталей с усталостными нагрузками угловая компенсация является только частью проверки процесса. Подтвердите итоговый радиус, утонение, риск трещин, остаточные напряжения и требования к последующему соединению.
Полную последовательность настройки см. в руководстве по гибке листа . Дополнительно проверьте выбор радиуса и припуск на гиб и K-factor для калибровки развёртки.