
钢板加工中,leveling 与 flattening 的用法存在重叠。Flattening 通常描述把板材或零件弄得更平,未限定一种设备;leveling 往往指辊式矫平等受控工艺。仅凭名称,无法确定平面度公差,也无法证明材料完全没有残余应力。理解两者,应分别看加工方式、检测到的板形以及后续加工后的表现。
工艺名称为何不能代替验收要求
有的供应商把辊式矫平机称为 flattening machine,也有人用 flattening 表示压力机局部校平。这些用法都可能成立。需要确认实际做过什么加工、检验了什么结果,不能给两个英文词直接排出质量等级。
| 描述 | 能说明什么 | 仍需确认什么 |
|---|---|---|
| 已校平板材 | 声称板形得到改善 | 加工方法、检测状态和验收限值 |
| 辊式矫平板材 | 通过交错辊反复弯曲 | 对相应钢种及尺寸的能力和实际结果 |
| 拉伸矫平板材 | 施加塑性拉伸 | 适用产品范围及后续加工表现 |
| 平面度检测 | 规定状态下的几何形状 | 残余应力分布及切割后的稳定性 |
在表格内横向滚动可查看所有列 →
辊式矫平改变了什么
交错排列的辊使材料连续向相反方向弯曲。弯曲超过弹性范围时,部分厚度区域发生塑性变形。受控的交变弯曲可改善板形并重新分布残余应力,但这不能证明所有位置的应力都归零。
辊径、辊距、支承刚度、压入量、板厚和屈服强度都会影响结果。因此,设备的最大板厚必须结合对应的材料强度和板宽理解。厚度相同的高强钢与低碳钢,不能未经验证就采用相同设置。
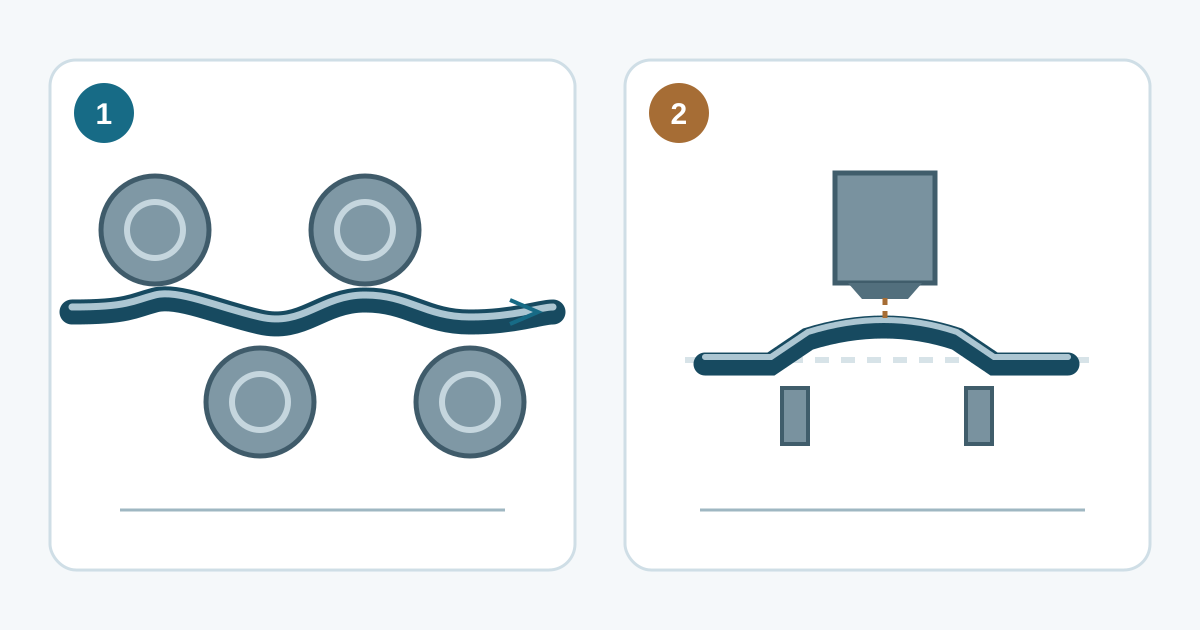
这些属于机械校正,与去应力热处理不同。延性不足、硬化状态、孔洞和易损涂层都可能限制工艺适用性,应评估实际材料与零件,不能只看厚度。
压力机可针对某处弯曲进行修正,精密辊式矫平则让材料经过一系列弯曲。适用性取决于零件形状、批量、来料状态和目标结果,不能据此认定辊式设备在所有场合都优于压力机。
板形缺陷有不同方向
卷曲是沿原卷取方向的曲率;横弯发生在板宽方向;边浪和中浪涉及沿宽度分布的纵向长度差异。肉眼看见卷曲被消除,并不代表其他板形问题都已解决。
纵向张力可能把带钢暂时拉平,卸除张力后波浪才显现。支承、夹紧和自重也会影响观察结果。比较平面度必须采用双方约定的一致检测状态,垛放板材的照片不能替代检测。
拉伸矫平、拉弯矫平与平整轧制
拉伸矫平对夹持区间施加超过屈服的拉伸变形;拉弯矫平结合带钢张力和辊弯曲。两者的设备布置和作用方式不同,不能只凭名称互换。
平整轧制 属于另一种精整轧制工序,会影响力学响应和表面纹理,也可以改善板形。任何工艺名称,包括“精密”,都不能单独保证统一的公差、零残余应力,或后续受热后形状完全不变。
交货时平整与切割后稳定需要分别验证
设想两块板均满足约定的交货平面度限值,切成窄条后,其中一块的窄条翘曲更明显。这并不必然说明原检测错误:材料被切除后,残余应力的平衡会改变;热切割还叠加了热输入的影响。
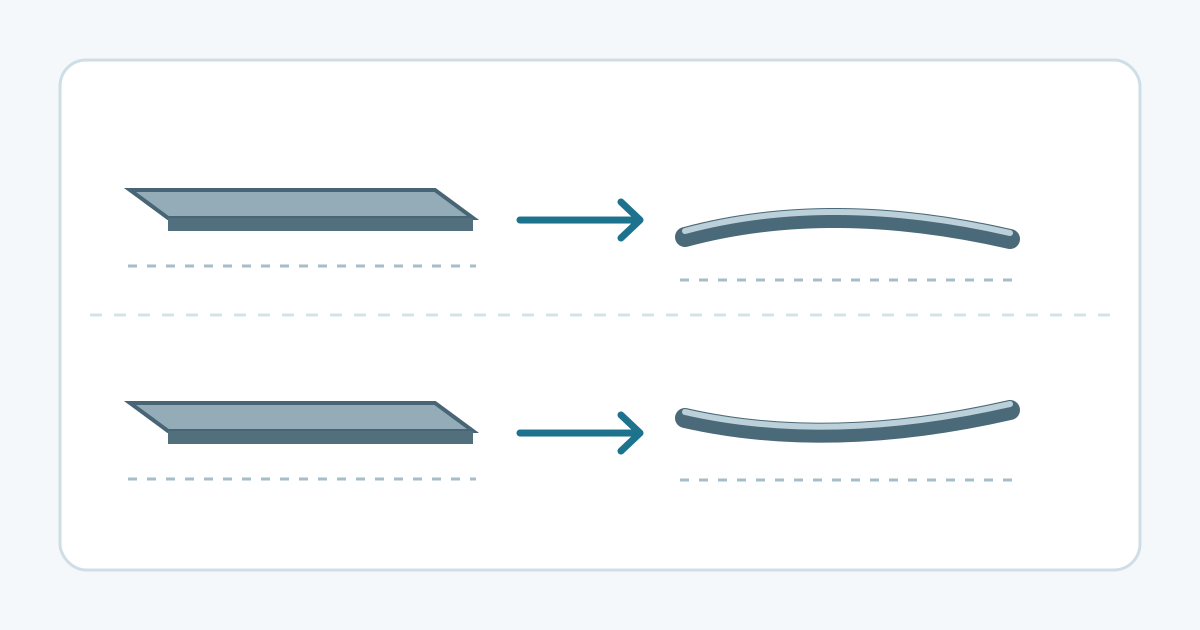
对加工稳定性敏感的用途,可约定有代表性的试验,明确材料身份、切割方式、零件形状、取向、支承状态以及何时测量。交货平面度与加工后形状分别记录。一次试验只说明所测条件下的表现,无法覆盖任意套料、焊接顺序或未来加工。
一份有用的矫平记录应包含什么
记录应把卷号或炉号、钢种及交货状态、厚度与宽度、加工工艺、检测方法和实测结果连接起来。表面敏感材料还要检查表面或涂层。供应商承诺具体限值时,应明确适用产品规范及测量依据;本文不规定通用 ASTM 或 EN 公差。
定尺横切工艺 说明矫平如何融入钢卷到板材的生产线;钢板产品说明 介绍产品形态。设置、辊区作业和搬运必须遵循设备的培训、护罩与隔离程序;本文不提供操作参数。