
平整轧制(temper rolling 或 skin pass)通过轧辊使带钢产生受控的塑性变形,可调整屈服初期的变形行为、表面纹理与板形。钢种、来料状态和机组控制共同决定加工结果。
平整在生产流程中的位置
退火后的冷轧带钢通常接着进行平整,可采用独立机组,也可将平整机布置在连续生产线上。热镀锌生产线可在镀覆后平整;热轧带钢和不锈钢也有各自的平整路线。在板带生产语境中,temper rolling 与 skin pass 经常指同类精整工序,具体含义仍应以生产厂的工艺说明为准。
| 工序 | 主要作用机制 | 工艺范围 |
|---|---|---|
| 平整轧制 | 轧辊间的受控塑性变形 | 调整力学响应、表面纹理和板形 |
| 大压下量冷轧 | 通过轧制显著减薄 | 获得目标厚度并引入较多冷作变形 |
| 退火 | 受控加热与冷却 | 根据热处理周期,通过回复、再结晶等恢复塑性 |
| 回火 | 通常在淬硬后进行热处理 | 调整淬硬钢的组织与性能 |
| 辊式矫平或拉伸弯曲矫平 | 反复弯曲,拉矫时另施加张力 | 主要改善板形,也可能改变屈服行为 |
在表格内横向滚动可查看所有列 →
平整机与拉矫机可以布置在同一条线上,两者仍有各自的设定与作用。退火钢 介绍平整前可能的热处理交货状态;热轧与冷轧的区别 说明更完整的生产路线。
平整如何影响屈服行为
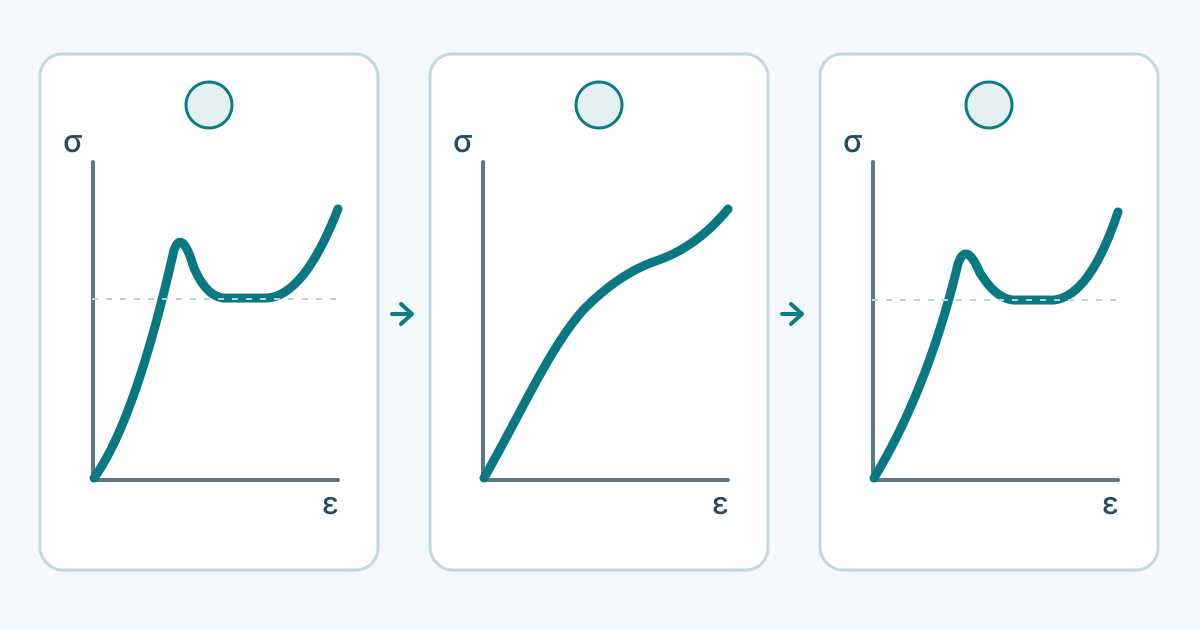
部分退火低碳钢在拉伸时出现上屈服点,随后进入较低应力水平的屈服平台。屈服延伸阶段,塑性变形沿局部吕德斯带扩展;板料后续冲压时可能形成可见的拉伸应变痕。
适当平整会提前引入塑性应变,可抑制易出现不连续屈服的钢种的明显屈服转变,降低此类表面痕迹的风险。屈服点延伸率描述拉伸曲线中的特定阶段,与断后伸长率、机组施加的平整延伸率属于不同指标。相关概念见钢的屈服强度 。
表面纹理与板形应分别理解
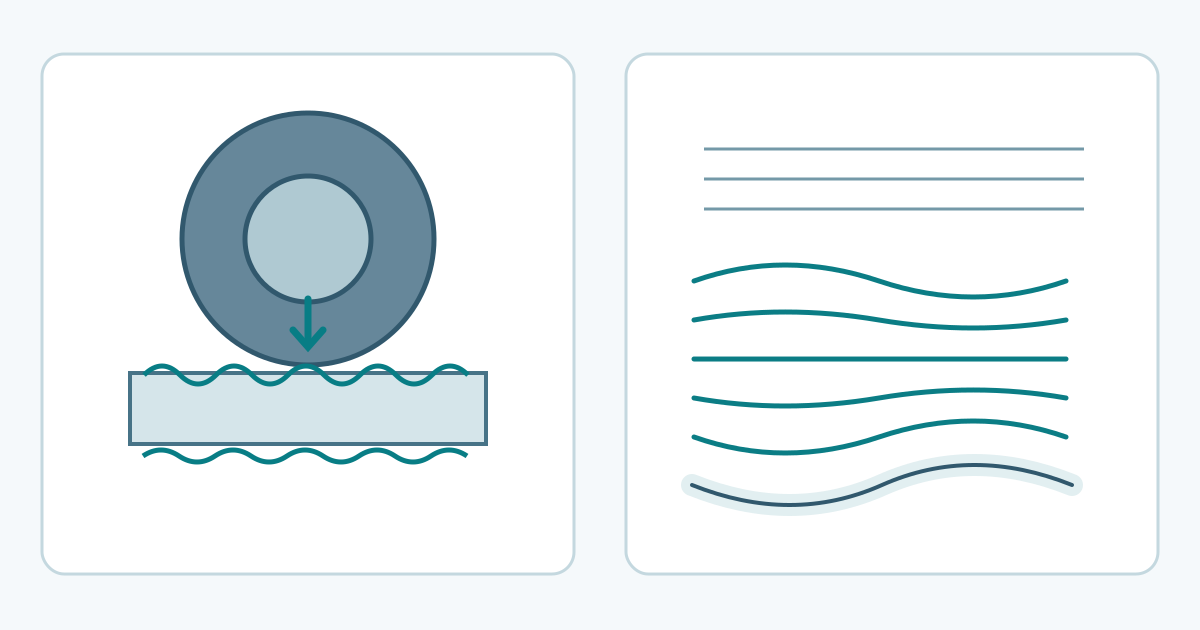
带钢接触工作辊时,其表面纹理随接触变形发生变化。纹理转印程度受来料、润滑、接触压力以及毛化轧辊状态影响。单一粗糙度数值无法完整描述涂装或成形所关心的全部表面特征,峰的分布与波纹度也可能需要控制。
板形取决于沿带宽方向纵向延伸的分布。辊型、弯辊控制与带钢张力都会影响这一分布。平整有助于改善板形,但工序名称本身不代表材料已无残余应力。钢卷中受到约束的变形可能在分条或剪切后显现。
钢种与存放经历为何重要
对于易发生应变时效的铁素体钢,固溶碳、氮可与位错相互作用。预变形后,在一定时间和温度条件下,间隙原子可能再次钉扎位错,使流动应力升高并恢复不连续屈服。平整后屈服点延伸受到抑制的状态能保持多久,取决于成分、前序加工与后续时间—温度经历。
无间隙原子钢(IF钢)通过成分设计与工艺减少固溶间隙原子,其表现与常规易时效低碳钢不同。不锈钢和先进高强钢也需要按各自钢种分析。以退火低碳钢解释的机制,不能直接覆盖通过同一台平整机的所有产品。
前序压下、退火过程、相组成及镀层都会影响来料状态。后续受热还可能再次改变材料响应。因此,无法用统一的存放期限或压下率保证所有产品具有相同的成形表现。
如何理解“经过平整”的交货描述
“经过平整”说明采用了一道加工工序。判断钢卷是否适合使用,还需要钢种和交货状态、规定的力学性能、表面要求及板形要求。涉及时效时,也应关注检测日期、储存经历和预定成形方式。
平整延伸率与厚度压下率不能直接互换。通过体积守恒联系两者时,还需要考虑宽度变化及测量条件。轧制力、张力和速度应由适用于具体钢种、具体机组的验证工艺确定。
成形板面出现条带状痕迹时,应结合当前拉伸行为与加工、储存记录分析,避免仅凭粗糙度归因。带钢切开后出现翘曲,则需单独分析板形与残余应力历史。上述现象本身都不足以确定机组该怎样调整。
来源与适用范围
工序作用依据设备制造商资料,产品差异参考钢厂说明,屈服及应变时效机制参考大学教学资料。配图均为定性示意,不提供数值化操作界限。参考来源 列出本次核查资料;实际钢卷的验收以产品技术要求和约定的检验方法为准。