
Temper haddeleme veya skin pass, çelik şeride kontrollü plastik şekil değişimi uygulayan bir son işlem haddelemesidir. Akmanın başlangıcını, yüzey dokusunu ve düzlemselliği değiştirebilir. Sonuç; çelik kalitesine, giriş malzemesinin durumuna ve hadde kontrolüne bağlıdır.
Üretim hattındaki yeri
Tavlanmış soğuk haddelenmiş şeritlerde skin pass genellikle tavlamayı izler; bağımsız bir tezgahta veya sürekli hat içinde uygulanabilir. Galvanizleme hatlarında kaplama aşamasından sonra yer alabilir. Sıcak haddelenmiş şeritlerin ve paslanmaz çeliklerin üretim yolları farklıdır. Sac ve şerit üretiminde temper haddeleme ile skin pass çoğu zaman aynı son işlem için kullanılır. Kesin kapsamı üreticinin proses tanımı belirler.
| İşlem | Temel mekanizma | Kapsam |
|---|---|---|
| Temper haddeleme / skin pass | Merdaneler arasında kontrollü plastik şekil değişimi | Mekanik davranış, doku ve düzlemselliği ayarlar |
| Ana soğuk haddeleme | Haddeleme ile belirgin kalınlık azaltma | Kalınlığı belirler ve önemli miktarda soğuk şekillendirme uygular |
| Tavlama | Kontrollü ısıtma ve soğutma | Çevrime bağlı olarak toparlanma ve yeniden kristalleşmeyle sünekliği geri kazandırabilir |
| Menevişleme | Genellikle sertleştirme sonrasında ısıl işlem | Sertleşmiş çeliğin yapısını ve özelliklerini değiştirir |
| Merdaneli veya gergili doğrultma | Tekrarlı eğme; gergili doğrultmada ayrıca çekme | Öncelikle şerit şeklini düzeltir, akmayı da etkileyebilir |
Tüm sütunlar için tabloyu kaydırın →
Skin-pass tezgâhı ve gergili doğrultucu aynı hatta bulunabilir; ayarları ve etkileri ayrı değerlendirilir. Tavlanmış çelik sayfası girişteki ısıl işlemli ürünü, sıcak ve soğuk haddelenmiş çelik karşılaştırması ise daha geniş üretim yollarını açıklar.
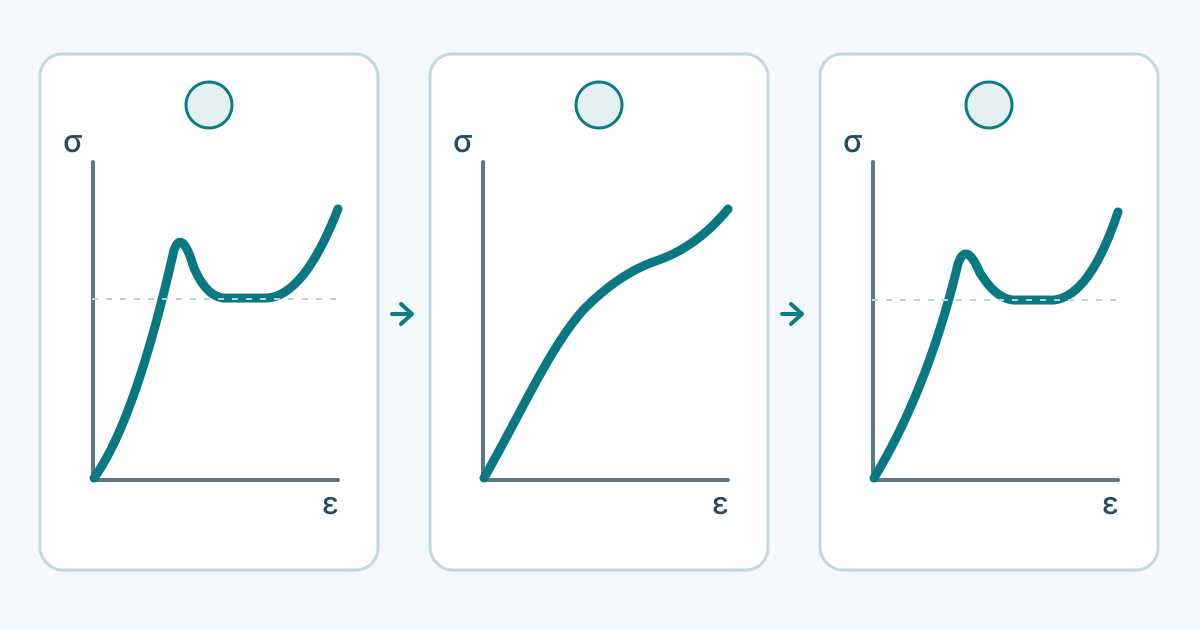
Akma başlangıcı nasıl değişir?
Bazı tavlanmış düşük karbonlu çeliklerde üst akma noktasının ardından daha düşük gerilmede bir plato görülür. Akma uzaması boyunca plastik şekil değişimi yerel Lüders bantlarıyla ilerler. Sonraki presleme işlemi sac yüzeyinde belirgin izler bırakabilir.
Skin pass, şekillendirmeden önce plastik ön deformasyon sağlar. Uygun koşullarda, bu davranışa yatkın çeliklerde keskin akma geçişini bastırarak iz oluşma riskini azaltabilir. Akma uzaması, çekme eğrisinin belirli bir bölümünü tanımlar; kopma uzamasından ve hadde tezgâhının uyguladığı uzamadan farklıdır. Ayrıntılar için çeliğin akma dayanımına bakılabilir.
Yüzey dokusu ve düzlemsellik ayrı sonuçlardır
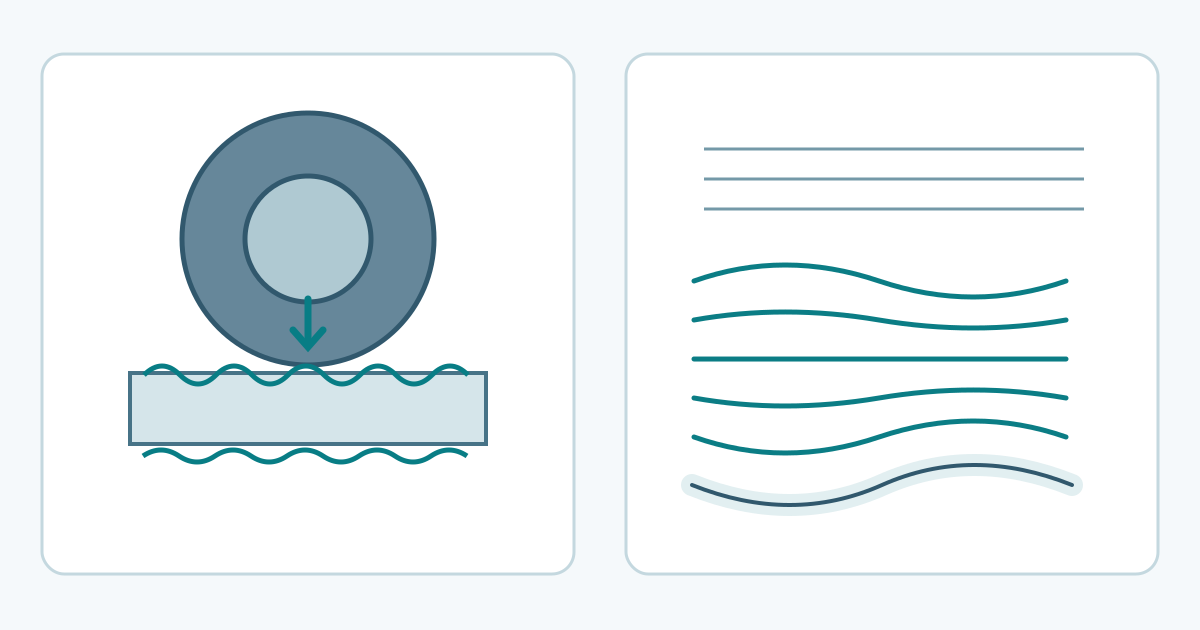
İş merdaneleriyle temas, şeridin yüzey dokusunu değiştirir. Doku aktarımı; giriş malzemesine, yağlamaya, temas basıncına ve dokulandırılmış merdanelerin durumuna bağlıdır. Tek bir pürüzlülük değeri, boyama veya şekillendirme açısından önemli bütün özellikleri açıklamaz. Tepe dağılımı ve yüzey dalgalılığı da önem taşıyabilir.
Düzlemsellik, boyuna uzamanın şerit genişliği boyunca dağılımıyla ilişkilidir. Merdane geometrisi, merdane bükme kontrolü ve şerit gerginliği bu dağılımı etkiler. Skin pass şerit şeklini iyileştirebilir; işlem adı malzemenin kalıntı gerilmesiz olduğunu garanti etmez. Dilme veya kesme sonrasında, ruloda kısıtlanmış şekil bozuklukları ortaya çıkabilir.
Çelik kalitesi ve bekleme süresinin etkisi
Yatkın ferritik çeliklerde arayer karbon ve azot atomları dislokasyonlarla etkileşir. Ön deformasyon sonrasında zaman ve sıcaklık, dislokasyonların yeniden kilitlenmesine olanak verebilir. Deformasyon yaşlanması akış gerilmesini yükseltebilir ve süreksiz akmayı geri getirebilir. Etkinin kalıcılığı; bileşim, önceki işlemler ve sonraki zaman–sıcaklık geçmişine bağlıdır.
Arayer atomsuz, yani IF çeliklerinde bileşim ve üretim yöntemiyle çözünmüş arayer atomları azaltılır. Bu çeliklerin davranışı, yaşlanmaya yatkın geleneksel düşük karbonlu çelikten farklıdır. Paslanmaz çelikler ve ileri yüksek dayanımlı çelikler de kendi özelliklerine göre değerlendirilmelidir. Tavlanmış düşük karbonlu çelik için anlatılan mekanizma, aynı tezgahtan geçen her ürüne doğrudan uygulanamaz.
Önceki kalınlık azaltma, tavlama geçmişi, faz yapısı ve varsa kaplama giriş malzemesini etkiler. Sonraki bir ısıl etki davranışı yeniden değiştirebilir. Bütün ürünlerde aynı şekillendirme davranışını garanti eden tek bir depolama süresi veya redüksiyon yüzdesi yoktur.
Skin-pass ifadesi nasıl yorumlanmalı?
“Skin pass uygulanmış” ifadesi bir işlem aşamasını belirtir. Ruloyu değerlendirmek için kalite, teslim durumu, belirtilen mekanik özellikler, yüzey ve düzlemsellik şartları gerekir. Yaşlanma önemliyse deney tarihi, depolama geçmişi ve planlanan şekillendirme işlemi de dikkate alınmalıdır.
Hadde uzaması hedefi ile kalınlık redüksiyon yüzdesi birbirinin yerine kullanılamaz. Hacim korunumu yoluyla aralarında ilişki kurulurken genişlik değişimi ve ölçüm koşulları hesaba katılmalıdır. Hadde kuvveti, gerginlik ve hız, ilgili kalite ve hat için doğrulanmış bir proses gerektirir.
Şekillendirilmiş bir panelde bant izleri varsa, kusuru yalnızca pürüzlülüğe bağlamadan önce güncel çekme davranışını ve işlem/depolama geçmişini karşılaştırın. Şerit kesildikten sonra şekil değiştiriyorsa düzlemsellik ve kalıntı gerilme geçmişini ayrı inceleyin. Bu gözlemlerin hiçbiri tek başına bir hadde ayarı belirlemez.
Kaynaklar ve kapsam
Proses işlevleri için ekipman üreticileri, ürün farklılıkları için çelik üreticileri, akma ve deformasyon yaşlanması mekanizmaları için üniversite eğitim kaynakları incelendi. Şemalar nitelikseldir; sayısal işletme sınırları vermez. Kaynak notları kontrol edilen belgeleri listeler. Gerçek bir rulonun kabulünde ürün şartnamesi ve üzerinde anlaşılan deney yöntemleri esas alınır.