
Akma dayanımı, çekme deneyinde çeliğin kalıcı şekil değiştirme geliştirmeye başladığı gerilme düzeyini tanımlar. Değer; deney yöntemi, raporlama sembolü, ürün standardı ve malzeme koşuluyla birlikte okunmalıdır.
Hızlı referans
| Terim | Anlamı | Okuma |
|---|---|---|
| Akma dayanımı | Kalıcı deformasyon başlangıcı | Deney yöntemini doğrulayın |
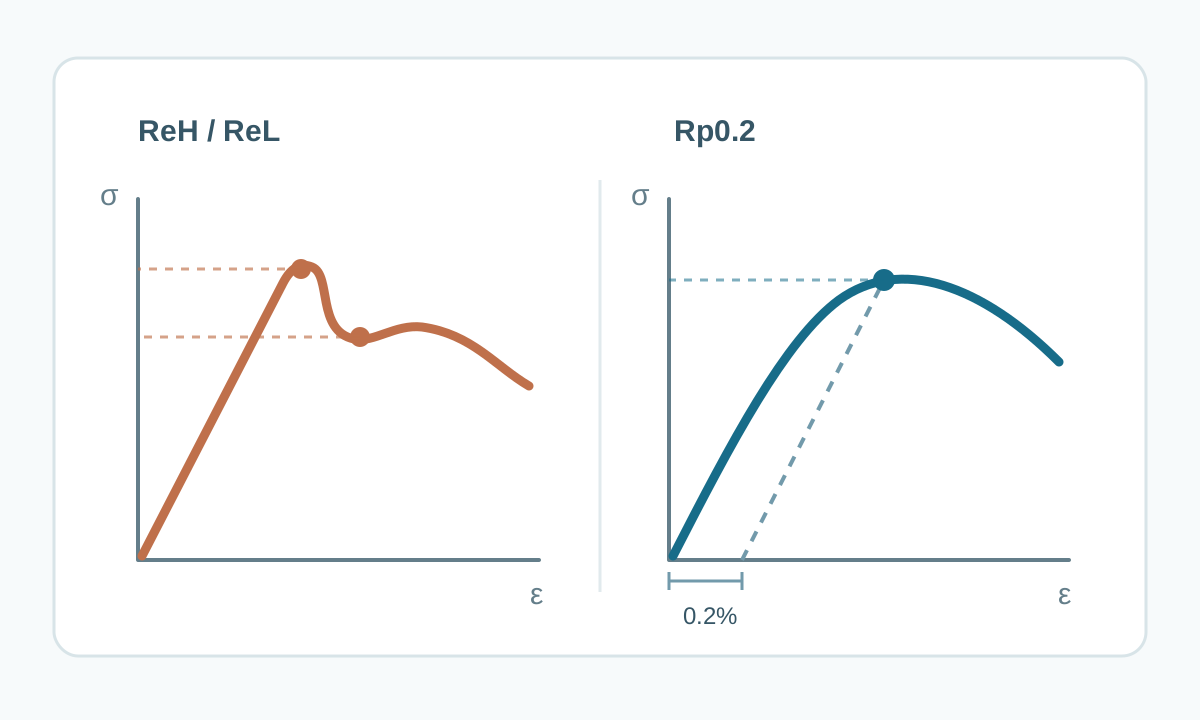
| ReH / ReL | Üst ve alt akma değerleri | Belirgin akma davranışı |
| Rp0,2 | %0,2 belirlenmiş plastik uzama ile tanımlanan ispat gerilimi | Kademeli geçiş |
| Çekme dayanımı | En yüksek mühendislik gerilimi | Akma sonrası aşama |
Tüm sütunlar için tabloyu kaydırın →
1. Anlamı
Mühendislik gerilmesi kuvvet / ilk kesit alanı olarak hesaplanır. N ve mm² kullanıldığında N/mm² sayısal olarak MPa’ya eşittir. Plastik şekil değiştirme başladıktan sonra yük kaldırıldığında kalıcı uzama kalır. Sonuç, standardın tanımladığı numune ve koşullara aittir.
2. Akma noktası ve Rp0,2
Bazı düşük karbonlu çeliklerde üst ve alt akma ile akma platosu oluşabilir. Geçişin sürekli olduğu eğrilerde Rp0,2, %0,2 belirlenmiş plastik uzamaya dayalı tekrarlanabilir bir değer sağlar. Servis sınırları ilgili tasarım standardından gelir.
3. Çekme dayanımıyla farkı
Akma dayanımı plastik deformasyonun başlangıcını, çekme dayanımı ise deneyde ulaşılan en yüksek mühendislik gerilimini karakterize eder. Uzama, gerekli tokluk, kalınlık, teslim durumu ve imalat özellikleri de seçimde dikkate alınır.
4. Deney sonucu nasıl oluşur
ISO 6892-1 ve ASTM E8/E8M, oda sıcaklığındaki metal çekme deneylerini tanımlar. Numune geometrisi, ölçü boyu, kesit ölçümü, şekil değiştirme ölçümü, deney hızı ve hesap karşılaştırılabilirliği etkiler. 50.000 N ve 200 mm², 250 MPa gerilme verir; akma özelliği eğri ve standart yöntemiyle belirlenir.
5. Benzer sayısal değerler sınıf eşdeğerliği oluşturmaz
Kimya, mikroyapı, haddeleme, ısıl işlem, soğuk iş, kalınlık ve ürün biçimi dayanımı ve imalat davranışını değiştirir. Karşılaştırmada ürün standardı, kimyasal bileşim, mekanik şartlar, gerektiğinde tokluk, boyutlar ve teslim durumu birlikte incelenir.
6. Şartname ve sertifika nasıl okunur
Önce ürün standardını, sınıfı ve ürün biçimini belirleyin. Gereksinimin minimum, aralık veya başka bir kabul kuralı olup olmadığını kontrol edin. Sertifikada sembol, birim, sonuç ve gerekiyorsa numune yönü, konumu, ergitme veya rulo kimliği doğrulanır.
7. Tasarım ve imalatta kullanım
Tasarım standardı malzeme değerlerini, katsayıları, yük birleşimlerini, stabiliteyi ve kullanım sınırlarını tanımlar. Bükme, kaynak ve soğuk şekillendirme yerel malzeme durumunu değiştirebilir ve uygun imalat kurallarıyla değerlendirilir.
8. İngilizce konuşulan pazarlardaki farklılıklar
Mekanik kavram aynıdır; standartlar, sınıf sistemleri, semboller ve birimler değişebilir. ABD belgelerinde ASTM ile ksi veya MPa sık görülür. Birleşik Krallık, Avustralya ve Kanada belgelerinde MPa yaygındır. Karşılaştırmada standart, baskı, ürün biçimi, kalınlık ve özellik tanımı korunmalıdır.