
El laminado de temple, conocido habitualmente como skin pass, aplica una deformación plástica controlada a la banda de acero durante el acabado. Puede modificar el inicio de la fluencia, la textura superficial y la planitud. El grado, el estado de entrada y el control del tren condicionan el resultado.
Lugar en la ruta de fabricación
En la banda laminada en frío y recocida, el skin pass suele realizarse después del recocido, en un tren independiente o integrado en una línea continua. En una línea de galvanizado puede seguir al recubrimiento; las bandas laminadas en caliente y los inoxidables tienen sus propias rutas. En el sector de chapa y banda, temper rolling y skin pass suelen designar la misma operación de acabado. La descripción del fabricante determina el alcance concreto.
| Operación | Mecanismo principal | Alcance |
|---|---|---|
| Laminado de temple / skin pass | Deformación plástica controlada entre cilindros | Ajusta respuesta mecánica, textura y planitud |
| Reducción en frío | Reducción importante de espesor por laminación | Establece el espesor e introduce trabajo en frío |
| Recocido | Calentamiento y enfriamiento controlados | Puede recuperar ductilidad mediante recuperación y recristalización, según el ciclo |
| Revenido térmico | Tratamiento térmico, habitualmente después del endurecimiento por temple | Modifica estructura y propiedades del acero endurecido |
| Aplanado con rodillos o bajo tensión | Flexión repetida, con tracción en el segundo caso | Corrige principalmente la forma y también puede afectar a la fluencia |
Deslice la tabla para ver todas las columnas →
Un tren skin pass y una aplanadora bajo tensión pueden compartir línea, manteniendo funciones y ajustes distintos. La página sobre acero recocido explica el producto tratado térmicamente; la comparación de laminado en caliente y en frío amplía las rutas de fabricación.
Cómo cambia el inicio de la fluencia
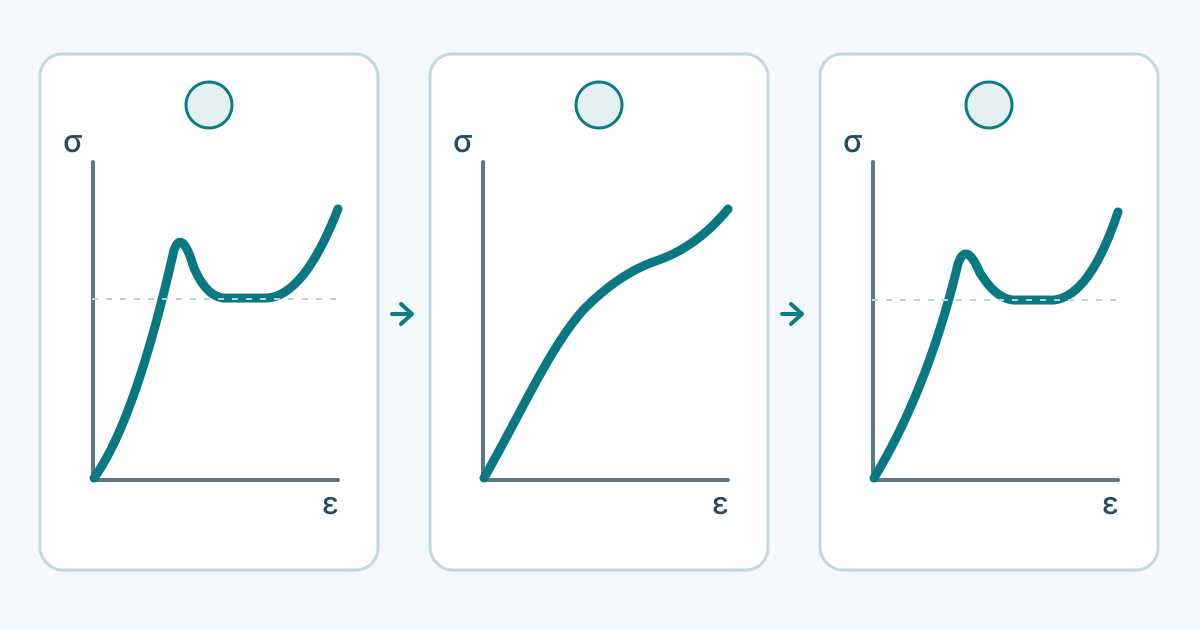
Algunos aceros de bajo carbono recocidos presentan un límite elástico superior seguido de una meseta a menor tensión. Durante este alargamiento de fluencia, la deformación plástica avanza en bandas de Lüders localizadas. El posterior conformado puede dejar marcas visibles en la chapa.
El skin pass introduce deformación antes del conformado y puede suprimir esa transición brusca en aceros susceptibles, reduciendo el riesgo de marcas. El alargamiento de fluencia corresponde a una parte específica de la curva de tracción. Es distinto del alargamiento total a rotura y del alargamiento aplicado por el tren. Véase límite elástico del acero .
Textura y planitud: dos resultados distintos
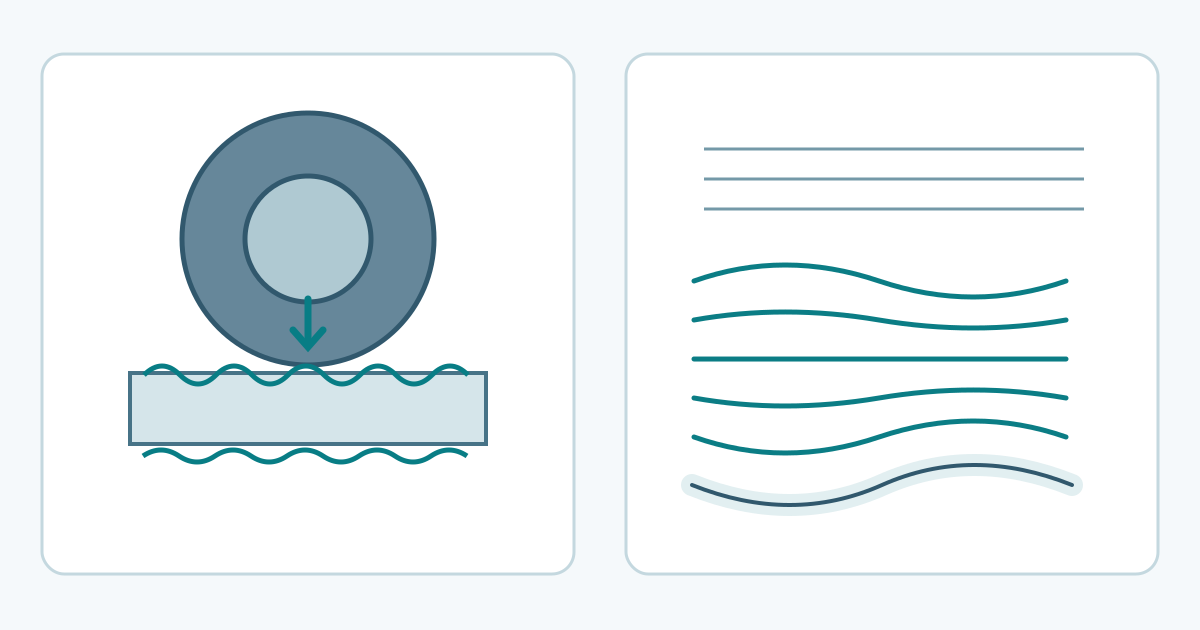
El contacto con los cilindros de trabajo modifica la textura de la banda. La transferencia depende del material de entrada, la lubricación, la presión de contacto y el estado de los cilindros texturizados. Un único valor de rugosidad no describe todas las características relevantes para pintar o conformar: también pueden importar la distribución de picos y la ondulación superficial.
La planitud depende de cómo se distribuye el alargamiento longitudinal a lo ancho de la banda. Influyen la geometría de los cilindros, su flexión controlada y la tensión de banda. El skin pass puede mejorar la forma, pero la denominación del proceso no garantiza ausencia de tensiones residuales. El corte o el corte longitudinal pueden liberar deformaciones contenidas en la bobina.
Influencia del grado y del almacenamiento
En aceros ferríticos susceptibles, el carbono y el nitrógeno intersticiales interactúan con las dislocaciones. Tras una deformación previa, el tiempo y la temperatura pueden favorecer un nuevo anclaje. Este envejecimiento por deformación puede elevar la tensión de fluencia y hacer reaparecer la fluencia discontinua. La duración del efecto del skin pass depende de la composición y del historial de proceso y temperatura.
Los aceros libres de intersticiales, IF, utilizan composición y fabricación para reducir los intersticiales disueltos. Su comportamiento difiere del de un acero dulce convencional sensible al envejecimiento. Los inoxidables y los aceros avanzados de alta resistencia también requieren una evaluación específica. El mecanismo descrito para acero recocido de bajo carbono tiene ese ámbito de aplicación.
La reducción previa, el recocido, las fases presentes y cualquier recubrimiento condicionan la banda de entrada. Un calentamiento posterior puede volver a modificar su respuesta. Por ello no existe un plazo de almacenamiento ni un porcentaje de reducción que garantice idéntica conformabilidad en todos los productos.
Cómo interpretar la indicación skin pass
La indicación identifica una etapa de fabricación. Para valorar una bobina hacen falta el grado, el estado de suministro, las propiedades mecánicas y los requisitos de superficie y planitud. Si el envejecimiento es relevante, también cuentan la fecha de ensayo, el almacenamiento y la operación de conformado prevista.
El alargamiento del tren y la reducción de espesor son magnitudes diferentes. Su relación mediante conservación de volumen exige considerar el cambio de anchura y las condiciones de medida. Fuerza de laminación, tensión y velocidad necesitan un proceso validado para el grado y la línea.
Ante bandas visibles en una pieza conformada, conviene contrastar el comportamiento a tracción actual y el historial de proceso y almacenamiento antes de atribuir el defecto a la rugosidad. Si la banda se deforma al cortarla, deben estudiarse por separado la forma y las tensiones residuales. Ninguna de estas observaciones permite deducir por sí sola un ajuste del tren.
Fuentes y alcance
Las funciones del proceso se contrastaron con fabricantes de equipos; las diferencias de producto, con siderúrgicas; y los mecanismos de fluencia y envejecimiento, con material universitario. Los esquemas son cualitativos, sin límites operativos numéricos. Las notas de fuentes identifican las referencias consultadas. La aceptación de una bobina depende de su especificación y de los métodos acordados.