
Дрессировка, также называемая skin pass или temper rolling, — отделочная прокатка с контролируемой пластической деформацией стальной полосы. Она может изменить начало текучести, текстуру поверхности и плоскостность. Результат определяется маркой стали, состоянием поступающей полосы и управлением станом.
Место в производственном маршруте
Для холоднокатаной отожжённой полосы дрессировка обычно следует за отжигом. Её выполняют на отдельном стане или в непрерывной линии. На линии цинкования она может идти после нанесения покрытия; горячекатаная полоса и нержавеющая сталь имеют собственные маршруты. В листопрокатном производстве термины temper rolling и skin pass часто обозначают одну отделочную операцию. Точный смысл устанавливает описание процесса у изготовителя.
| Операция | Основной механизм | Назначение |
|---|---|---|
| Дрессировка / skin pass | Контролируемая пластическая деформация между валками | Корректировка механического поведения, текстуры и плоскостности |
| Основная холодная прокатка | Значительное уменьшение толщины | Получение заданной толщины и существенная холодная деформация |
| Отжиг | Управляемые нагрев и охлаждение | В зависимости от режима может восстанавливать пластичность через возврат и рекристаллизацию |
| Отпуск | Термическая обработка, обычно после закалки | Изменение структуры и свойств закалённой стали |
| Роликовая или растяжно-изгибная правка | Повторный изгиб, во втором случае с натяжением | Прежде всего исправление формы; возможно влияние на текучесть |
Прокрутите таблицу, чтобы увидеть все столбцы →
Дрессировочный стан и растяжно-изгибная правильная машина могут работать в одной линии, сохраняя разные настройки и функции. Обзор отожжённой стали поясняет состояние термообработанного продукта, а сравнение горячекатаной и холоднокатаной стали — основные производственные маршруты.
Как меняется начало текучести
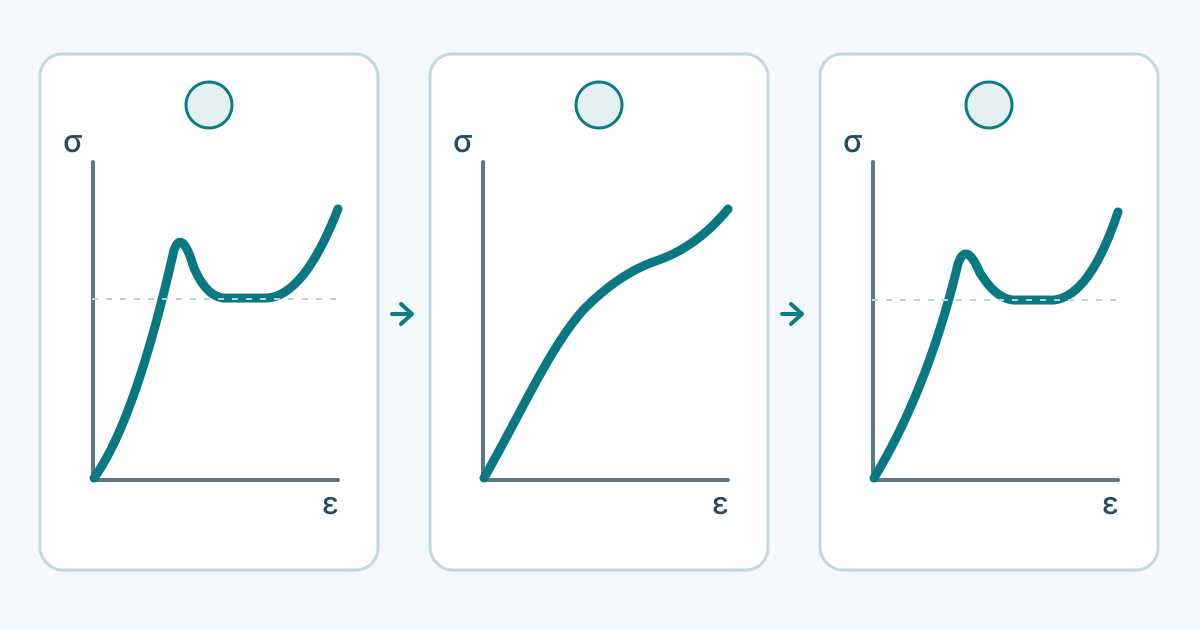
Некоторые отожжённые низкоуглеродистые стали имеют верхний предел текучести, за которым следует площадка при более низком напряжении. Во время удлинения на площадке текучести пластическая деформация распространяется локализованными полосами Людерса. При последующей штамповке могут возникать видимые линии скольжения на поверхности листа.
Дрессировка создаёт предварительную пластическую деформацию и может подавлять резкий переход к текучести у склонной к нему стали, снижая риск таких следов. Удлинение на площадке текучести относится к определённому участку диаграммы растяжения. Его следует отличать от полного удлинения при разрыве и удлинения, создаваемого станом. Подробнее — в статье о пределе текучести стали .
Текстура поверхности и плоскостность
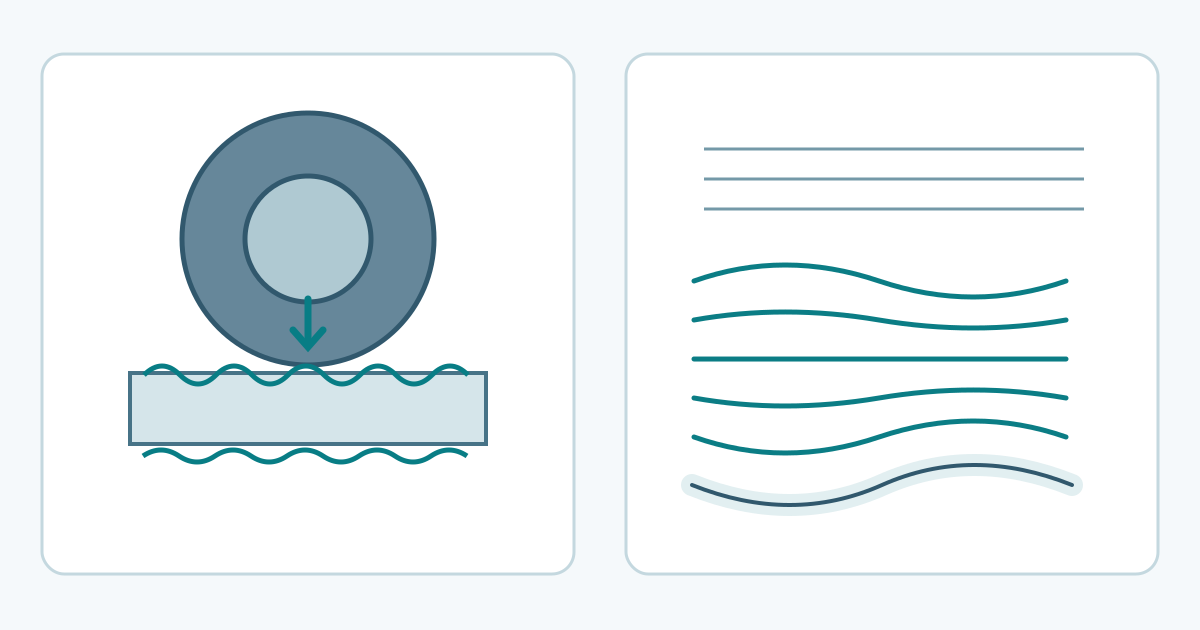
Контакт с рабочими валками изменяет текстуру поверхности полосы. Степень переноса текстуры зависит от исходного материала, смазки, контактного давления и состояния текстурированных валков. Одно значение шероховатости не описывает все характеристики, важные для окрашивания или формовки: значение могут иметь также распределение пиков и волнистость поверхности.
Плоскостность связана с распределением продольного удлинения по ширине полосы. На него влияют геометрия валков, управление их изгибом и натяжение полосы. Дрессировка может улучшить форму, однако название операции не гарантирует отсутствия остаточных напряжений. Продольная резка или раскрой способны выявить деформацию, ранее сдерживаемую в рулоне.
Влияние марки стали и хранения
В склонных к этому ферритных сталях межузельные атомы углерода и азота взаимодействуют с дислокациями. После предварительной деформации время и температура могут обеспечить повторное закрепление дислокаций. Деформационное старение способно повысить напряжение течения и восстановить прерывистую текучесть. Сохранение эффекта дрессировки зависит от состава, предшествующей обработки и последующей температурно-временной истории.
В IF-сталях содержание растворённых межузельных атомов снижают подбором состава и технологии. Их поведение отличается от обычной низкоуглеродистой стали, склонной к старению. Нержавеющие и современные высокопрочные стали также требуют отдельной оценки. Механизм, описанный для отожжённой низкоуглеродистой стали, нельзя автоматически распространять на все продукты одного стана.
Предыдущее обжатие, режим отжига, фазовый состав и наличие покрытия определяют исходное состояние полосы. Последующий нагрев способен вновь изменить её поведение. Единого срока хранения или процента обжатия, гарантирующего одинаковую формуемость всех продуктов, не существует.
Как понимать указание «дрессированная»
Это указание обозначает технологическую операцию. Для оценки рулона нужны марка и состояние поставки, заданные механические свойства, требования к поверхности и плоскостности. Если возможно старение, учитывают дату испытания, историю хранения и предполагаемый способ формовки.
Удлинение на стане и относительное уменьшение толщины — разные величины. Чтобы связать их через сохранение объёма, необходимо учитывать изменение ширины и условия измерения. Усилие прокатки, натяжение и скорость требуют режима, проверенного для конкретной марки и линии.
Если на отштампованной панели появились полосовые следы, сначала сопоставьте текущую диаграмму растяжения с историей обработки и хранения. Одной шероховатости для установления причины недостаточно. Если полоса меняет форму после резки, отдельно исследуйте её форму и историю остаточных напряжений. Ни одно из этих наблюдений само по себе не определяет нужную настройку стана.
Источники и область применения
Функции оборудования проверены по материалам его изготовителей, различия продуктов — по данным металлургических компаний, механизмы текучести и старения — по университетским учебным материалам. Схемы качественные, без численных рабочих пределов. В примечаниях к источникам перечислены проверенные материалы. При приёмке конкретного рулона действуют спецификация продукта и согласованные методы контроля.