
A laminação de encruamento, frequentemente chamada de skin pass, introduz deformação plástica controlada na tira de aço durante o acabamento. Ela pode alterar o início do escoamento, a textura superficial e a planicidade. O grau do aço, a condição de entrada e o controle do laminador determinam o resultado.
Posição na sequência de fabricação
Em tiras laminadas a frio e recozidas, o skin pass costuma vir após o recozimento, em equipamento independente ou integrado a uma linha contínua. Nas linhas de galvanização, pode ocorrer após a aplicação do revestimento. Tiras laminadas a quente e aços inoxidáveis têm rotas próprias. Na produção de chapas e tiras, temper rolling e skin pass frequentemente designam a mesma operação de acabamento; a descrição do fabricante define seu alcance exato.
| Operação | Mecanismo principal | Finalidade |
|---|---|---|
| Laminação de encruamento / skin pass | Deformação plástica controlada entre cilindros | Ajusta resposta mecânica, textura e planicidade |
| Redução a frio | Redução expressiva da espessura por laminação | Define a espessura e introduz trabalho a frio |
| Recozimento | Aquecimento e resfriamento controlados | Pode recuperar ductilidade por recuperação e recristalização, conforme o ciclo |
| Revenimento | Tratamento térmico, geralmente após a têmpera | Modifica a estrutura e as propriedades do aço endurecido |
| Nivelamento por rolos ou sob tração | Flexões repetidas, com tração no segundo caso | Corrige principalmente a forma e também pode alterar o escoamento |
Role a tabela para ver todas as colunas →
Um laminador skin pass e um nivelador sob tração podem integrar a mesma linha, com ajustes e efeitos próprios. A página sobre aço recozido descreve o produto tratado termicamente; a comparação entre laminação a quente e a frio explica as rotas mais amplas.
Efeito sobre o início do escoamento
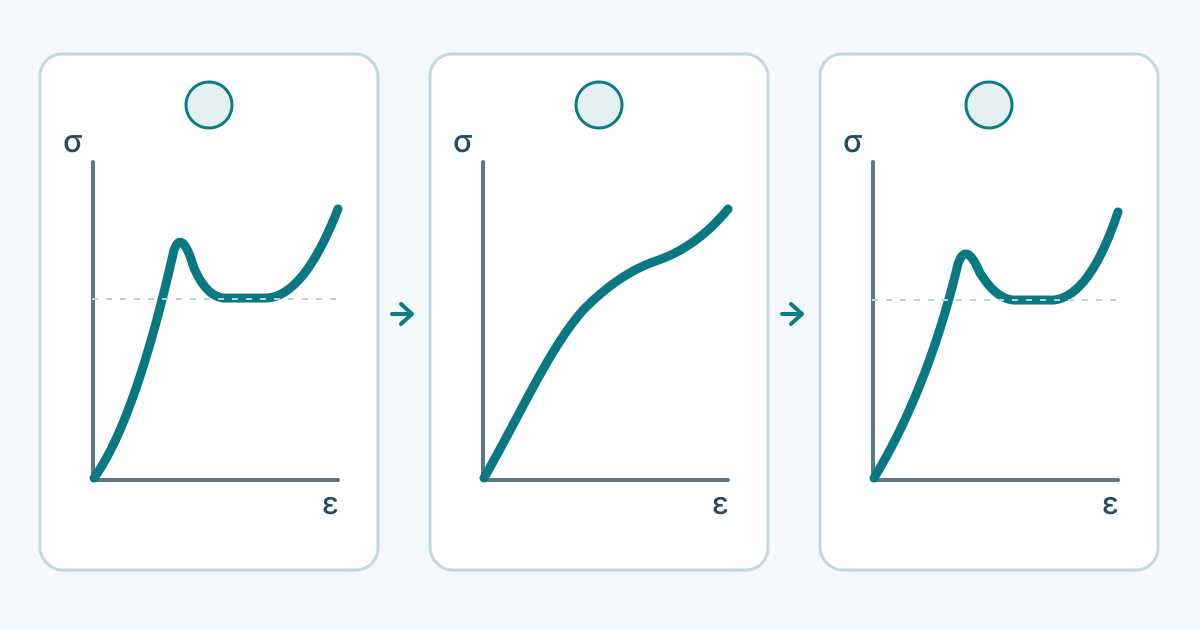
Alguns aços de baixo carbono recozidos apresentam um limite de escoamento superior seguido de um patamar em tensão mais baixa. Nesse alongamento de escoamento, a deformação plástica avança por bandas de Lüders localizadas. A estampagem posterior pode deixar marcas visíveis na chapa.
O skin pass introduz deformação plástica antes da conformação e pode suprimir a transição brusca em aços suscetíveis, reduzindo o risco dessas marcas. O alongamento de escoamento descreve uma região específica da curva de tração. Ele difere tanto do alongamento total na ruptura quanto do alongamento aplicado pelo laminador. Veja limite de escoamento do aço .
Textura e planicidade precisam de avaliações próprias
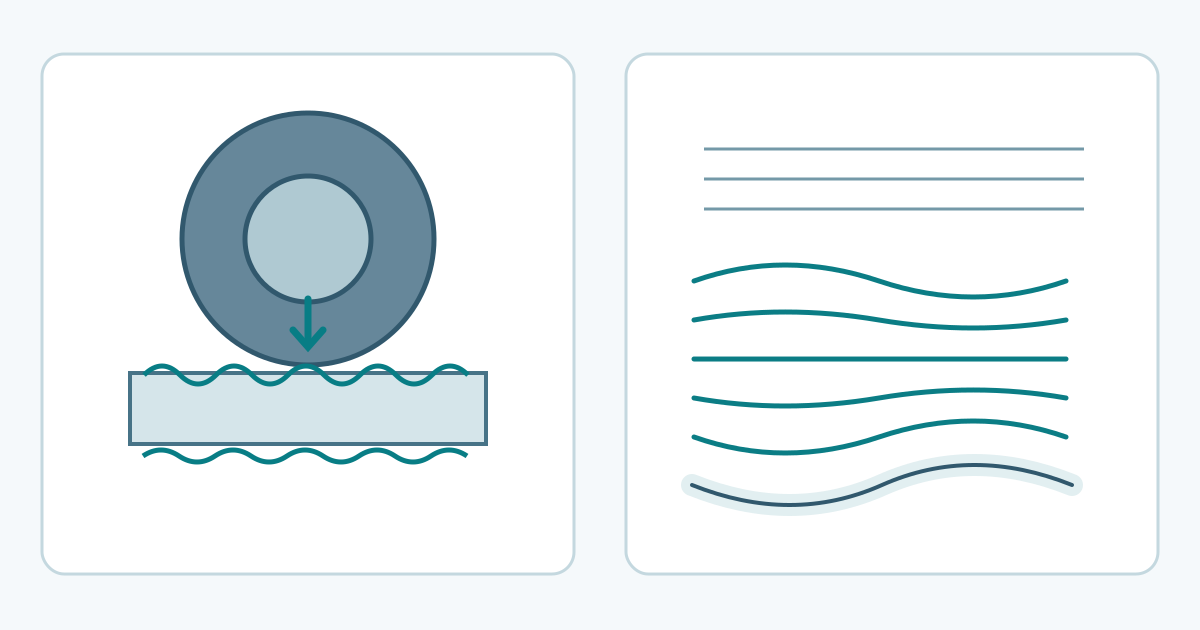
O contato com os cilindros de trabalho modifica a textura da tira. A transferência depende do material de entrada, da lubrificação, da pressão de contato e da condição dos cilindros texturizados. Um único valor de rugosidade não descreve todos os aspectos importantes para pintura ou conformação; a distribuição de picos e a ondulação superficial também podem importar.
A planicidade depende da distribuição do alongamento longitudinal ao longo da largura. Geometria dos cilindros, controle de flexão e tensão da tira influenciam essa distribuição. O skin pass pode melhorar a forma, mas o nome do processo não garante ausência de tensões residuais. O corte longitudinal ou transversal pode revelar distorções que estavam restringidas na bobina.
Por que o grau e o armazenamento importam
Em aços ferríticos suscetíveis, carbono e nitrogênio intersticiais interagem com discordâncias. Após a deformação prévia, tempo e temperatura podem favorecer novo bloqueio dessas discordâncias. O envelhecimento por deformação pode elevar a tensão de escoamento e restabelecer o escoamento descontínuo. A persistência do efeito depende da composição e do histórico de processamento e de tempo–temperatura.
Os aços livres de intersticiais, IF, usam composição e processamento para reduzir os intersticiais dissolvidos. Seu comportamento difere do aço de baixo carbono convencional suscetível ao envelhecimento. Inoxidáveis e aços avançados de alta resistência também exigem avaliação específica. A explicação para aço de baixo carbono recozido não se aplica automaticamente a todo produto que passa pelo laminador.
A redução anterior, o ciclo de recozimento, as fases presentes e eventuais revestimentos afetam a tira de entrada. Uma exposição térmica posterior pode alterar novamente a resposta. Não há prazo único de armazenamento nem percentual de redução que assegure a mesma conformabilidade para todos os produtos.
Como interpretar a indicação skin pass
A indicação registra uma etapa de processamento. Para avaliar uma bobina, são necessários grau e condição de fornecimento, propriedades mecânicas especificadas e requisitos de superfície e planicidade. Quando o envelhecimento é relevante, data do ensaio, histórico de armazenamento e operação de conformação também precisam ser considerados.
Alongamento no laminador e redução de espessura são grandezas distintas. Relacioná-las por conservação de volume exige considerar a variação de largura e as condições de medição. Força, tração e velocidade devem seguir um processo validado para o grau e a linha em questão.
Se uma peça conformada apresentar marcas em bandas, compare o comportamento atual em tração com o histórico de processamento e armazenamento antes de atribuir o defeito apenas à rugosidade. Se a tira mudar de forma após o corte, analise separadamente a forma e o histórico de tensões residuais. Nenhuma dessas observações, isoladamente, determina um ajuste do laminador.
Fontes e limites
As funções do processo foram verificadas em fabricantes de equipamentos; as diferenças entre produtos, em siderúrgicas; e os mecanismos de escoamento e envelhecimento, em material universitário. As figuras são qualitativas e não estabelecem limites numéricos de operação. As notas de fontes identificam as referências consultadas. A especificação e os métodos de aceitação acordados regem a bobina real.