
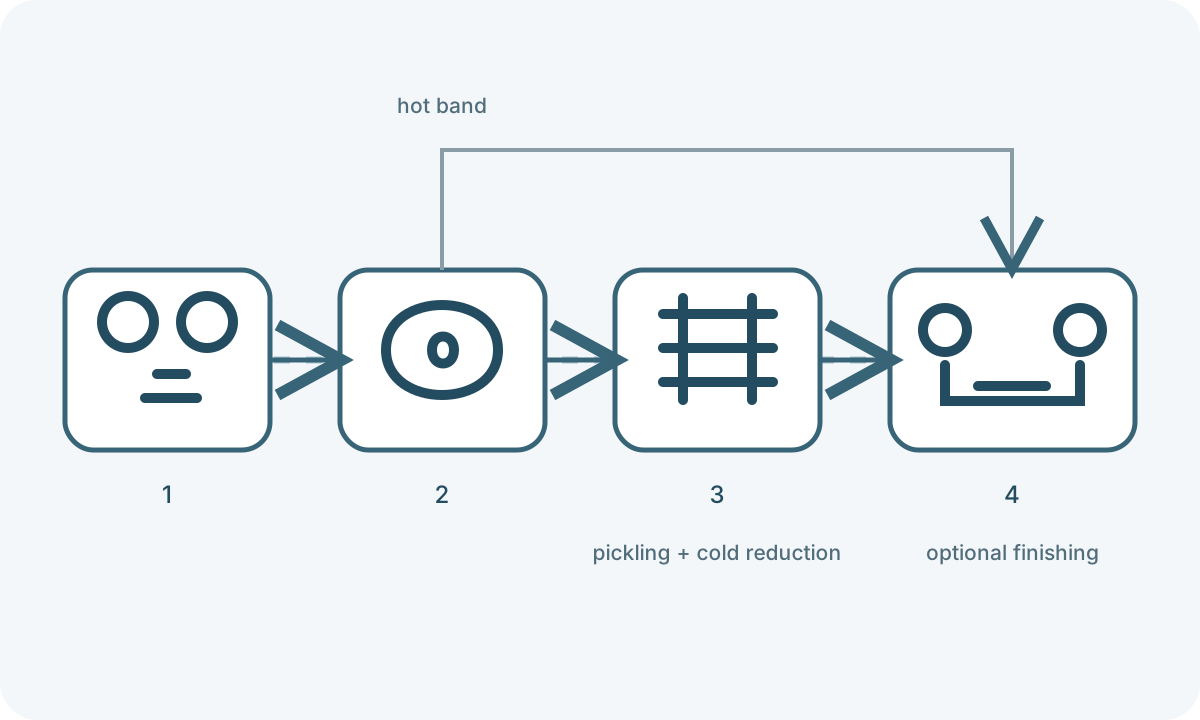
热轧与冷轧描述的是加工路线和交货状态,并不对应单一钢种。实际选材应同时看牌号、厚度、产品形态、表面要求、尺寸精度和后续加工。常见冷轧薄板以热轧钢带为原料,经酸洗去除氧化铁皮后进行冷态压下,随后还可能经过退火和平整,以获得目标强度、延性、板形和表面质量。
快速对比
| 因素 | 热轧钢 | 冷轧钢 |
|---|---|---|
| 加工路线 | 在较高温度下轧制,可按热轧表面或酸洗涂油状态供货 | 通常由热轧钢带酸洗后冷轧,之后可进行退火、平整 |
| 表面 | 热轧表面可能带氧化铁皮和较明显纹理;酸洗材表面更洁净 | 通常更平整细腻,适合外观件和对表面质量敏感的薄板零件 |
| 尺寸控制 | 适用于结构件和一般制造,具体公差由标准、规格和钢厂能力确定 | 薄板领域常用于需要较严厚度、板形和重复成形控制的零件 |
| 力学响应 | 性能取决于牌号和交货状态 | 冷变形会产生加工硬化;后续退火可恢复延性并调整性能范围 |
| 常见用途 | 焊接结构、机架、支架、较厚板件和通用制造 | 家电面板、机箱、汽车零件、精密成形件和外观件 |
在表格内横向滚动可查看所有列 →
加工路线如何影响材料
热轧在钢材易于塑性变形的高温区间完成大幅压下,钢带随后冷却并卷取。轧制制度、化学成分、冷却过程和氧化铁皮都会影响最终状态。
冷轧通常在酸洗后的热轧基材上继续减薄。冷态塑性变形会提高位错密度,材料可能出现强度和硬度上升、延性下降。许多商用冷轧产品还会经过退火,之后再进行轻度平整,以满足成形性、板形和表面要求。因此,比较力学性能时必须落实到具体牌号与交货状态。
表面与氧化铁皮
普通热轧表面可能保留氧化铁皮,纹理和色泽也更容易出现变化。酸洗涂油热轧材已经去除大部分氧化铁皮,后续焊接、涂装和加工会更方便。
冷轧薄板通常具有更细致、均匀的表面,适合外露面、冲压件和对涂层外观要求较高的应用。采购时仍应写明表面等级或表面质量要求,单写“冷轧”无法覆盖全部外观标准。
厚度、公差与板形
薄规格板材需要稳定厚度、平整度和重复成形时,冷轧路线通常更有优势。热轧产品覆盖的厚度和用途范围很广,在焊接结构、机加工零件以及后续会进行喷砂、涂装的构件中应用广泛。
两类产品都没有一个适用于所有规格的固定公差。标准、厚度、宽度、牌号和钢厂工艺能力共同决定允许偏差。部分专用热轧钢带也可以实现较严格的尺寸控制,因此工程选材应核对对应标准和钢厂数据。
强度、硬度与成形性
冷轧压下会产生加工硬化,压下率和后续热处理会改变最终性能。经过退火的冷轧钢可以针对深冲等高成形要求设计。
热轧产品同样覆盖普通低碳钢到高强低合金钢等多种等级。结构设计和工艺验证应使用具体牌号、厚度及交货状态对应的力学性能数据。
焊接、折弯与制造
两类材料都可以用于焊接,前提是牌号、厚度和焊接工艺适配。碳当量、合金含量、涂层、接头拘束和板厚往往会直接影响预热、热输入和焊材选择。
需要稳定折弯、冲压和外观的一类薄板零件,冷轧材通常更易控制。机架、支架、焊接组件和较厚零件可以优先评估热轧或酸洗热轧材,后续机加工与涂装也能进一步控制尺寸和表面。
成本与采购
热轧路线的后续工序通常较少,同类通用产品的加工成本往往更低。实际成交价格还受牌号、尺寸、订单量、表面处理、市场行情和地区供应影响。冷轧材在精密零件中可能降低后续修整成本并提高成材率,因此更适合按最终零件成本比较。
采购规格至少应明确标准与牌号、产品形态、厚度和宽度、尺寸或板形要求、表面状态、涂层要求以及关键力学性能。
如何选择
较厚、以焊接结构和通用制造为主,且允许热轧或酸洗表面的零件,可以优先评估热轧产品。薄板尺寸一致性、表面质量、冲压重复性和装配配合要求较高时,冷轧产品通常更合适。
存在交叉区间时,应把候选热轧与冷轧规格放在同一牌号、厚度和标准框架下比较,再结合零件的最终质量要求与加工路线作决定。