
В обработке листа английские слова leveling и flattening частично перекрываются. Flattening описывает придание листу или детали более плоской формы, не обозначая единственный тип станка. Leveling часто означает управляемый процесс, например роликовую правку. Само название не подтверждает допуск плоскостности или отсутствие остаточных напряжений. Сравнивать следует способ обработки, измеренную геометрию и поведение после дальнейших операций.
Название процесса не заменяет требования
Один поставщик может называть роликовую правильную машину оборудованием для flattening, другой употребляет это слово для локальной правки прессом. Оба варианта встречаются. Важно установить выполненную операцию и проверенный результат, а не присваивать словам автоматический уровень качества.
| Описание | Что оно обозначает | Что ещё нужно установить |
|---|---|---|
| Выровненный лист | Заявленное улучшение формы | Способ, условия контроля и предел приёмки |
| Лист после роликовой правки | Знакопеременный изгиб между смещёнными роликами | Возможности для данной марки и размеров; фактический результат |
| Лист после правки растяжением | Пластическое удлинение при растяжении | Допустимый сортамент и последующее поведение |
| Контроль плоскостности | Геометрию в определённых условиях | Распределение напряжений и стабильность после резки |
Прокрутите таблицу, чтобы увидеть все столбцы →
Что меняет роликовая правка
Ролики, расположенные со смещением, последовательно изгибают материал в противоположных направлениях. Когда изгиб выходит за пределы упругости, часть толщины пластически деформируется. Управляемый знакопеременный изгиб может исправлять форму и перераспределять остаточные напряжения; это не доказывает их полного отсутствия в каждой точке.
На результат влияют диаметр и шаг роликов, жёсткость опор, глубина их взаимного захода, толщина и предел текучести материала. Поэтому максимальную толщину для машины следует рассматривать вместе с соответствующими прочностью и шириной. Настройки для мягкой стали нельзя без проверки переносить на высокопрочный лист той же толщины.
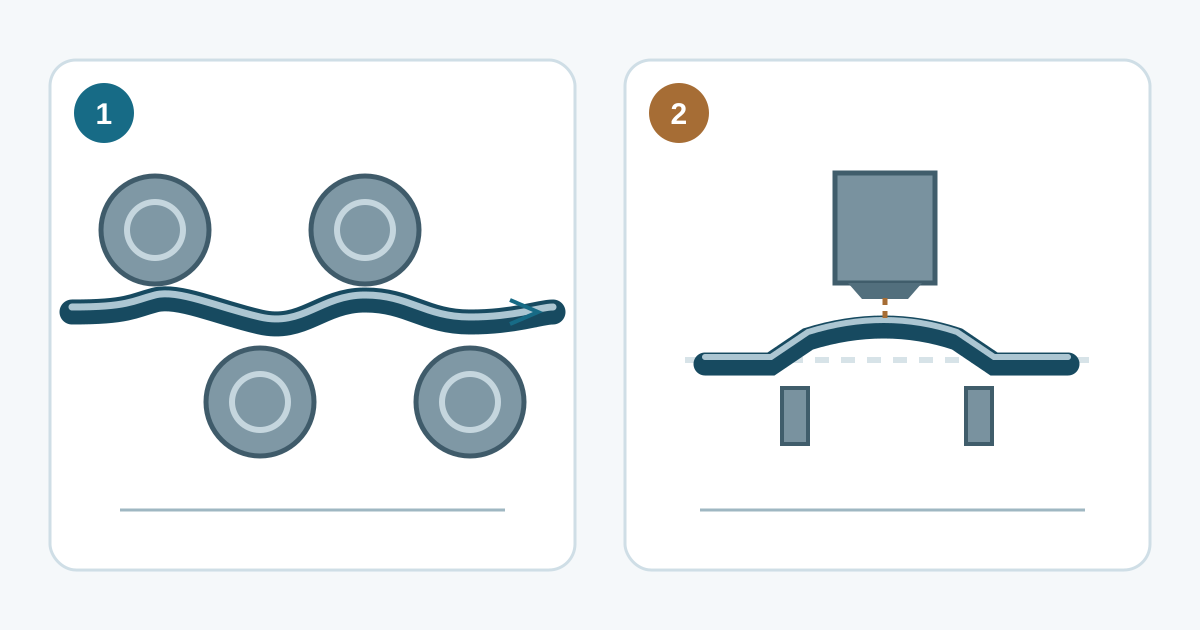
Это механическое исправление, отличное от термообработки для снятия напряжений. Низкая пластичность, упрочнённое состояние, отверстия и чувствительные покрытия могут ограничивать применение; оценивают реальный материал и деталь, а не только толщину.
Пресс позволяет исправлять отдельный изгиб. Прецизионная роликовая правка проводит материал через последовательность изгибов. Пригодность определяется геометрией детали, количеством, исходным состоянием и требуемым результатом; ролики не имеют безусловного преимущества перед прессом во всех случаях.
У формы есть разные дефекты
Остаточная кривизна от рулона направлена вдоль прежнего направления смотки. Поперечная кривизна проявляется по ширине. Краевая волнистость и коробоватость середины связаны с разной продольной длиной участков по ширине полосы. Видимое устранение рулонной кривизны ещё не означает устранения остальных дефектов.
Продольное натяжение способно удерживать полосу внешне плоской и скрывать волны, возникающие после его снятия. На наблюдение также влияют опоры, закрепление и собственный вес. Сравнивать результаты нужно при одинаковых согласованных условиях измерения; фотография стопы листов не заменяет контроль.
Растяжение, растяжение с изгибом и дрессировка
При правке растяжением зажатый участок удлиняют за предел текучести. При растяжно-изгибной правке натяжение полосы сочетают с изгибом на роликах. Это разные схемы, поэтому необходимо уточнять фактическое оборудование.
Дрессировка является отдельной операцией отделочной прокатки, влияющей на механическое поведение и текстуру поверхности; она также может улучшать форму. Название, включая слово «прецизионная», не задаёт универсальный допуск, нулевые остаточные напряжения или гарантию неизменности детали после последующего нагрева.
Плоскостность при поставке и стабильность после резки
Два листа могут соответствовать одному допуску плоскостности при поставке, а вырезанные из них узкие полосы изгибаться по-разному. Исходный контроль при этом может быть верным: отделение материала изменяет равновесие остаточных напряжений, а термическая резка добавляет собственное тепловое воздействие.
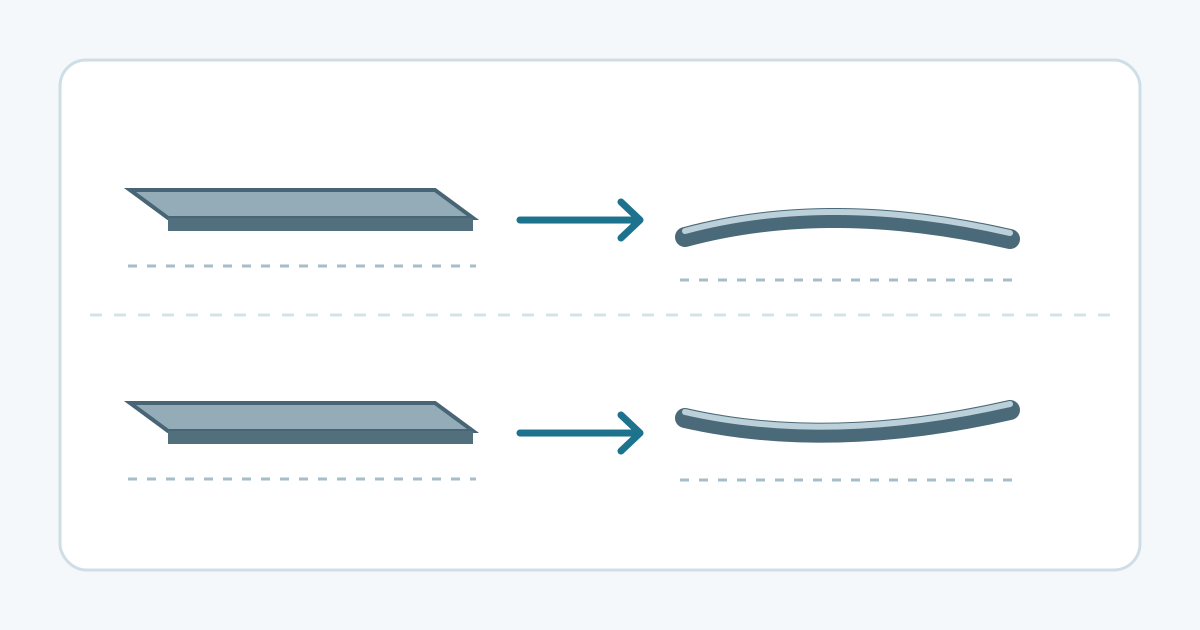
Для чувствительного к стабильности применения согласуют представительное испытание: идентификацию материала, способ резки, геометрию и ориентацию детали, опоры и момент оценки. Плоскостность при поставке и результат после обработки фиксируют раздельно. Испытание характеризует проверенные условия, но не любую схему раскроя, последовательность сварки или будущую операцию.
Что должно быть в полезной записи о правке
Свяжите номер рулона или плавки, марку и состояние, толщину и ширину, процесс, метод контроля и измеренный результат. Для чувствительных поверхностей отдельно проверяют отделку или покрытие. Численный предел требует указания спецификации продукции и условий измерения; статья не устанавливает универсальные допуски ASTM или EN.
Статья о поперечной резке в размер объясняет место правки в линии, а страница тонкого и толстого стального листа описывает формы продукции. Настройка, доступ к роликам и перемещение материала требуют обученного персонала и соблюдения правил ограждения и изоляции энергии оборудования. Этот материал не является инструкцией по настройке станка.