
Sac işleme dilinde İngilizce leveling ve flattening terimleri örtüşebilir. Flattening, sacı veya parçayı daha düz hâle getirmeyi anlatır; tek bir makine türü belirtmez. Leveling ise çoğunlukla merdaneli doğrultma gibi kontrollü bir işlemi adlandırır. Bu sözcükler tek başına düzlemsellik toleransını veya kalıntı gerilmelerin yokluğunu kanıtlamaz. Yararlı bir karşılaştırma, yöntemi, ölçülen şekli ve sonraki işlemlerden sonraki davranışı ayrı ele alır.
İşlem adı neden şartname değildir?
Bir tedarikçi merdaneli doğrultucusunu düzleştirme makinesi olarak adlandırabilir. Bir başkası düzleştirme sözcüğünü presle yerel düzeltme için kullanabilir. İki kullanım da mümkündür. Terimlerden otomatik bir kalite sıralaması çıkarmak yerine uygulanan işlemi ve doğrulanan sonucu öğrenmek gerekir.
| Tanım | Neyi belirtir? | Neyi ayrıca doğrulamak gerekir? |
|---|---|---|
| Düzleştirilmiş sac | Şeklin iyileştirildiği iddiası | Yöntem, ölçüm koşulu ve kabul sınırı |
| Merdaneli doğrultulmuş sac | Şaşırtmalı merdaneler arasında ters yönlü bükme | Kalite ve boyutlara uygun kapasite; gerçek sonuç |
| Gerdirerek doğrultulmuş sac | Çekme ile plastik uzama | Uygulanabilir ürün aralığı ve sonraki davranış |
| Düzlemsellik kontrolü | Belirli koşuldaki geometri | Kalıntı gerilme dağılımı ve kesim sonrası kararlılık |
Tüm sütunlar için tabloyu kaydırın →
Merdaneli doğrultma neyi değiştirir?
Şaşırtmalı merdaneler malzemeyi art arda zıt yönlerde büker. Bükme elastik sınırı aştığında kalınlığın bir bölümü plastik şekil değiştirir. Kontrollü ters yönlü bükme, şekli düzeltebilir ve kalıntı gerilmeleri yeniden dağıtabilir; her noktadaki gerilmenin sıfır olduğunu göstermez.
Merdane çapı ve aralığı, destek rijitliği, dalma miktarı, kalınlık ve akma dayanımı sonucu etkiler. Bu yüzden bir makinenin azami kalınlık bilgisi, hangi dayanım ve genişlik için geçerli olduğu belirtilmeden eksiktir. Aynı kalınlıktaki yüksek dayanımlı saca yumuşak çelik ayarını uygulamak doğrulama gerektirir.
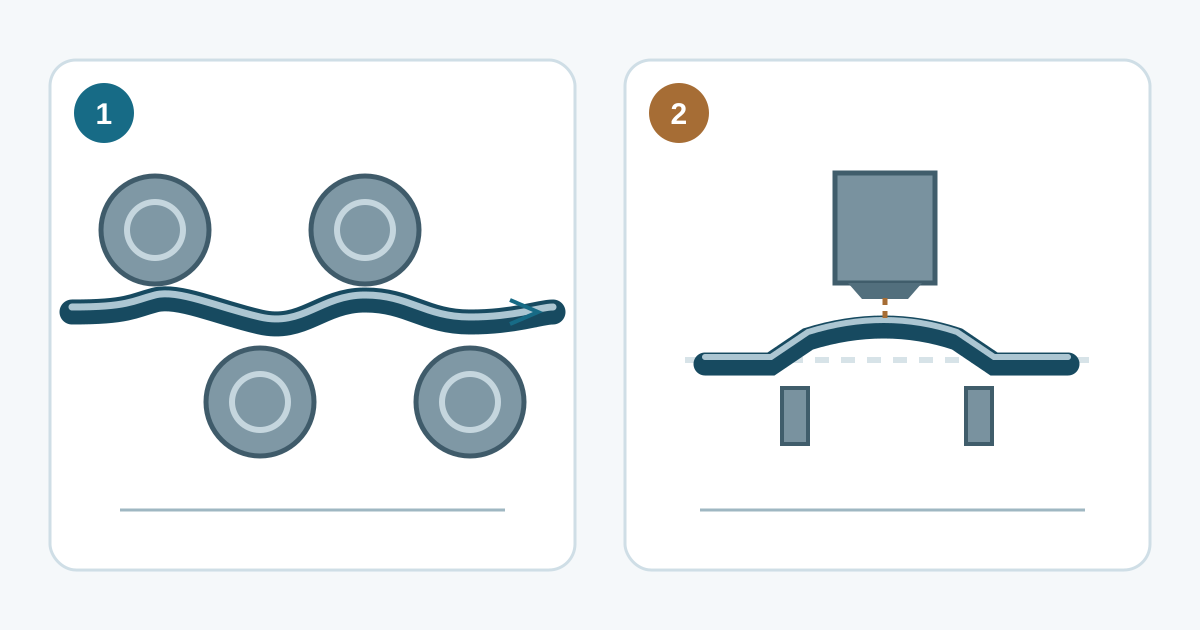
Bunlar mekanik düzeltmelerdir ve gerilim giderme ısıl işleminden farklıdır. Düşük süneklik, sertleştirilmiş durum, delikler ve hassas kaplamalar uygulamayı sınırlayabilir; yalnızca kalınlığa değil gerçek malzemeye ve parçaya bakılmalıdır.
Pres, belirli bir bölgedeki eğriliği düzeltebilir. Hassas merdaneli doğrultma malzemeyi bir bükme dizisinden geçirir. Uygunluk; parça geometrisine, adede, giriş durumuna ve istenen sonuca bağlıdır. Merdaneler her koşulda preslerden üstün sayılmaz.
Şekil bozukluğunun farklı yönleri
Rulo sarım eğriliği, önceki sarım yönündeki eğriliktir. Enine eğrilik genişlik boyunca görülür. Kenar dalgası ve orta dalga ise genişliğin farklı bölgelerindeki boyuna uzunluk farklarıyla ilişkilidir. Görünür sarım eğriliğinin giderilmesi diğer bozuklukların da çözüldüğü anlamına gelmez.
Boyuna çekme kuvveti şeridi düz gösterebilir; kuvvet kaldırıldığında gizlenmiş dalgalar ortaya çıkabilir. Destekler, bağlama ve öz ağırlık da gözlemi etkiler. Sonuçlar aynı, üzerinde anlaşılmış ölçüm koşullarında karşılaştırılmalıdır. İstifin fotoğrafı ölçümün yerini tutmaz.
Gerdirme, çekme altında bükme ve skin pass
Gerdirerek doğrultmada çenelerle tutulan bir uzunluk, akma sınırının ötesinde çekilerek uzatılır. Çekme altında merdaneli doğrultma ise şerit çekmesini bükme merdaneleriyle birleştirir. Bunlar farklı düzeneklerdir; kullanılan ekipman doğrulanmalıdır.
Skin pass , mekanik davranış ve yüzey dokusunu etkileyen ayrı bir bitirme haddelemesidir; şekli de iyileştirebilir. «Hassas» dâhil hiçbir işlem adı evrensel tolerans, sıfır kalıntı gerilme veya sonraki ısı girdisinden etkilenmeyen parça garantisi vermez.
İlk düzlemsellik ve kesim sonrası kararlılık
Teslimatta aynı düzlemsellik sınırını karşılayan iki sacdan kesilen dar şeritler farklı miktarda kıvrılabilir. İlk kontrolün yanlış olması gerekmez: malzemenin ayrılması kalıntı gerilme dengesini değiştirir; termal kesim ayrıca ısıl etkiler oluşturur.
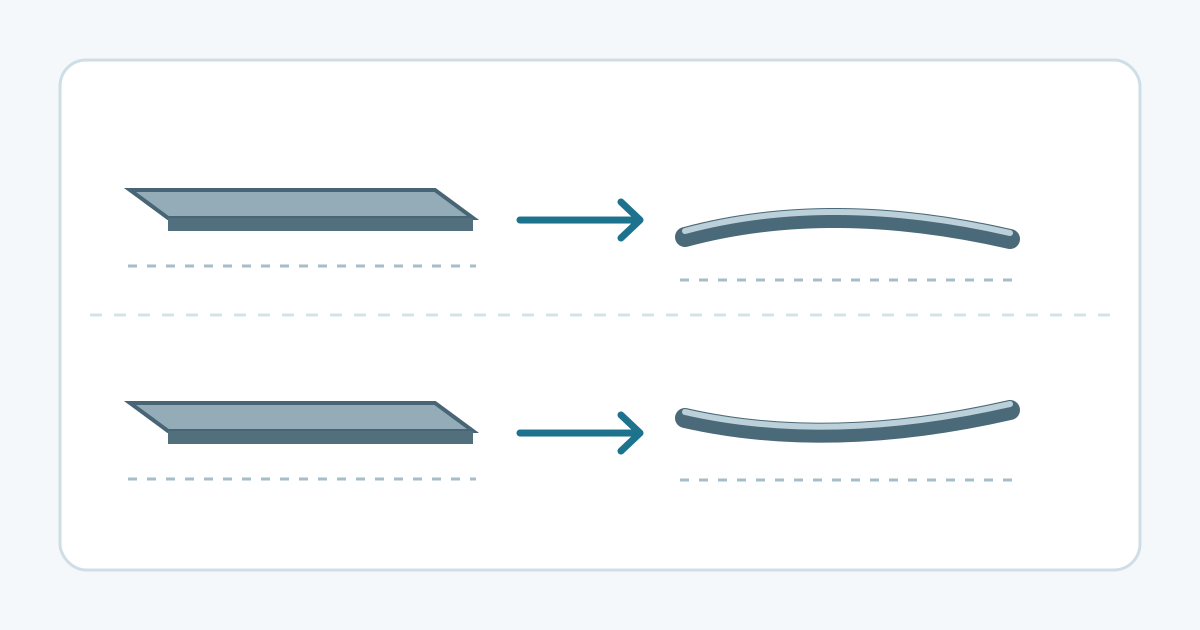
Boyutsal kararlılığın önemli olduğu işlerde temsili deneme; malzeme kimliğini, kesme yöntemini, parça geometrisini, yönünü, destek koşulunu ve değerlendirme zamanını tanımlamalıdır. Teslimat düzlemselliğini ve işlem sonrası sonucu ayrı kaydedin. Deneme yalnızca sınanan koşullardaki davranışı gösterir; her yerleşimi, kaynak sırasını veya sonraki işlemi kapsamaz.
İşlem kaydını anlamlı kılan bilgiler
Rulo veya döküm numarası, çelik kalitesi ve durumu, kalınlık ve genişlik, işlem, ölçüm yöntemi ve ölçülen sonuç birbirine bağlanmalıdır. Yüzeyi hassas ürünlerde yüzey veya kaplama da kontrol edilir. Sayısal bir sınır için ürün şartnamesi ve ölçüm esası belirlenmelidir; burada evrensel ASTM veya EN toleransı verilmez.
Boy kesme açıklaması doğrultmanın hat içindeki yerini, sac ve levha sayfası ürün biçimlerini açıklar. Ayarlar, merdanelere erişim ve taşıma için eğitimli personel ile ekipmanın koruma ve enerji izolasyon prosedürleri gerekir. Bu karşılaştırma bir işletme reçetesi değildir.