
Na fabricação de chapas, os termos ingleses leveling e flattening têm usos sobrepostos. Flattening descreve tornar uma chapa ou peça mais plana, sem definir uma máquina exclusiva. Leveling costuma identificar um processo controlado, como o desempeno por rolos. O nome, isoladamente, não comprova uma tolerância de planicidade nem ausência de tensões residuais. A comparação útil separa processo, geometria medida e comportamento após outras operações.
O nome não substitui a especificação
Um fornecedor pode chamar sua desempenadeira de rolos de máquina de aplainamento; outro pode usar a mesma expressão para correção localizada em prensa. Esses usos podem ser válidos. É preciso saber qual operação foi executada e qual resultado foi verificado, sem atribuir uma classificação automática de qualidade aos termos.
| Descrição | O que identifica | O que ainda precisa ser comprovado |
|---|---|---|
| Chapa aplainada | Melhoria declarada da forma | Método, condição de inspeção e limite de aceitação |
| Chapa desempenada por rolos | Flexão alternada entre rolos defasados | Capacidade para o grau e as dimensões; resultado efetivo |
| Chapa desempenada por estiramento | Alongamento plástico por tração | Faixa de produtos e comportamento posterior |
| Inspeção de planicidade | Geometria sob condição definida | Distribuição das tensões e estabilidade após corte |
Role a tabela para ver todas as colunas →
O que os rolos modificam
Rolos defasados dobram o material sucessivamente em sentidos opostos. Quando a flexão ultrapassa a faixa elástica, uma parte da espessura sofre deformação plástica. A flexão alternada controlada pode corrigir a forma e redistribuir tensões residuais; isso não demonstra tensão nula em todos os pontos.
Diâmetro e espaçamento dos rolos, rigidez dos apoios, penetração, espessura e limite de escoamento influenciam o resultado. A espessura máxima de uma máquina precisa vir acompanhada das condições de resistência e largura. Reaproveitar o ajuste de aço baixo carbono para uma chapa de maior resistência e mesma espessura exige validação.
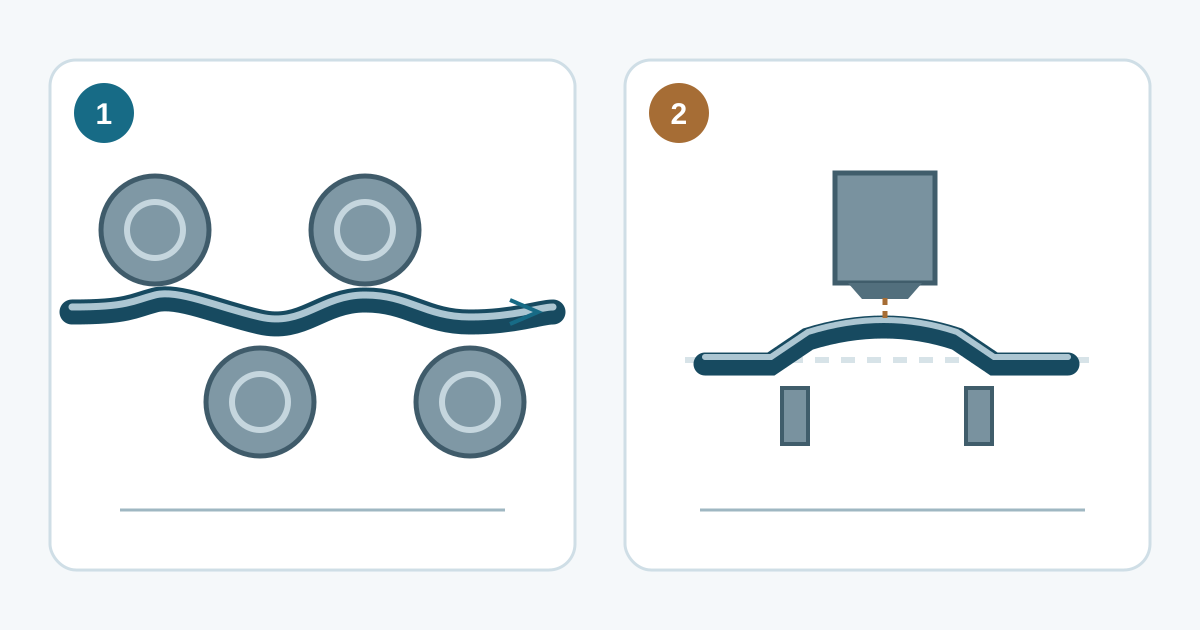
São correções mecânicas, distintas do tratamento térmico de alívio de tensões. Baixa ductilidade, condição endurecida, perfurações e revestimentos delicados podem limitar o processo; avalie o material e a peça reais, além da espessura. Aqui, aplainamento significa correção da forma da chapa, sem remoção de cavacos.
Uma prensa pode corrigir uma curvatura localizada. O desempeno de precisão por rolos trata o material em uma sequência de flexões. Geometria, quantidade, condição inicial e resultado requerido definem a adequação; não há uma superioridade universal dos rolos sobre as prensas.
A forma apresenta diferentes defeitos
A curvatura de bobinamento acompanha a direção de enrolamento. O arqueamento transversal ocorre na largura. Ondas nas bordas e ondulação central envolvem diferenças de comprimento longitudinal entre faixas da largura. Retirar a curvatura visível de bobinamento pode deixar outros problemas de forma.
A tração longitudinal pode manter a tira aparentemente plana e ocultar ondas que surgem quando ela é aliviada. Apoios, fixação e peso próprio também alteram a observação. Compare resultados sob as mesmas condições de medição acordadas; uma foto da pilha de chapas não substitui a inspeção.
Estiramento, tração com flexão e skin pass
No desempeno por estiramento, um trecho preso por garras é tracionado além do escoamento. O nivelamento sob tração combina a tração da tira com rolos de flexão. São arranjos distintos; confirme qual equipamento foi utilizado.
O skin pass é uma operação separada de laminação de acabamento, com efeitos na resposta mecânica e na textura superficial, além da possível melhoria da forma. Nenhuma denominação, inclusive «precisão», fornece tolerância universal, tensão residual zero ou garantia de que um aquecimento posterior não alterará a peça.
Chapa plana agora e estável depois do corte
Duas chapas podem atender ao mesmo limite de planicidade de entrega e gerar tiras com curvaturas diferentes após o corte. A inspeção inicial pode estar correta: a retirada de material muda o equilíbrio das tensões, e o corte térmico acrescenta seus próprios efeitos de calor.
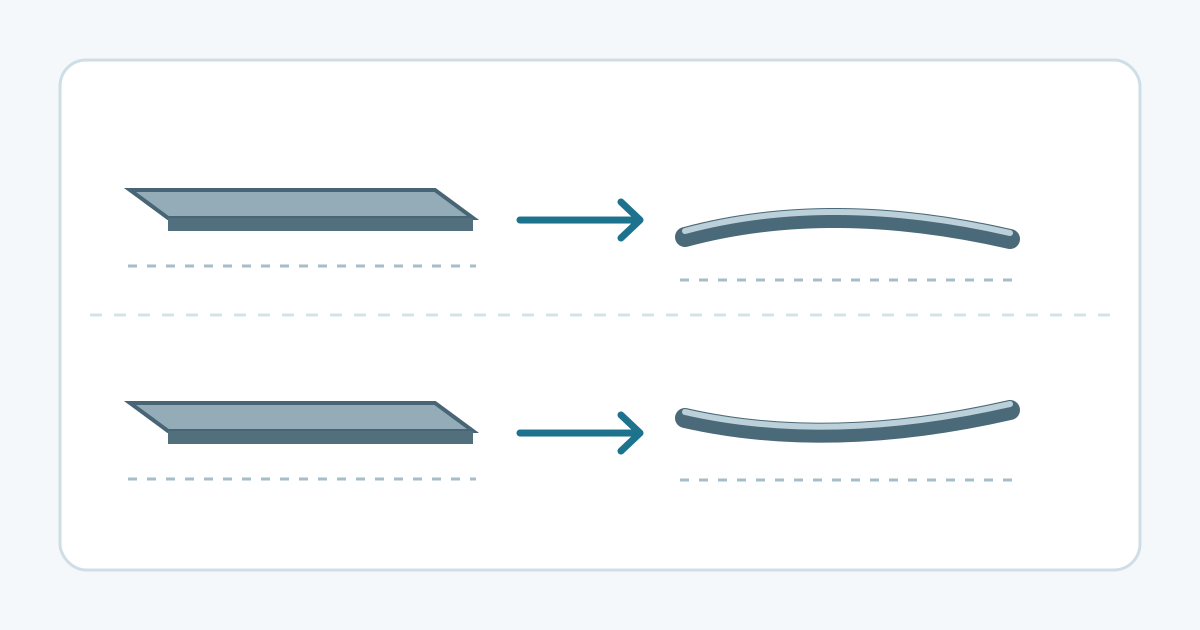
Para uma aplicação sensível à estabilidade, combine um ensaio representativo com identificação do material, processo de corte, geometria, orientação, apoios e momento da avaliação. Registre separadamente a planicidade de entrega e a forma após processamento. O ensaio demonstra o desempenho nas condições testadas, sem cobrir todo arranjo de corte, sequência de soldagem ou operação futura.
Informações que tornam o registro útil
Relacione bobina ou corrida, grau e condição, espessura e largura, processo aplicado, método de inspeção e resultado medido. Materiais sensíveis à superfície também precisam de verificação do acabamento ou revestimento. Para qualquer limite numérico, identifique a especificação de produto e a base de medição; este artigo não define uma tolerância ASTM ou EN universal.
O artigo sobre corte transversal em comprimentos definidos situa o desempeno dentro da linha; a página de chapas de aço apresenta as formas de produto. Ajustes, acesso aos rolos e movimentação exigem pessoal treinado e os procedimentos de proteção e isolamento do equipamento. Esta comparação não fornece parâmetros de operação.