
En el trabajo de la chapa, los términos ingleses leveling y flattening se solapan. Flattening describe el aplanado de una chapa o pieza, sin identificar una máquina exclusiva. Leveling suele designar un proceso controlado, como el nivelado por rodillos. Ninguna de estas palabras demuestra por sí sola una tolerancia de planitud ni la ausencia de tensiones residuales. Conviene separar el método, la geometría medida y el comportamiento después de otras operaciones.
El nombre del proceso no es una especificación
Un proveedor puede llamar aplanadora a su niveladora de rodillos; otro puede hablar de aplanado para una corrección localizada con prensa. Ambos usos son posibles. Lo importante es identificar la operación realizada y el resultado comprobado, sin convertir las palabras en una clasificación automática de calidad.
| Descripción | Qué identifica | Qué falta comprobar |
|---|---|---|
| Chapa aplanada | Una mejora declarada de la forma | Método, condiciones de inspección y límite de aceptación |
| Chapa nivelada por rodillos | Flexión alternada entre rodillos desfasados | Capacidad para el grado y las dimensiones; resultado real |
| Chapa nivelada por estirado | Alargamiento plástico por tracción | Productos admisibles y comportamiento posterior |
| Inspección de planitud | Geometría en unas condiciones definidas | Distribución de tensiones y estabilidad tras el corte |
Deslice la tabla para ver todas las columnas →
Qué modifica el nivelado por rodillos
Los rodillos desfasados doblan el material sucesivamente en sentidos opuestos. Cuando se supera el intervalo elástico, parte del espesor experimenta deformación plástica. Esta flexión controlada puede corregir la forma y redistribuir tensiones residuales, sin demostrar que sean nulas en todos los puntos.
Influyen el diámetro y la separación de los rodillos, la rigidez de sus apoyos, la penetración, el espesor y el límite elástico del material. El espesor máximo de una máquina solo tiene sentido junto con su base de resistencia y anchura. Una chapa de alta resistencia necesita validar los ajustes, aunque tenga el mismo espesor que una de acero dulce.
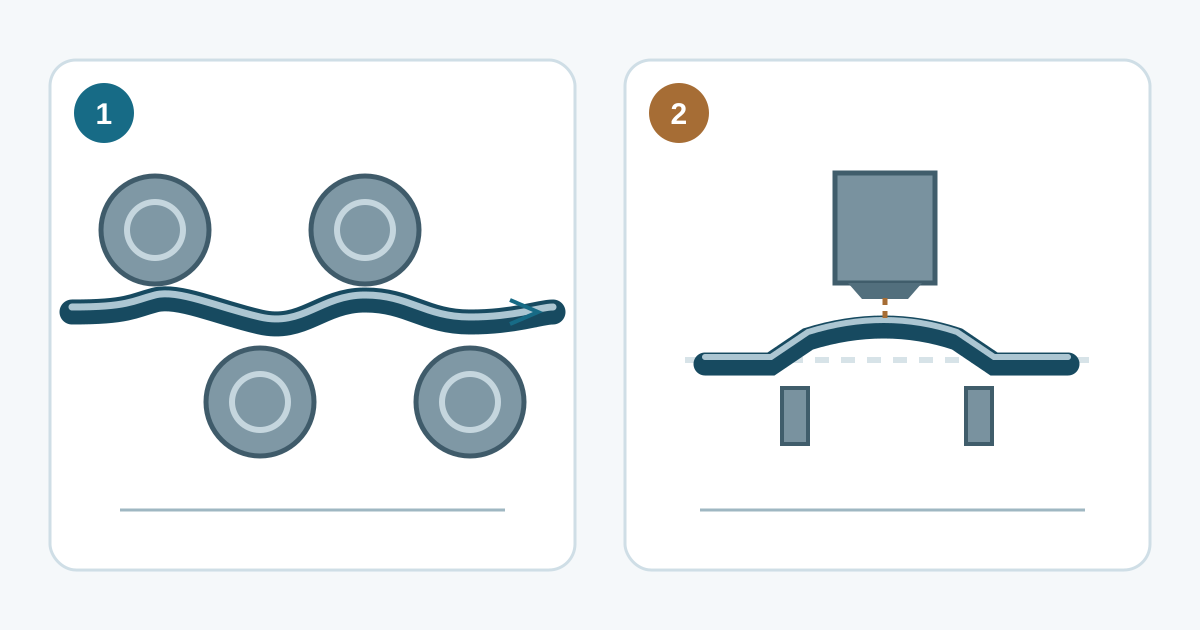
Son correcciones mecánicas, distintas del tratamiento térmico de alivio de tensiones. Una baja ductilidad, el estado endurecido, las perforaciones y los recubrimientos delicados pueden limitar su aplicación; hay que evaluar el material y la pieza reales, no solo el espesor.
La prensa permite corregir una curvatura localizada; una niveladora de precisión somete el material a una sucesión de flexiones. La elección depende de la geometría, la cantidad, el estado inicial y el resultado requerido. No existe una superioridad universal de los rodillos frente a la prensa.
La falta de planitud adopta distintas formas
La curvatura de bobinado sigue la dirección en que se enrolló la banda. La curvatura transversal aparece a lo ancho. Las ondas de borde y las ondulaciones centrales se relacionan con diferencias de longitud longitudinal entre zonas de la anchura. Eliminar visualmente la curvatura de bobinado puede dejar otros defectos sin resolver.
La tracción longitudinal puede mantener la banda aparentemente plana y ocultar ondas que aparecen al liberar la tensión. También influyen los apoyos, las sujeciones y el peso propio. Los resultados deben compararse con las mismas condiciones de medición acordadas; una fotografía de chapas apiladas no sustituye la inspección.
Estirado, nivelado bajo tensión y skin pass
El nivelado por estirado aplica tracción por encima del límite elástico a una longitud sujeta entre mordazas. El nivelado bajo tensión combina tracción de la banda y rodillos de flexión. Son disposiciones diferentes: hay que confirmar el equipo concreto.
El skin pass es una operación de laminación de acabado que modifica la respuesta mecánica y la textura superficial; también puede mejorar la forma. Ninguna denominación, incluida «precisión», garantiza una tolerancia universal, tensiones residuales nulas o que un calentamiento posterior no deforme la pieza.
Planitud inicial y estabilidad después del corte
Dos chapas pueden cumplir el mismo límite de planitud en la entrega y producir tiras con distinta curvatura al cortarlas. La inspección inicial no tiene por qué ser incorrecta: separar material cambia el equilibrio de tensiones; el corte térmico incorpora además sus propios efectos de calor.
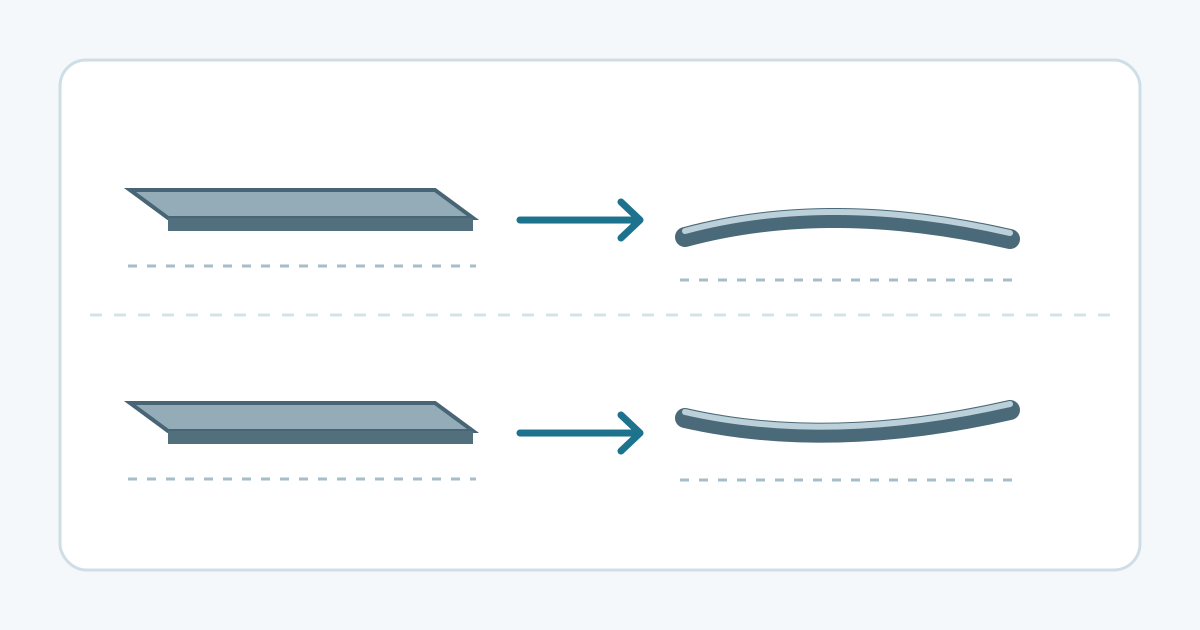
Cuando importe la estabilidad, acuerde una prueba representativa que defina material, método de corte, geometría, orientación, apoyos y momento de medición. Registre por separado la planitud de entrega y el resultado posterior. La prueba demuestra el comportamiento en esas condiciones, sin cubrir cualquier anidado, secuencia de soldadura u operación futura.
Datos que permiten interpretar la afirmación
Un registro útil vincula bobina o colada, grado y estado, espesor y anchura, proceso, método de inspección y valores medidos. En materiales sensibles al acabado, también debe comprobarse la superficie o el recubrimiento. Un límite numérico exige identificar la especificación de producto y la base de medición; aquí no se asigna una tolerancia ASTM o EN universal.
La explicación del corte a longitud sitúa el nivelado dentro de la línea; la página de chapa y placa de acero trata las formas de producto. Los ajustes, el acceso a rodillos y la manipulación requieren personal formado y los procedimientos de protección y aislamiento del equipo. Este texto no es una receta de operación.