
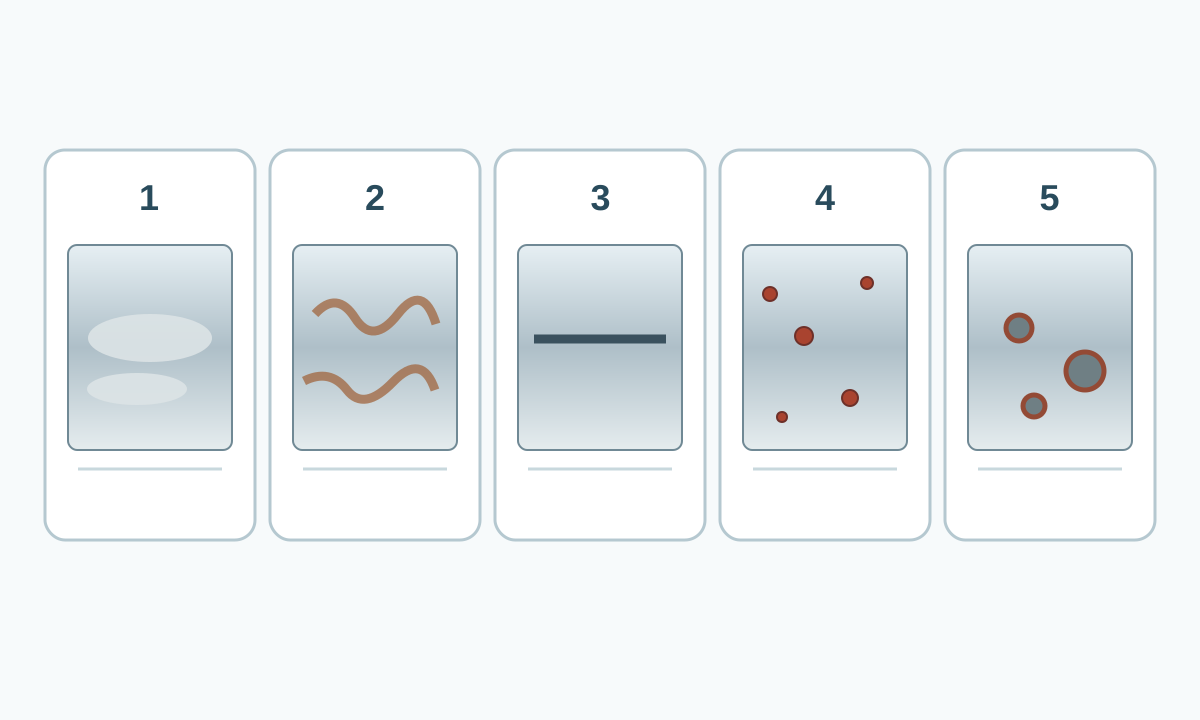
不锈钢出现可见变色有多种原因。沿海环境常见的棕色斑迹可能属于茶渍;橙红锈点可能来自碳钢铁屑污染;焊缝附近的稻草色、蓝色或紫色通常与热着色有关;灰暗薄膜也可能只是可清洗的沉积物。不同机理需要不同处理方式。
判断时先看变色位置、出现时间、加工历史以及表面是否已经产生点蚀或材料损失。明确原因后再选择清洗、抛光或专业化学处理,可以降低对原有表面造成二次损伤的风险。
快速诊断
| 外观或位置 | 可能原因 | 先检查什么 |
|---|---|---|
| 雾状膜、指纹、水印、薄层污迹 | 沉积物或残留物 | 在小区域用温和清洁剂和清水测试 |
| 建筑表面出现棕色斑迹 | 茶渍 | 盐分暴露、遮蔽、粗糙度和清洗频率 |
| 焊缝旁出现黄、蓝、紫或深色带 | 焊接热着色 | 确认焊接位置和焊后处理记录 |
| 加工后出现橙色锈点或锈水痕 | 游离铁或碳钢污染 | 检查工具、砂轮粉尘、支架和混料加工 |
| 出现独立蚀坑、缝隙腐蚀或固定位置反复锈蚀 | 局部腐蚀或持续污染 | 检查深度、缝隙、氯化物环境和钢种 |
在表格内横向滚动可查看所有列 →
1. “变色”在不锈钢上代表什么
日常使用中的“变色”描述金属表面失去原有洁净外观,并不对应单一材料失效形式。不锈钢依靠富铬钝化膜获得耐蚀性;表面洁净并处于含氧环境时,这层膜能够维持或重新形成。
可见颜色可能位于完整钝化膜上方,也可能来自较厚氧化层、外来铁污染或真实的局部腐蚀。处理前先确认机理,再决定温和清洗、机械精整或专业表面处理。
2. 茶渍
茶渍通常表现为棕色表面斑迹,与含氯大气暴露密切相关。ASSDA 将典型建筑茶渍主要视为外观问题,同时指出钢种、表面粗糙度、盐分、湿度、遮蔽和维护频率都会改变发生概率。
平滑、洁净、能够被雨水或计划清洗覆盖的表面通常更容易维持外观。粗糙纹路、积盐和长期遮蔽会提高风险。茶渍反复出现时,应同时检查材料牌号、表面状态、排水、朝向和清洗周期。
3. 焊接后的热着色
焊接会在焊缝周围形成稻草色、蓝色、紫色或更深的氧化颜色。BSSA 说明,热着色对应表面氧化层增厚;形成氧化层时,近表层铬参与氧化,下面可能出现铬含量降低的区域。
在水介质或其他对腐蚀敏感的环境中,这种局部状态会降低耐蚀余量。焊后处理方式需要同时满足服役和外观要求。强酸酸洗属于受控工业过程,需要合适的人员防护、冲洗、废液处理和工艺管理。
4. 铁污染与锈迹转移
不锈钢表面的锈迹可能来自普通碳钢。Nickel Institute 的资料指出,共用工具、支撑件、链条、打磨粉尘以及混合金属加工环境都可能把游离铁带到不锈钢表面。
这些铁颗粒随后生锈,看起来很像不锈钢基体自身腐蚀。诊断时应检查加工历史以及附近是否有碳钢切割和打磨作业。预防重点包括材料隔离、专用清洁工具和干净研磨介质。
5. 沉积物、水印与化学污迹
指纹、硬水残留、工艺膜和灰尘都可能让不锈钢失去光泽。处理应从低侵蚀性方法开始:清水、温和清洁剂以及不会带入铁污染的软布或清洁垫。拉丝表面宜沿纹理方向操作。
含氯或强酸清洁剂需要格外谨慎。ASSDA 明确警告盐酸会损害不锈钢,漂白剂及其他氯化物清洁剂也可能在不利条件下造成腐蚀。
6. 分级清洁流程
- 清洗前拍照并记录斑迹位置。
- 检查点蚀、缝隙、划伤、焊缝和嵌入颗粒。
- 先在小区域使用温和清洁剂和清水,随后充分漂洗并擦干。
- 污迹仍存在时,对照加工和使用环境判断来源。
- 只有在机理和表面要求明确后,再采用不锈钢适用的专用清洁剂或专业精整方法。
- 怀疑游离铁、热着色或关键耐蚀表面时,应规定经过验证的清洗、酸洗或钝化工艺,并对最终表面验收。
ASTM A380/A380M 对清洗、除鳞和钝化给出了明确的工艺语境。工程文件应进一步定义具体处理方式和验收结果。
7. 哪些变色提示真实腐蚀
出现蚀坑、缝隙内部侵蚀、持续材料损失,或同一损伤点反复产生锈蚀时,需要进一步工程评估。检查钢种、氯化物、温度、排水、缝隙几何、污染和表面状态。
大面积轻微茶渍可能主要影响外观;尺寸很小的深蚀坑却可能具有更高的工程意义。判断应基于腐蚀形态和材料损失程度。
8. 预防措施
根据环境选择合适钢种,采用便于清洗的表面,结构设计应减少积水和盐分滞留,并为含氯环境制定维护周期。
加工时将不锈钢与碳钢打磨、搬运过程隔离,使用干净的专用工具,并明确焊后表面要求。安装完成后及时清除施工残留。