
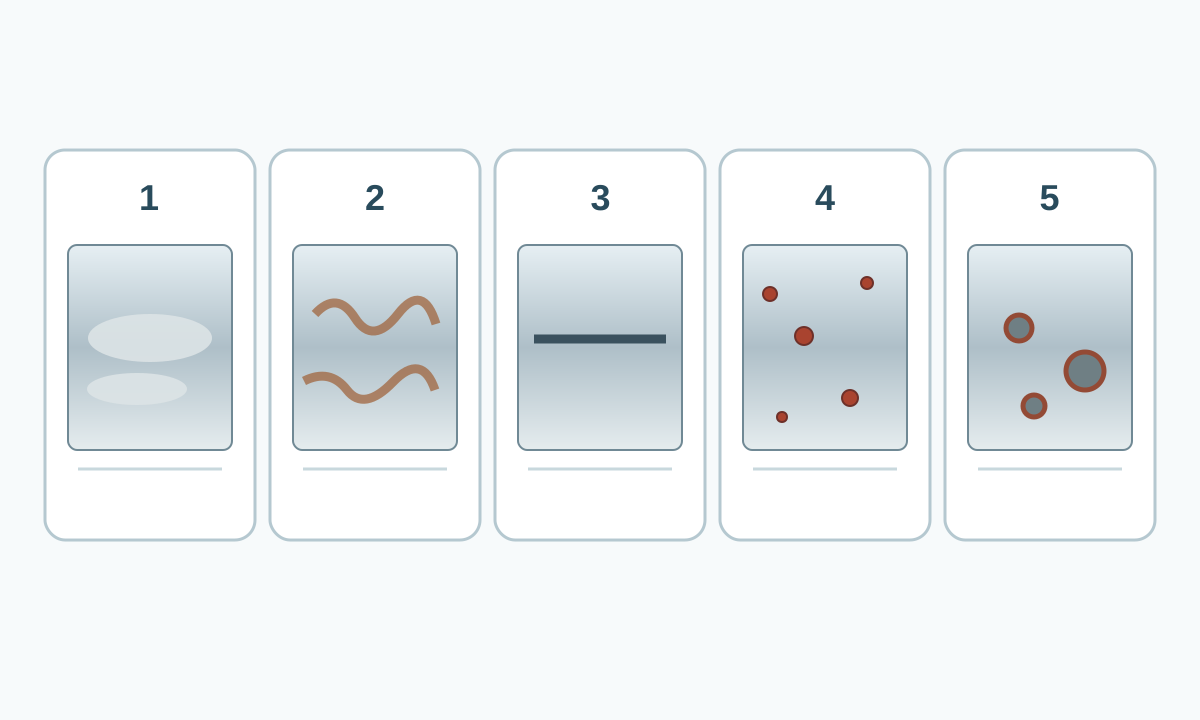
A descoloração visível do aço inoxidável pode ter várias causas. Mancha marrom pode ser tea staining; pontos alaranjados podem vir de ferro transferido; cores palha, azul ou violeta junto à solda podem ser heat tint. Uma película fosca também pode ser um depósito removível.
Observe localização, momento de aparecimento, histórico de fabricação e presença de pites antes de escolher o tratamento.
Diagnóstico rápido
| Aparência | Causa provável | Primeira verificação |
|---|---|---|
| Película, marcas de dedo, água | Depósitos | Detergente suave e água limpa |
| Mancha marrom externa | Tea staining | Sal, abrigo, rugosidade e lavagem |
| Faixa amarela, azul ou violeta junto à solda | Heat tint | Soldagem e limpeza posterior |
| Pontos alaranjados após fabricação | Ferro livre | Ferramentas e pó de lixamento |
| Pites ou ataque recorrente | Corrosão localizada | Profundidade, cloretos, geometria e grau |
Role a tabela para ver todas as colunas →
1. O que significa descoloração
A alteração visual não corresponde a um único mecanismo. A resistência do inox depende de um filme passivo rico em cromo. A cor pode ser depósito, óxido espesso, ferro estranho ou corrosão localizada.
2. Tea staining
ASSDA descreve tea staining como descoloração marrom associada à exposição atmosférica com cloretos. Em arquitetura costuma ser principalmente estética. Grau, acabamento, sais, umidade, abrigo e manutenção alteram o risco.
3. Heat tint após soldagem
A soldagem pode produzir tons palha, azul, violeta ou escuro. BSSA explica que o óxido engrossa e a região logo abaixo pode perder cromo. Em serviço corrosivo, defina tratamento pós-solda. Decapagem com ácidos fortes é processo industrial controlado.
4. Contaminação por ferro
Ferramentas compartilhadas, apoios, correntes e pó de lixamento podem transferir ferro do aço carbono. Esse ferro pode enferrujar sobre o inox. Verifique o histórico de fabricação e use ferramentas dedicadas.
5. Depósitos, água e manchas químicas
Impressões digitais, minerais e sujeira podem reduzir o brilho sem ataque relevante. Comece com água, detergente suave e material limpo. Evite ácido clorídrico e limpadores agressivos com cloretos.
6. Sequência de limpeza
- Registre a mancha.
- Procure pites, frestas, soldas e partículas.
- Teste detergente suave, enxágue e seque.
- Compare com fabricação e exposição.
- Use produto específico quando a causa for conhecida.
- Para ferro livre ou heat tint em serviço crítico, especifique limpeza, decapagem ou passivação qualificada.
ASTM A380/A380M fornece o contexto técnico desses processos.
7. Quando indica corrosão real
Pites, ataque em frestas, perda de material ou recorrência rápida no mesmo ponto exigem revisão. Avalie grau, cloretos, temperatura, drenagem, geometria e contaminação.
8. Prevenção
Escolha grau adequado, favoreça drenagem e limpeza e programe manutenção em ambiente com cloretos. Separe a fabricação de inox das operações com aço carbono.
Para recuperar o acabamento veja Como polir chapa de aço inoxidável e para corrosão real Aço inoxidável enferruja? .